یک بند چشمی می تواند عالی به نظر برسد و همچنان یک تعهد باشد. یک بند طناب سیمی 16 میلیمتری که با یک قالب منطبق در تناژ کامل فشار داده میشود، با استفاده از فرول آلومینیومی دارای گواهی سختی، به س...
READ MORE
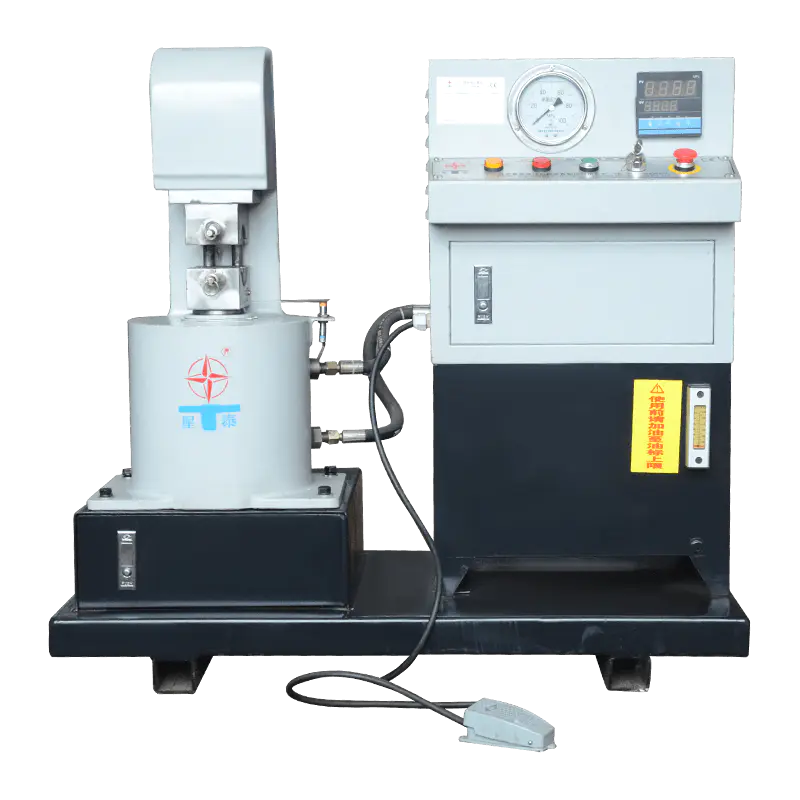
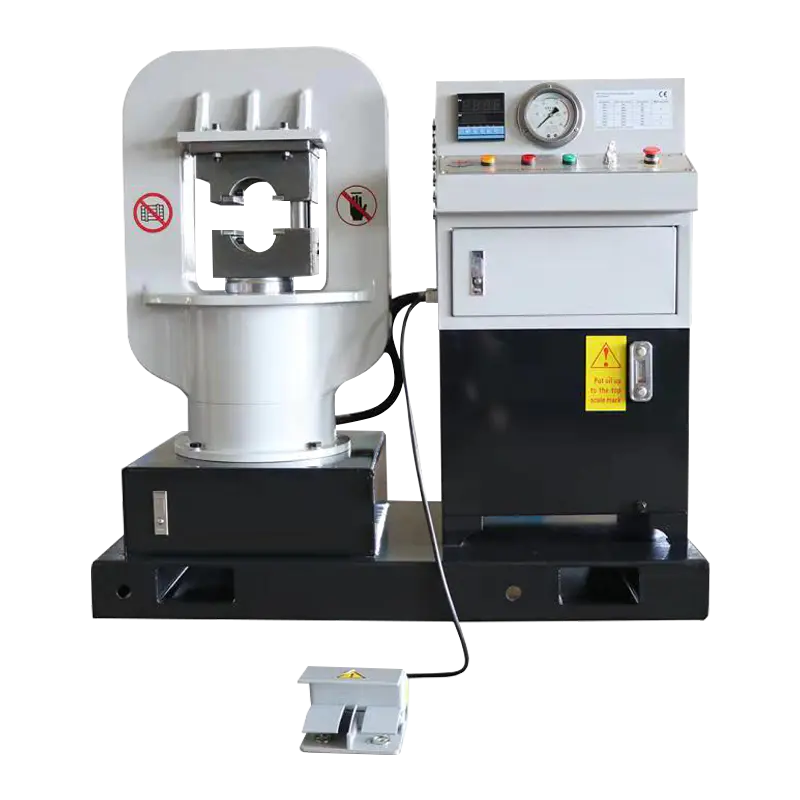
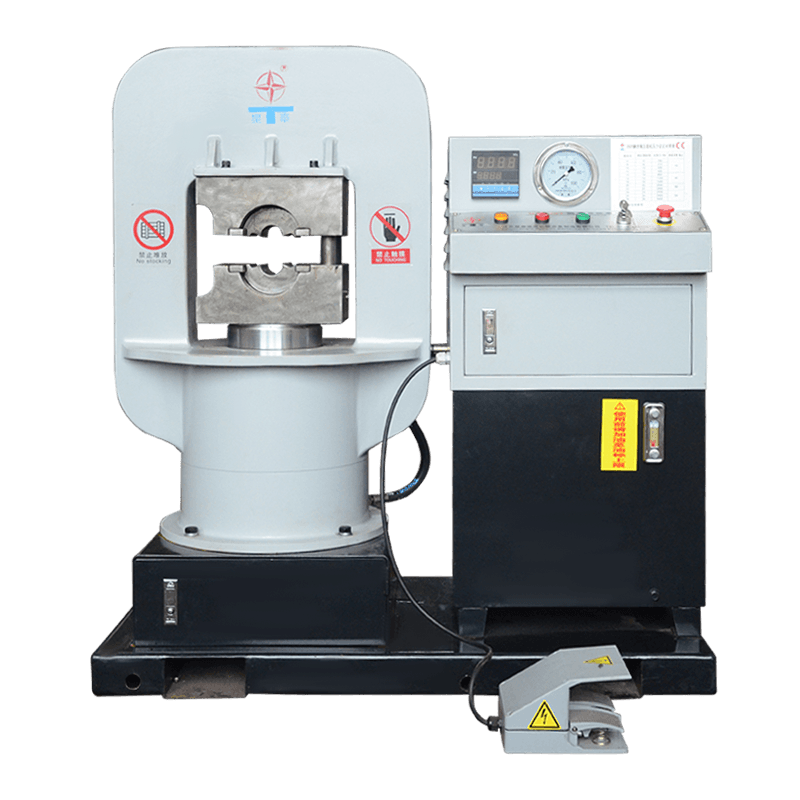
قبل از راه اندازی مجدد دستگاه پرس سیم کشی هیدرولیک GT-60 (قاب C) ، اپراتورها باید سه بررسی حیاتی قبل از راه اندازی مجدد را تکمیل کنند: (1) سطح روغن هیدرولیک را بررسی کنید و بررسی کنید که نشتی وجود ندارد ، (2) تأیید کنید که قالب های swage به درستی قرار گرفته اند و کاملاً بدون مانع بسته شده اند و (3) اطمینان حاصل کنید که همه محافظ های ایمنی در جای خود قرار دارند و شیر فشار شکن روی مقدار نامی صحیح تنظیم شده است. این بررسی ها از آسیب دیدن تجهیزات جلوگیری می کند، از نشت روغن جلوگیری می کند و ایمنی اپراتور را محافظت می کند.
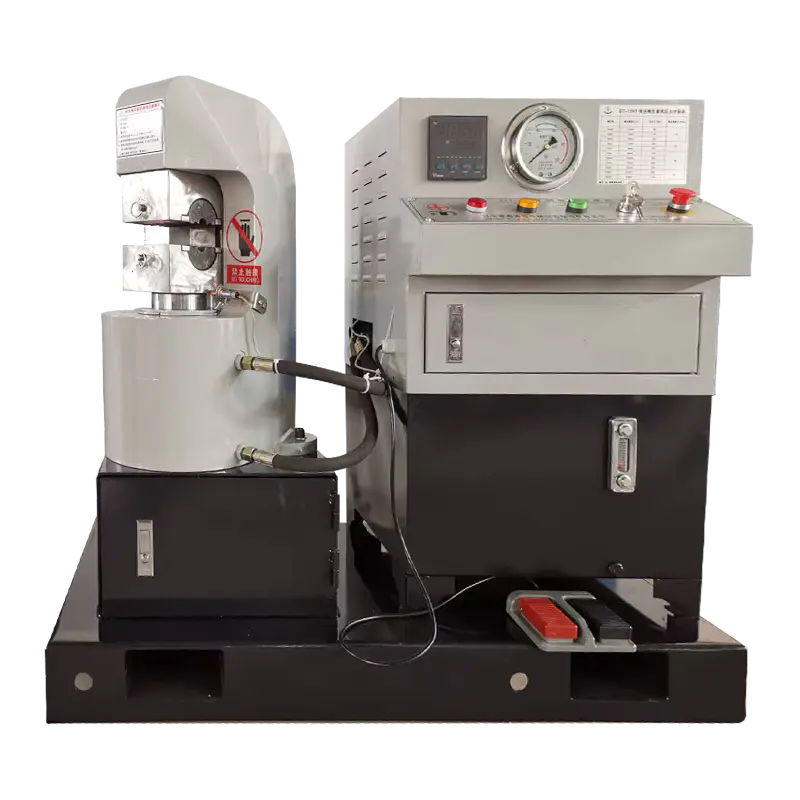
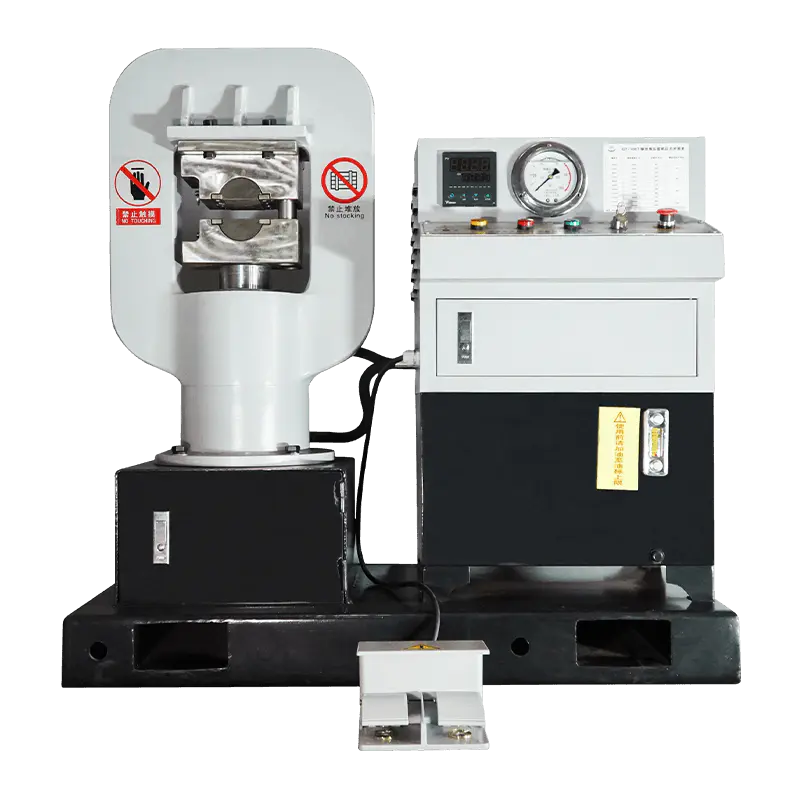
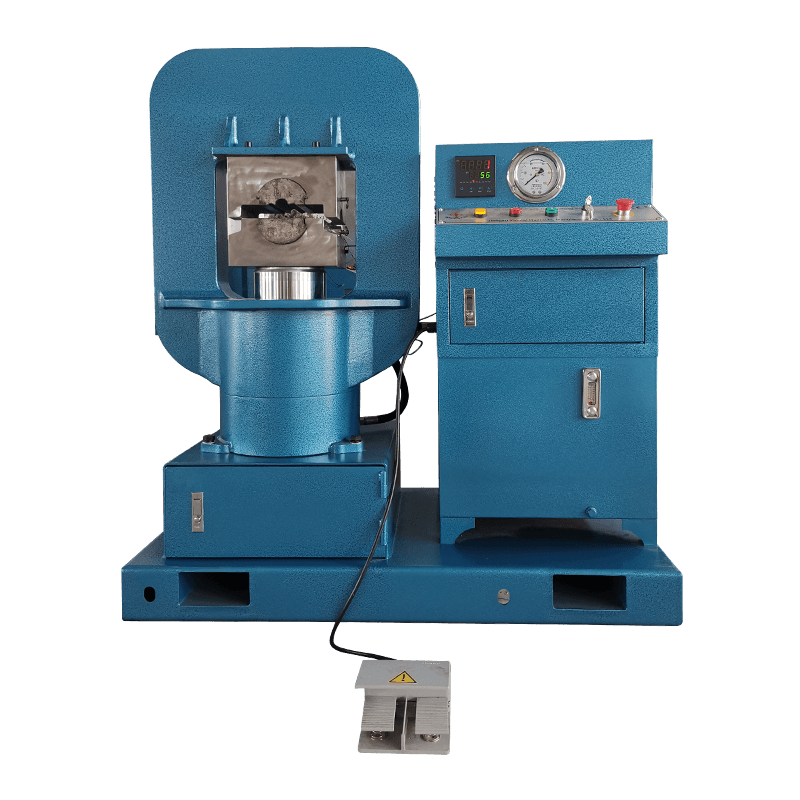
پرس swage قاب GT-60 C از نوع حرفه ای است دستگاه پرس طناب سیم به طور گسترده در تقلب، تولید زنجیر بالابر و تولید سخت افزار دریایی استفاده می شود. درک پروتکل قبل از بهره برداری آن برای کیفیت چین و عمر طولانی دستگاه ضروری است.
سه بررسی اجباری قبل از راه اندازی مجدد پرس GT-60 Swage
بررسی 1 - یکپارچگی سیستم هیدرولیک
شیشه دید مخزن روغن هیدرولیک را بازرسی کنید. سطح روغن باید بین حداقل و حداکثر علامت باشد. اگر الف دستگاه پرس طناب سیم leaking oil fix اخیراً انجام شد، بررسی کنید که همه اتصالات و اتصالات شیلنگ مجدداً با مشخصات محکم شده اند (معمولاً 25 تا 35 نیوتن متر برای اتصالات استاندارد BSP). زیر سیلندر و اطراف محفظه پمپ را برای نشت باقی مانده نگاه کنید. الف پرس swage هیدرولیک فشار ساختمان نیست معمولاً در روغن کم یا پمپ هوا قفل شده ردیابی می شود - هر دو در این بررسی شناسایی می شوند.
بررسی 2 - تراز و بسته شدن قالب
اطمینان حاصل کنید که قالب های swage اندازه مناسب برای فرول یا آستین در حال پردازش هستند. یک مشکل میدانی رایج این است ماشین swaging می میرد و به طور کامل بسته نمی شود ، که منجر به چین خوردگی کمتر و شکست بالقوه اسلینگ می شود. سطوح قالب را از نظر تراشه ها، ترک ها یا زباله های جاسازی شده به صورت چشمی بررسی کنید. قالب های ساخته شده از فولاد آلیاژی با استحکام بالا، مانند آنهایی که در ماشین های هیدرولیک Xingtai استفاده می شود، در برابر سایش مقاوم هستند، اما پس از هر گونه خاموشی برنامه ریزی نشده همچنان باید از نظر مواد خارجی بررسی شوند.
بررسی 3 - تنظیم شیر فشار شکن و محافظ های ایمنی
بررسی کنید که شیر کاهش فشار سیستم روی فشار کاری نامی دستگاه تنظیم شده است (GT-60 برای حداکثر تناژ خاص طراحی شده است - به صفحه اطلاعات دستگاه مراجعه کنید). یک شیر تسکین نادرست تنظیم شده می تواند باعث ایجاد فشار بیش از حد شود یا از رسیدن رم به سکته کامل جلوگیری کند. قبل از روشن کردن موتور پمپ، از محکم کردن محافظ ایمنی جلو و هرگونه سپر محافظ دست مطمئن شوید.
زمان تخمینی برای هر بررسی از قبل راهاندازی مجدد (دقیقه)
کل بازرسی قبل از راه اندازی مجدد: تقریباً 16 دقیقه
نحوه استفاده صحیح از دستگاه چرخاندن طناب سیمی
دانستن نحوه استفاده از دستگاه سیم کشی ضایعات را به درستی کاهش می دهد، عمر قالب را افزایش می دهد و کیفیت چین را بهبود می بخشد. گردش کار اصلی برای پرس هیدرولیک قاب C مانند GT-60 به شرح زیر است:
- مجموعه قالب مناسب را برای قطر فرول و اندازه طناب سیم انتخاب کنید. به عنوان مثال، هنگام کار با کابل 1/4 اینچی (6 میلی متر)، برای تعیین قالب مناسب به نمودار اندازه قالب swage مراجعه کنید. برای کابل 1/4 اینچی چه اندازه swage die به OD فرول بعد از جابجایی بستگی دارد، معمولاً 7.9-8.2 میلی متر.
- طناب سیمی را از طریق غلاف یا آستین آلومینیومی رد کنید و طول دم بن بست صحیح را مطابق با مشخصات زنجیر خود باقی بگذارید.
- مجموعه را در حفره قالب باز قرار دهید. اطمینان حاصل کنید که آستین در مرکز و عمودی در گلوی قاب C قرار دارد.
- پمپ هیدرولیک را فعال کنید. سیستم پمپ فشار دوگانه به سرعت تحت فشار کم تا زمانی که با قالب تماس برقرار کند، پیشروی می کند، سپس برای ضربه نهایی به فشار بالا تغییر می کند.
- 2 تا 3 ثانیه در فشار کامل نگه دارید، سپس قوچ را رها کرده و جمع کنید. آستین چین دار را با یک گیج رفت/بدون رفتن بازرسی کنید.
- مجموعه قالب مورد استفاده، تناژ فشار و شماره دسته را برای ردیابی ثبت کنید.
جریان فرآیند نوسان
قاب C در مقابل ای قاب Swaging Machine - کدام یک برای شما مناسب است؟
این قاب C در مقابل دستگاه چرخش فریم O بحث یکی از رایج ترین سوالاتی است که خریداران با آن مواجه هستند. هر پیکربندی بسته به حجم تولید، قطر طناب سیمی و محدودیت های فضای کاری دارای مزایای ساختاری و عملیاتی متمایز است.
| ویژگی | قاب C (GT-60) | O Frame |
|---|---|---|
| دسترسی گلو | باز - جابجایی طناب بلند آسان | محصور شده - دسترسی محدود |
| استحکام قاب | متوسط - بدنه تک بلوکی انحراف را کاهش می دهد | ساختار حلقه بسته بالا |
| حداکثر تناژ معمولی | محدوده 60 تا 300 تن | برد 100 تا 630 تن |
| بهترین برای | تولید زنجیر، مغازه های تقلب | طناب صنعتی سنگین با قطر زیاد |
| رد پا | فشرده | بزرگتر |
برای دستگاه پرس طناب سیم کش صنعتی برنامه هایی که در آن تسمه های بلند باید آزادانه از گلوی دستگاه عبور کنند، طراحی قاب C به طور کلی ترجیح داده می شود. گلوی باز اجازه می دهد تا یک زنجیر 4 متری یا 6 متری بدون دوبرابر شدن و یا پیچیدن به داخل آن تغذیه شود.
دستی در مقابل سیم کش سیمی هیدرولیک - داده های عملکرد
برای buyers comparing سیم کش دستی در مقابل سیم کش هیدرولیک گزینه ها، شکاف عملکرد هنگام بررسی نیروی چین، سرعت تولید و خستگی اپراتور مشخص می شود. سیم پیچ دستی معمولاً 2 تا 5 تن نیرو ایجاد می کند که برای کابل های با قطر کوچک تا 6 میلی متر کافی است. یک پرس هیدرولیک مانند GT-60 ارائه می دهد 60 تن ، بسته به پیکربندی قالب، سیم بکسل را از 6 میلی متر تا 40 میلی متر ممکن می کند.
مقایسه نیروی چین دار (تن)
حداکثر نیروی چین و چروک تقریبی بر اساس نوع ماشین
در یک محیط تولیدی که 200 تسمه در هر شیفت چین دارد، یک پرس هیدرولیک هر گیره را تقریباً در مدت زمان تکمیل می کند. 8-12 ثانیه (قوچ پیشروی، ساکن، جمع کردن)، در مقابل 45 تا 90 ثانیه برای یک ابزار ضامن دار دستی. در طی یک شیفت 8 ساعته، این تقریباً به معنای ترجمه است 2400 کرامپ هیدرولیکی در مقابل 320-640 دستی - مزیت بهره وری 4× تا 7×.
راهنمای اندازه گیری قالب Swage برای قطر سیم سیم معمولی
انتخاب قالب مناسب برای دستیابی به چین و چروک مناسب بسیار مهم است. پرسیدن برای کابل 1/4 اینچی چه اندازه swage die یکی از سوالات متداول اپراتورهای جدید است. پاسخ به نوع حلقه یا آستین بستگی دارد، اما تولید استاندارد چشم فلاندری و بند انگشتی از نمودارهای swaging منتشر شده پیروی می کند. در زیر یک جدول مرجع برای جفت های سیم بکسل و فرول وجود دارد:
| دیا طناب سیمی. | Ferrule OD (قبل از) | هدف Swaged OD | مرگ توصیه می شود |
|---|---|---|---|
| 1/8 اینچ (3 میلی متر) | 5.5 میلی متر | 4.5 میلی متر | 4.5 میلی متر die |
| 1/4 اینچ (6 میلی متر) | 9.5 میلی متر | 7.9-8.2 میلی متر | قالب 8 میلی متری |
| 3/8 اینچ (10 میلی متر) | 14.5 میلی متر | 12.5 میلی متر | 12.5 میلی متر die |
| 1/2 اینچ (13 میلی متر) | 19 میلی متر | 16 میلی متر | 16 میلی متر die |
| 3/4 اینچ (20 میلی متر) | 28 میلی متر | 24 میلی متر | 24 میلی متر die |
همیشه به نمودار نوسانی سازنده فرول خاص اشاره کنید. بسته به سختی آلیاژ آستین، اندازه قالب می تواند 0.2 ± میلی متر متفاوت باشد.
مشکلات متداول پرس سوئیج هیدرولیک و راه حل های میدانی
پرس سوئیج هیدرولیک بدون فشار ساختمان
وقتی یک پرس swage هیدرولیک فشار ساختمان نیست شرایط رخ می دهد، علت اصلی معمولاً یکی از چهار مشکل زیر است:
- روغن هیدرولیک کم - با سه بار چرخاندن قوچ بدون بار، هوای محبوس شده را مجدداً پر کنید و از آن خارج کنید.
- شیر تسکین معیوب - شیر کمکی خیلی کم تنظیم شده یا باز گیر کرده است. تنظیم یا جایگزین کنید
- قطعات داخلی پمپ فرسوده - فشار خروجی پمپ را با گیج تست چک کنید. کمتر از 80 درصد خروجی نامی نشان دهنده سایش پمپ است.
- فیلتر مسدود شده - یک صافی مکش مسدود شده جریان را محدود می کند. هر 500 ساعت کارکرد تمیز یا تعویض کنید.
نشتی روغن ماشین چیندار طناب سیمی - روش اصلاح
برای a دستگاه پرس طناب سیم leaking oil fix ابتدا مشخص کنید که نشتی ثابت است (اتصالات، شاخه ها) یا دینامیکی (سیلندر، شفت پمپ). نشت استاتیک با درزگیر رزوه و رتورکینگ برطرف می شود. نشتی مهر و موم میله سیلندر دینامیک به جمع کردن قوچ، تعویض کیت آب بندی و بازرسی سوراخ سیلندر برای امتیازدهی نیاز دارد. همیشه از مشخصات کیت مهر و موم OEM استفاده کنید - استفاده از مهر و موم های طول سنج کم یا نادرست در یک سیلندر 60 تنی منجر به خرابی سریع می شود.
ماشین Swaging به طور کامل بسته نمی شود
ماشین چرخان به طور کامل بسته نمی شود معمولاً ناشی از موارد زیر است: فرول بزرگ (آستین اشتباه انتخاب شده)، سایش بیش از حد تحمل، یا فشار هیدرولیک ناکافی که به قوچ می رسد. با استفاده از یک گویج، سوراخ قالب را با حرکت کامل اندازه گیری کنید. اگر ساییدگی قالب بیش از 0.3 میلی متر بیشتر از حد نامی بود، مجموعه قالب را تعویض کنید. قبل از محکوم کردن قالب ها، اطمینان حاصل کنید که دستگاه به فشار نامی کامل رسیده است.
فرکانس تعمیر و نگهداری توصیه شده بر حسب وظیفه (ساعات کاری)
هر نشانگر فاصله سرویس توصیه شده برای آن کار را نشان می دهد
معیارهای عملکرد: پارامترهای فنی کلیدی GT-60
این following radar chart illustrates how the GT-60 C frame hydraulic swage press performs across five key evaluation dimensions relevant to industrial wire rope sling production.
ارزیابی عملکرد GT-60 در پنج بعد کلیدی (مقیاس 0-10، بالاتر بهتر است)
این GT-60 scores particularly high in force capacity and throughput thanks to Xingtai's dual-pressure pump oil supply system, which enables fast advance under low pressure followed by a smooth high-pressure crimp stroke. This design is a differentiating factor in pressing quality compared with single-stage pump systems.
درباره شرکت تولیدی هیدرولیک Jiangsu Xingtai, Ltd.
شرکت تولیدی هیدرولیک جیانگ سو زینگتای با مسئولیت محدود در سال 1992 تاسیس شد و در شهر تایژو، استان جیانگ سو، چین واقع شده است. این شرکت در ساخت ماشینهای پرس طناب سیمی هیدرولیک، ماشینهای آنیل و مخروطی طناب سیمی، آستینهای آلومینیومی و گیرههای بالابر تخصص دارد. Xingtai Hydraulic مجهز به امکانات تولید پیشرفته، قابلیت های فنی قوی، تجهیزات تست معتبر و سیستم مدیریت کیفیت جامع است.
این swaging components of Xingtai Hydraulic machines are forged from فولاد آلیاژی با مقاومت بالا . بدنه دستگاه از یک ماده واحد ساخته شده است که یکپارچگی ساختاری و عمر طولانی را تضمین می کند. سیستم های هیدرولیک از a سیستم تامین روغن پمپ دو فشار که حرکت سریع رو به بالا و پایین را امکان پذیر می کند و در عین حال فرآیند پرس صاف را تضمین می کند - به طور قابل توجهی کیفیت پرس و کارایی تولید را بهبود می بخشد.
ماشینهای هیدرولیک Xingtai به کشورهای متعددی از جمله بریتانیا، استرالیا، هلند، لتونی، مالزی، تایلند، هند، روسیه، بوتسوانا، لهستان و غیره صادر شدهاند. با هدایت فلسفه "کیفیت بالا، قیمت رقابتی، و تعهد پایدار،" Xingtai در تلاش است تا نیازهای مشتریان را با خدمات عالی برای مشتریان فعلی و جدید برآورده کند.
حضور صادرات Xingtai بر اساس منطقه
ماشین های Xingtai به 10 کشور در 3 منطقه جهانی صادر می شود
سوالات متداول
Q1: قبل از راه اندازی مجدد پرس فریم swage GT-60 C، سه بررسی لازم چیست؟
A: سطح روغن هیدرولیک را بررسی کنید و عدم نشتی را بررسی کنید. تأیید کنید که قالبهای swage به درستی نشسته و فاقد انسداد هستند. اطمینان حاصل کنید که شیر فشار شکن به درستی تنظیم شده است و تمام حفاظ های ایمنی قبل از روشن کردن موتور محکم شده اند.
Q2: چرا دستگاه پرس هیدرولیک من فشار ایجاد نمی کند؟
پاسخ: شایع ترین دلایل روغن هیدرولیک پایین، شیر تسکین نادرست یا معیوب، گرفتگی فیلتر مکش یا سایش داخلی پمپ است. ابتدا سطح روغن را بررسی کنید، سپس فشار سیستم را با گیج تست کنید تا عیب را جدا کنید.
Q3: برای طناب سیم 1/4 اینچ (6 میلی متر) باید از چه اندازه قالب Swage استفاده کنم؟
پاسخ: برای کابل استاندارد 1/4 اینچی با یک فرول معمولی، یک قالب 8 میلیمتری معمولاً صحیح است و به OD swaged تقریباً 7.9-8.2 میلیمتر دست مییابد. همیشه قبل از تولید، نمودار نوسانی سازنده فرول خاص خود را بررسی کنید.
Q4: چه چیزی باعث می شود که ماشین چرخان به طور کامل بسته نشود؟
پاسخ: علل اصلی فرول بزرگ یا نادرست، قالب های فرسوده فراتر از تحمل جایگزینی، یا فشار هیدرولیک ناکافی در رام است. ابتدا انتخاب فرول را بررسی کنید، سپس سوراخ قالب را با حرکت کامل اندازه گیری کنید و فشار سیستم را بررسی کنید.
Q5: چگونه می توانم نشت روغن را در دستگاه چین دار طناب سیم برطرف کنم؟
پاسخ: ابتدا مشخص کنید که آیا نشتی ثابت (اتصالات) است یا دینامیک (سیلندر میله آب بند). نشتی استاتیک با تعویض اتصالات با درزگیر رزوه برطرف می شود. نشتی های دینامیک به جمع کردن قوچ، تعویض کیت آب بندی با استفاده از مشخصات OEM و بازرسی سوراخ برای امتیازدهی نیاز دارند.
Q6: آیا دستگاه چرخاننده قاب C یا O برای تولید قلاب بهتر است؟
A: برای تولید قلاب که در آن مجموعه طناب های سیم بلند باید از گلوی دستگاه عبور کند، طرح قاب C به دلیل دسترسی باز گلویی آن به طور کلی ترجیح داده می شود. پرس های قاب O استحکام ساختاری بالاتری دارند و برای کاربردهای طناب با قطر بسیار بزرگ مناسب هستند.
Q7: فیلتر روغن هیدرولیک را هر چند وقت یک بار باید روی پرس swage تمیز کرد؟
پاسخ: صافی مکش و فیلتر خط برگشت باید تقریباً هر 500 ساعت کارکرد یا در صورت مشاهده افت فشار در فیلتر، زودتر تمیز یا تعویض شوند. نگهداری منظم فیلتر یکی از موثرترین راه ها برای جلوگیری از آسیب پمپ و کاهش فشار است.
محصولات ما
محصولات توصیه شده
اخبار
-
-
12 میلی متر سیم طناب، بند 4.5 متری تمام شده و خطای 10 میلی متری در برش. این همان ترتیبی است که بسیاری از اسلنجفروشیها در صبح روز دوشنبه با هم ملاقات میکنند: چشم در جایی که نقاشی میگوید فرود ...
READ MORE -
کارگاهی را تصور کنید که به تازگی قراردادی برای تولید 120 طناب سیمی یکسان با طول هر کدام 3.75 متر با یک آستین آلومینیومی در یک انتها برنده شده است. اپراتور یک چرخ قطع می کند و اولین طناب را با دس...
READ MORE -
سر کویلینگ مجموعه دوار است که طناب سیم، انتهای سیم آنیل شده یا میله سیم را دریافت می کند و آن را به صورت یک سیم پیچ مارپیچی کاملاً کنترل شده تشکیل می دهد. برای سازندگانی که تسمه های طناب سیمی، پ...
READ MORE -
یک پردازنده طناب سیم در جنوب شرقی آسیا اخیراً تقریباً 30 درصد از یک دسته آنیل شده را رد کرد زیرا سیم پیچ ها به هم چسبیده بودند و لایه های بیرونی غیر قابل تعمیر خراشیده شده بودند. مشخصات کوره درس...
READ MORE
با Xingtai در ارتباط باشید.
اگر به تجهیزات هیدرولیک سفارشی یا مشاوره فنی نیاز دارید، لطفا در صورت تمایل با تیم فروش و مهندسی Xingtai تماس بگیرید.
لینک های سریع
دسته بندی محصول
تماس با ما
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 شماره 3 جاده Longgang، خیابان بندر Gaogang، شهر Taizhou، چین.
حق چاپ © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. تمامی حقوق محفوظ است. تولید کنندگان ماشین آلات هیدرولیک سفارشی کارخانه سیم کشی عمده فروشی