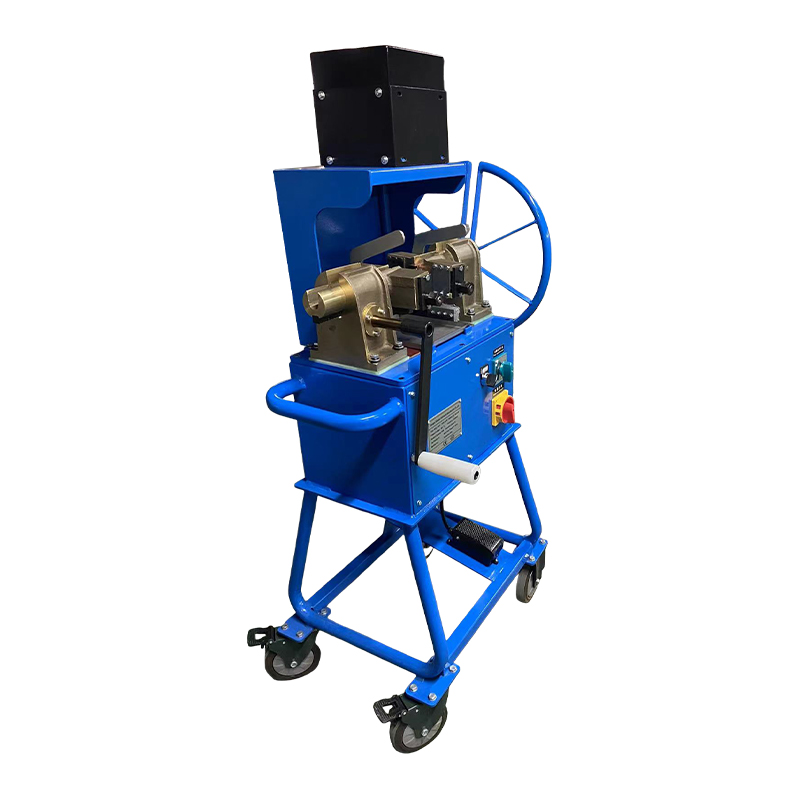
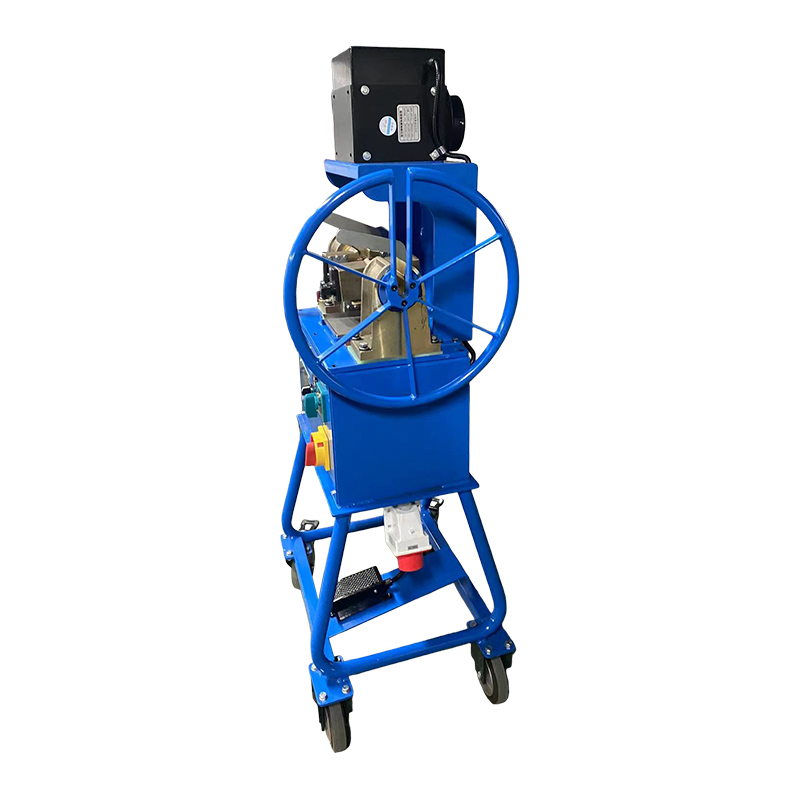
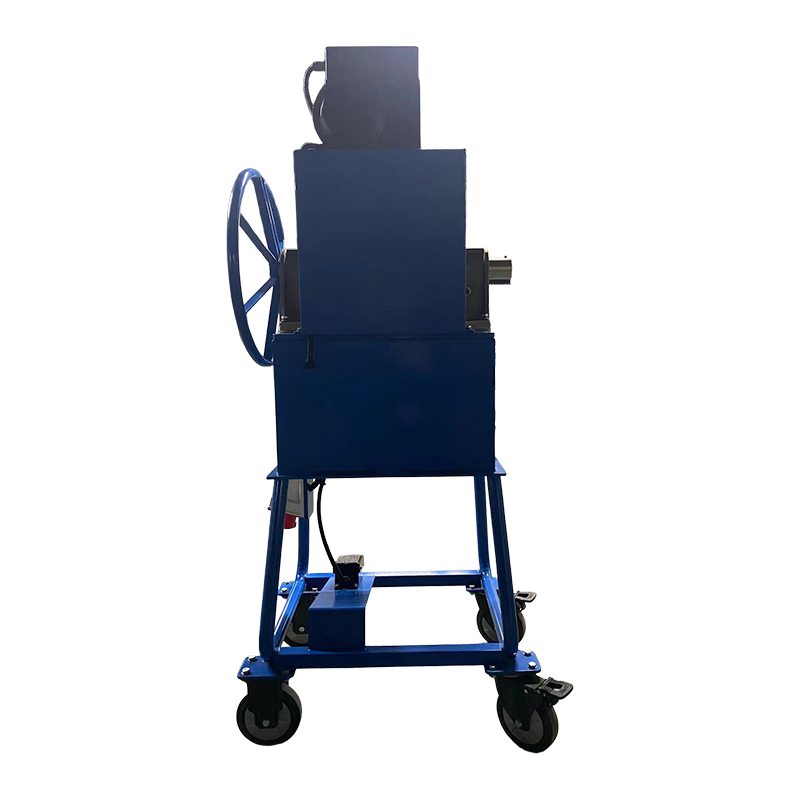
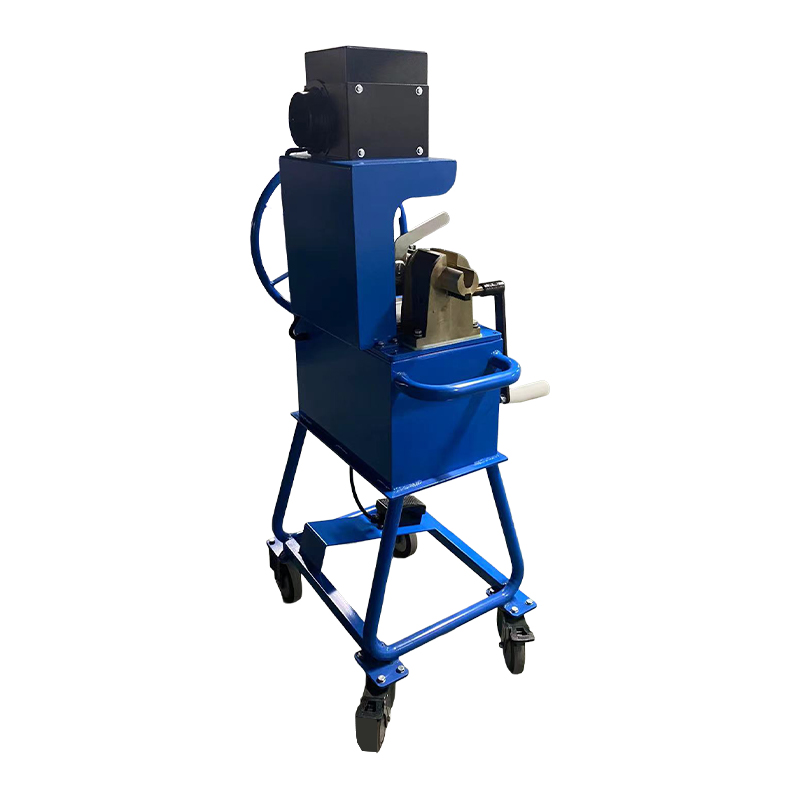
دستگاه آنیلینگ طناب فولادی RDQ-1010 عمدهفروشی
صفحه اصلی / محصولات / دستگاه آنیل طناب سیمی / دستگاه آنیلینگ طناب فولادی RDQ-1010

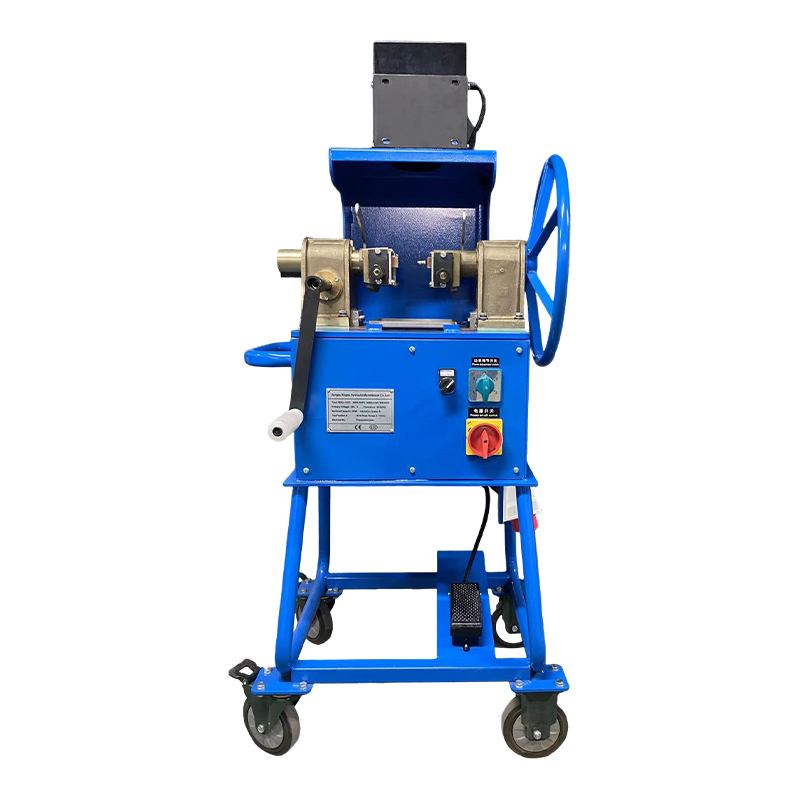
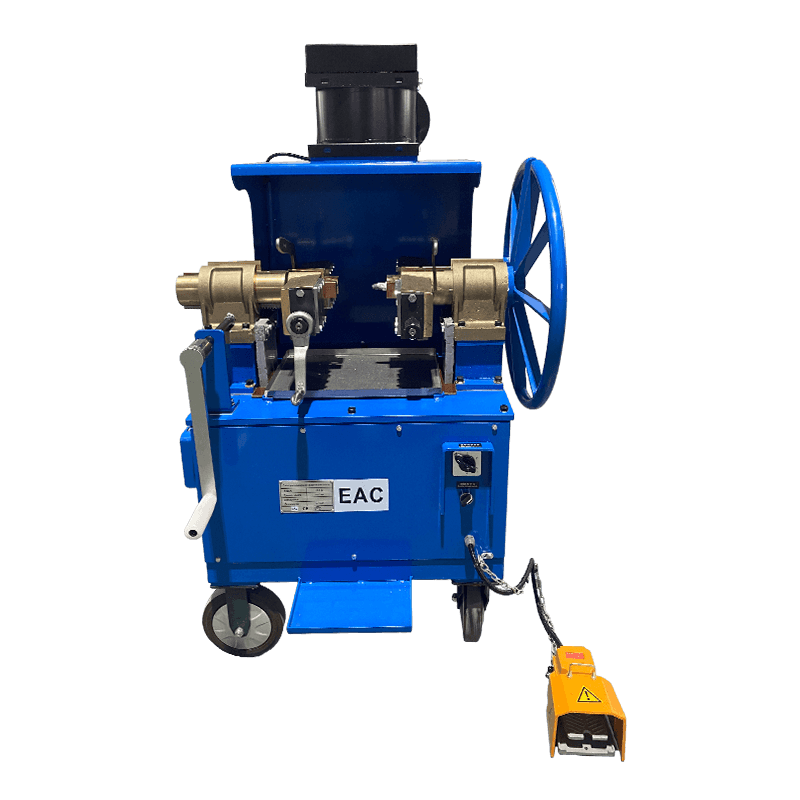
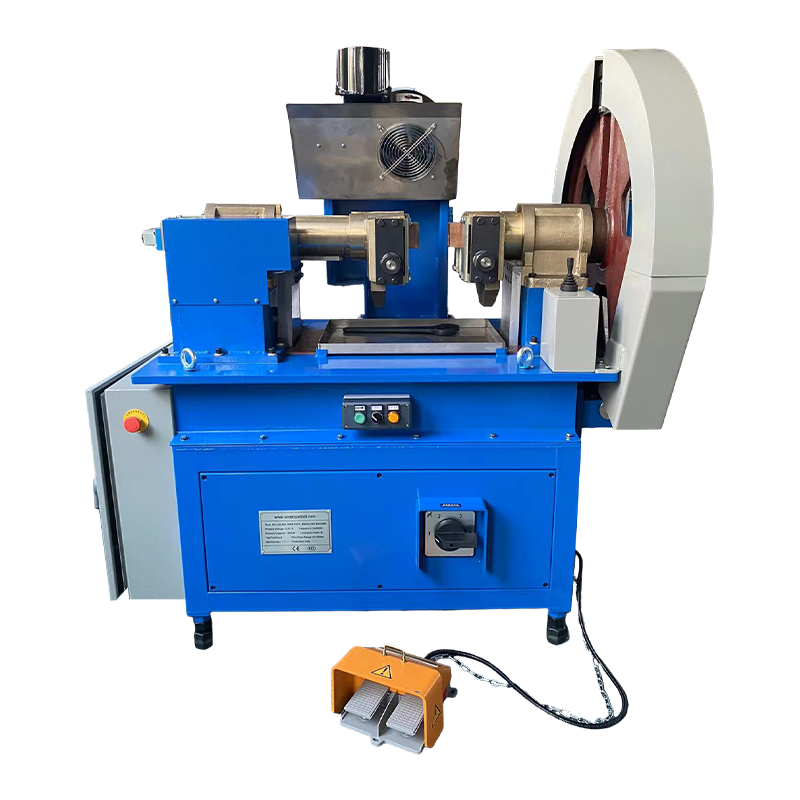
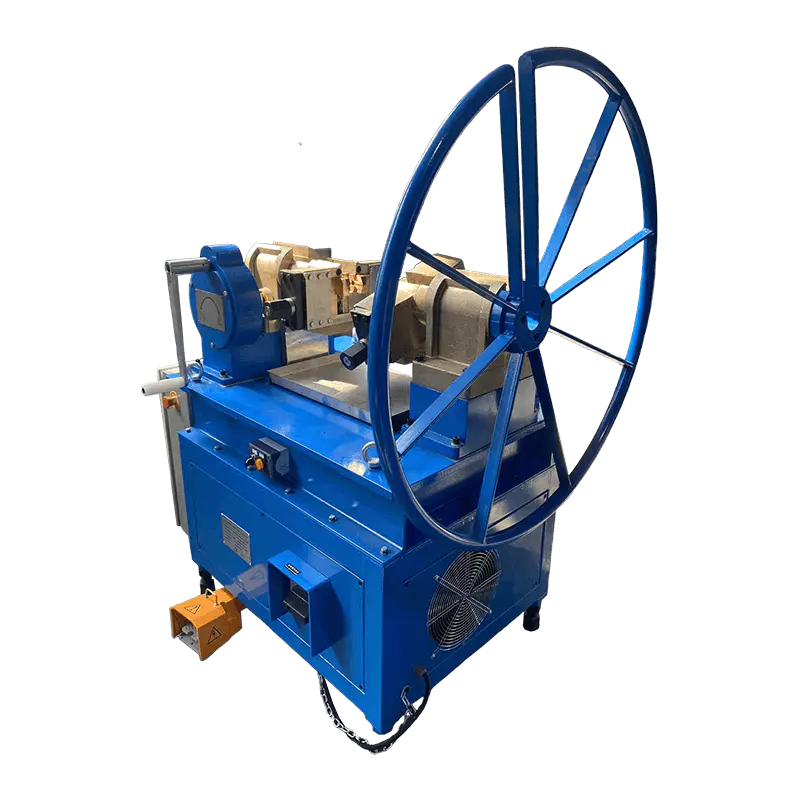
دستگاه آنیلینگ طناب فولادی RDQ-1010

دستگاه های برش و مخروطی طناب فولادی سری RDQ با سرعت ذوب بالا و کارکرد آسان برای ذوب طناب های فولادی در ابعاد مختلف به ویژه طناب آسانسور، طناب min، کابل جرثقیل و سایر طناب های فولادی با کیفیت قابل استفاده می باشد. طناب های فولادی ذوب شده منظم و صاف با انتهای مخروطی و مارپیچ هستند. این ماشین ها عمدتا توسط تولید کنندگان و مشتریان طناب فولادی استفاده می شود. (به عنوان مثال بندر، اسکله، آسانسور ساز و غیره)

ویژگی های محصول:
1. باهوش در شکل و راحت برای حرکت.
2. با طیف گسترده ای در قطر ذوب، طناب های فولادی را می توان بدون جایگزینی قطعات در محدوده قطر تعیین شده ذوب کرد.
3. آسان برای کار، بدون آچار برای دستگاه سفت مورد نیاز است، و سر جوش در ظاهر خوب است.
4. قدرت کار کم، صرفه جویی در انرژی، و ایمن در استفاده.

+ تماس با ما
  • پارامتر
  • توضیحات دیگر
  • تماس
دادههای فنی
حالت شماره RDQ-1010
توان نامی (KW) 5 کیلو وات
Burn out Range 3-16 میلی متر
ابعاد (میلی متر) 130 کیلوگرم
وزن 700x400x1200
تحویل 30 روز
شرکت
Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd.
به عنوان دستگاه آنیلینگ طناب فولادی RDQ-1010 تولیدکنندگان و دستگاه آنیلینگ طناب فولادی RDQ-1010 شرکت، Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. در سال 1992 تأسیس شد و در شهر تایژو، استان جیانگسو، چین واقع شده است. این شرکت در تولید دستگاههای پرس هیدرولیک کابل فولادی، دستگاههای آنیل و مخروطیکردن کابل فولادی، بوشهای آلومینیومی و گیرههای بالابر تخصص دارد. شرکت هیدرولیک شینگتای مجهز به امکانات تولید پیشرفته، توانایی فنی قوی، تجهیزات آزمایش معتبر و سیستم مدیریت کیفیت جامع است.

قطعات پرس دستگاههای هیدرولیک شینگتای از فولاد آلیاژی با مقاومت بالا آهنگری شدهاند. بدنه دستگاه از یک تکه مواد ساخته شده است که یکپارچگی ساختاری و عمر طولانی را تضمین میکند. سیستمهای هیدرولیک ما از سیستم تأمین روغن پمپ دو فشار استفاده میکنند که حرکت سریع به بالا و پایین را امکانپذیر میکند و در عین حال فرآیند پرس صافی را تضمین میکند. این طراحی به طور قابل توجهی کیفیت پرس و راندمان تولید را بهبود میبخشد.

دستگاههای هیدرولیک شینگتای به کشورهای متعددی از جمله بریتانیا، استرالیا، هلند، لتونی، مالزی، تایلند، هند، روسیه، بوتسوانا، لهستان و دیگران صادر شدهاند.

با هدایت فلسفه «کیفیت بالا، قیمت رقابتی و تعهد پایدار»، ما تلاش میکنیم نیازهای مشتریان خود را برآورده کنیم و بهترین خدمات را به آنها ارائه دهیم. ما متعهد به خدمت به مشتریان فعلی و جدید با همان سطح از تعالی هستیم و با هم برای ساختن آیندهای موفق تلاش میکنیم.
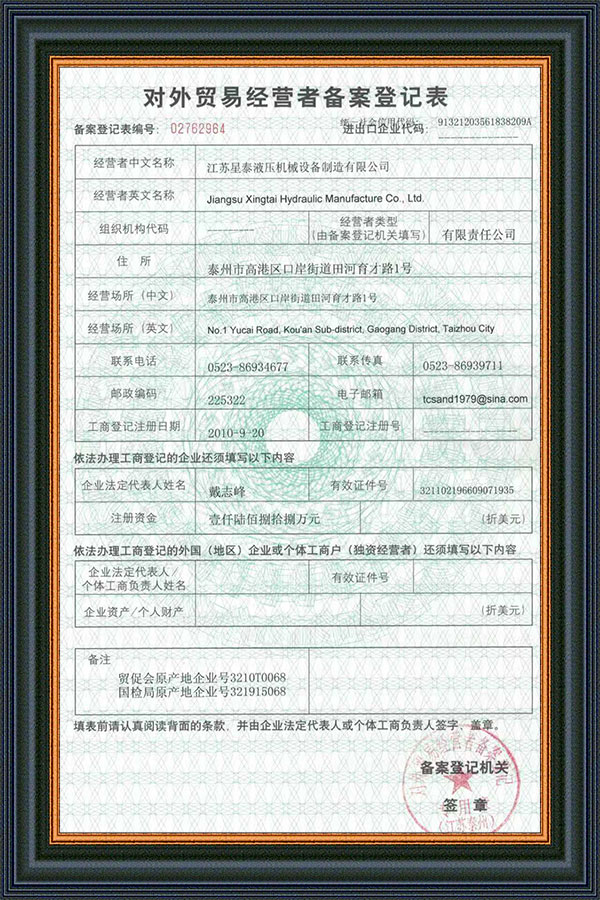
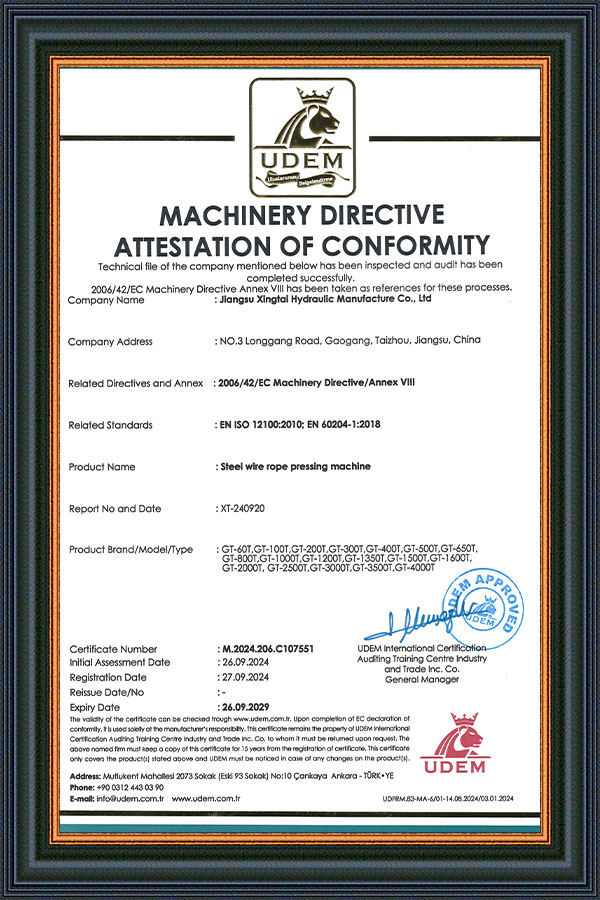
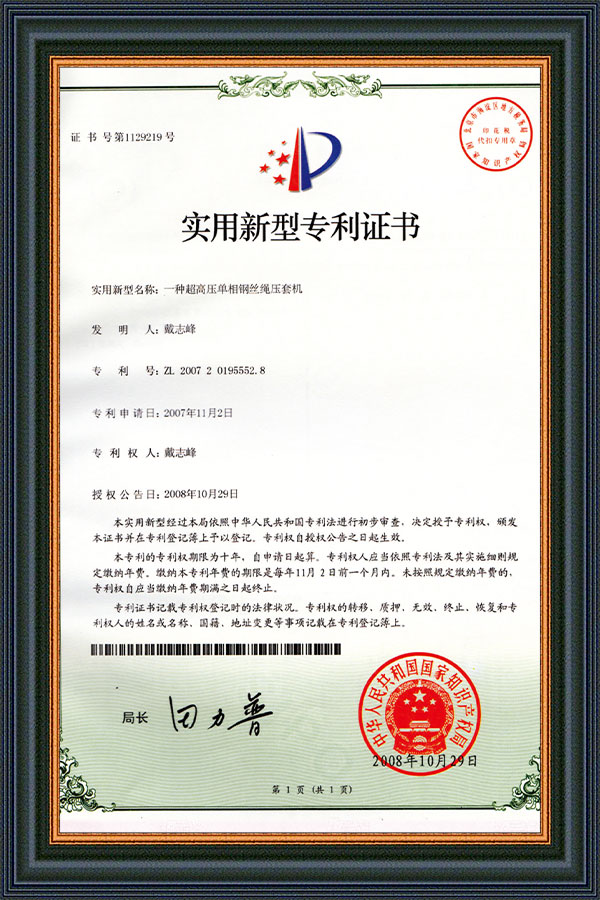
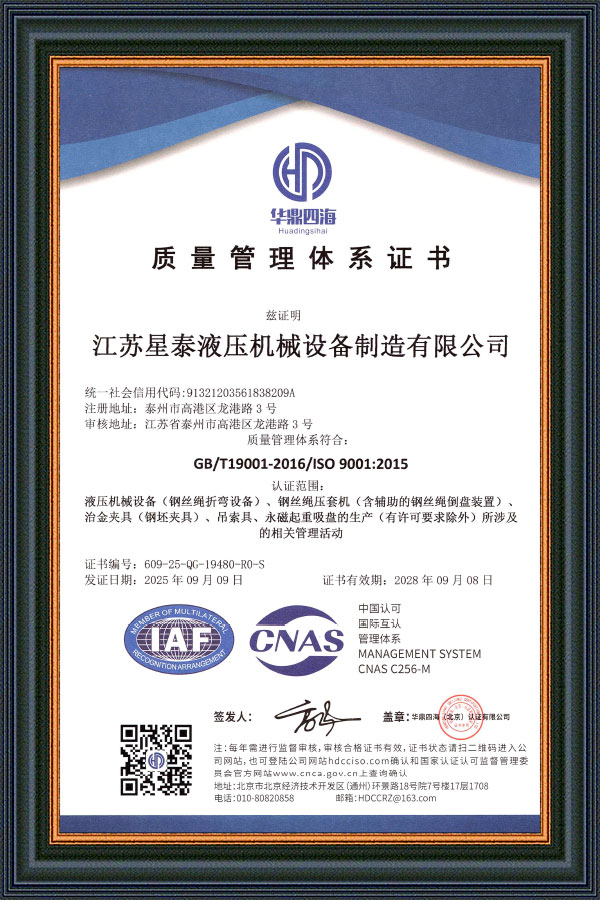
گواهی افتخار
  • گواهینامه ها
  • گواهینامه ها
  • گواهینامه ها
  • گواهینامه ها
اخبار
دانش صنعت

1. چرا بازپخت در آن مهم است طناب سیم پردازش؟ - بنیاد متالورژی

آنیلینگ یک فرآیند عملیات حرارتی حیاتی در تولید طناب سیمی است تنش های پسماند داخلی را کاهش می دهد، شکل پذیری را بازیابی می کند و ریزساختار را اصلاح می کند سیم فولادی پس از کشش سرد. بدون بازپخت مناسب، سیم سرد کشش تنش های پسماند بالایی را حفظ می کند (تا 700 مگاپاسکال ) منجر به کاهش 30 تا 60 درصد در طول عمر خستگی ، افزایش حساسیت به ترک خوردگی تنشی و شکستگی زودرس رشته تحت بارگذاری چرخه ای.

فرآیند بازپخت شامل گرم کردن سیم تا دمای کنترل شده است (معمولا 200-680 درجه سانتیگراد بسته به درجه فولاد و نتیجه مورد نظر)، نگهداری برای مدت زمان خیساندن مشخص، و سپس خنک شدن با سرعت کنترل شده. این ریزساختار شکننده و سخت کار شده را به یک تبدیل می کند بدون تنش، حالت انعطاف پذیر ضمن حفظ استحکام کششی بالا مورد نیاز برای کاربردهای بلند کردن و پهلوگیری. خطوط بازپخت پیوسته مدرن به سرعت خط می رسند 50-300 متر در دقیقه با یکنواختی دما از ± 5 درجه سانتیگراد .

2. مزیت اصلی شماره 1: کاهش استرس باقیمانده و افزایش عمر خستگی

کشش سرد نابجایی ها را در شبکه کریستالی فولادی جمع می کند و تنش های کششی داخلی ایجاد می کند که شروع ترک را تسریع می کند. بازپخت این تنش ها را کاهش می دهد 80-90٪ ، به طور مستقیم عملکرد خستگی را بهبود می بخشد. نمودار زیر سطوح تنش پسماند را در شرایط مختلف درمان مقایسه می کند.

تنش سطحی باقیمانده (MPa) - قبل در مقابل بعد از بازپخت

سیم سرد کشیده (بدون درمان)
560-700 مگاپاسکال
پس از کاهش تنش در دمای پایین (200-350 درجه سانتیگراد)
250-380 مگاپاسکال
آنیل پس از تبلور مجدد کامل (500-650 درجه سانتیگراد)
50-120 مگاپاسکال
پس از بازپخت القایی (سیکل بهینه شده)
30-80 مگاپاسکال

شکل 1 - بازپخت تنش سطحی باقیمانده را کاهش می دهد 700 مگاپاسکال to below 120 MPa ، کاهش بیش از 80٪، به طور مستقیم مقاومت در برابر خستگی را بهبود می بخشد.

این کاهش تنش به عملکرد قابل اندازه گیری تبدیل می شود: سیم طناب که به درستی آنیل شده است نشان می دهد 40 تا 55 درصد بهبود در طول عمر خستگی خمش بر روی نوار و الف افزایش 25-35٪ در شکل پذیری پیچشی در مقایسه با سیم های آنیل نشده

3. مزیت کلیدی شماره 2: بهبود زندگی خستگی چشمگیر تحت بارگیری چرخه ای

آزمایش‌های خستگی آزمایشگاهی بر روی سیم درجه 1770 مگاپاسکال (قطر 10 میلی‌متر، 30 درصد بار شکستن چرخه‌ای) اهمیت حیاتی انتخاب دمای بازپخت را نشان می‌دهد. پنجره دمای بهینه از 500-650 درجه سانتیگراد بیشترین مزیت خستگی را ارائه می دهد.

دمای بازپخت در مقابل بهبود عمر خستگی (%) برای سیم درجه 1770 مگاپاسکال

افزایش عمر خستگی (%) دمای بازپخت (درجه سانتیگراد) 0 10 20 30 40 50 60 200 300 400 500 600 700 منطقه بهینه: 500-650 درجه سانتیگراد بیش از حد آنیل

شکل 2 - پنجره دمای بازپخت بهینه (500-650 درجه سانتیگراد) ارائه می شود 48-55٪ بهبود زندگی خستگی . بیش از 700 درجه سانتیگراد باعث رشد دانه و کاهش عملکرد می شود.

برای طناب های بالابر معدن و کاربردهای جرثقیل که در معرض میلیون ها چرخه بار قرار دارند، این مزیت خستگی به این معناست. عمر مفید 2 تا 3 برابر بیشتر و فرکانس تعویض را به میزان قابل توجهی کاهش داد.

4. مزیت کلیدی شماره 3: بازیابی شکل پذیری و چقرمگی پیچشی

کشش سرد باعث کاهش طول سیم در هنگام گسست می شود 10-12٪ (حالت آنیل) تا 3-4٪ (کاملا کشیده شده) . بازپخت، شکل‌پذیری را بازیابی می‌کند و به سیم اجازه می‌دهد تا در برابر خمش، پیچش و ضربه بدون شکستگی مقاومت کند. نمودار زیر شکل پذیری پیچشی را در شرایط پردازش مقایسه می کند.

شکل پذیری پیچشی (تبدیل به شکست، طول گیج قطر 100 برابر)

پیچ خوردگی به شکستگی تبدیل می شود وضعیت سیم 0 5 10 15 20 25 30 35 8 دور 18 دور 28 دور 32 دور سرد کشیده استرس را از بین می برد کامل آنیل شده القایی بهینه شده است

شکل 3 - بازپخت مناسب شکل پذیری پیچشی را افزایش می دهد 8 دور to 28–32 turns ، مطابق با الزامات EN 10264 برای سیم طناب با کارایی بالا.

سیم کابل اصلی پل معلق به حداقل نیاز دارد 16 چرخش پیچشی بدون شکستگی - الزامی که اساساً بازپخت کنترل شده سیم کشیده شده را قبل از رشته کردن الزامی می کند.

5. الزامات آنیلینگ توسط نوع محصول طناب سیمی

کاربردهای مختلف سیم طناب نیاز به درمان های خاص آنیلینگ دارد. جدول زیر محدوده دمای توصیه شده و مزایای کلیدی را برای هر دسته محصول خلاصه می کند.

جدول 1 - پارامترهای آنیلینگ توصیه شده بر اساس نوع محصول طناب سیمی.
نوع محصول دمای آنیلینگ محدوده سود اولیه افزایش عمر خستگی معمولی
سیم طناب گالوانیزه (پیش آنیل) 450-600 درجه سانتیگراد شکل پذیری برای کشش سرد 35%
سیم طناب فولادی ضد زنگ (آنیل روشن) 900-1100 درجه سانتیگراد شکل پذیری مقاومت در برابر خوردگی 50%
فولاد پر کربن (معادن / بلند کردن) 350-450 درجه سانتیگراد (تسکین استرس) عمر خستگی، حفظ 90٪ قدرت 40-55٪
طناب از پیش ساخته شده / فشرده 180-280 درجه سانتیگراد (بازپخت سبک) کاهش برگشت فنری، خوابیدن یکنواخت 25% (دست زدن)

برای کاربردهای حیاتی مانند کابل‌های اصلی پل معلق و طناب‌های بالابر معدن، بازپخت طبق ASTM A1023 و EN 12385 اجباری است استانداردها

6. سوالات متداول در مورد بازپخت طناب سیمی

Q1: تفاوت بین تنش زدایی و آنیل کامل برای طناب سیم چیست؟
A1: کاهش دهنده استرس (200-450 درجه سانتی گراد) تنش پسماند را بدون تغییر قابل توجهی در ساختار دانه یا استحکام کششی کاهش می دهد - ایده آل برای سیم طناب تمام شده. بازپخت کامل (480-680 درجه سانتیگراد) باعث تبلور مجدد می شود و سیم نرم تر و انعطاف پذیرتر برای عبورهای کششی میانی تولید می کند اما استحکام را 15-25٪ کاهش می دهد.

Q2: آیا می توان سیم طناب را بیش از حد آنیل کرد؟ عواقب آن چیست؟
ج2: بله. بیش از حد 700 درجه سانتی گراد برای فولاد پر کربن باعث رشد دانه و آستنیته شدن جزئی می شود که منجر به الف کاهش شدید عمر خستگی (شکل 2 را ببینید) و تشکیل مارتنزیت بالقوه در حین خنک شدن - یک ریزساختار شکننده فاجعه بار. سیم بیش از حد آنیل ممکن است تا 40 درصد استحکام کششی .

Q3: برای جلوگیری از اکسیداسیون چه جوی در طول بازپخت مورد نیاز است؟
A3: برای سیم فولاد کربن، a 95% N2 / 5% H2 (اتمسفر HNX) با نقطه شبنم زیر 20- درجه سانتیگراد از پوسته پوسته شدن جلوگیری می کند. برای فولاد ضد زنگ، بازپخت روشن نیاز به جوی غنی از هیدروژن با نقطه شبنم دارد ≤ -40 درجه سانتیگراد برای حفظ لایه اکسید کروم غیرفعال.

Q4: کیفیت آنیل در تولید چگونه تأیید می شود؟
A4: کنترل کیفیت شامل تست کشش (حفظ 90 تا 95 درصد مقاومت هدف) , تست پیچش (حداقل 16-32 دور) ، آزمایش خمش معکوس و اندازه گیری تنش پسماند از طریق XRD (هدف <150 مگاپاسکال). بررسی ریزساختار در بزرگنمایی 200-1000× تبلور مجدد و عدم وجود فازهای نامطلوب را تأیید می کند.