یک بند چشمی می تواند عالی به نظر برسد و همچنان یک تعهد باشد. یک بند طناب سیمی 16 میلیمتری که با یک قالب منطبق در تناژ کامل فشار داده میشود، با استفاده از فرول آلومینیومی دارای گواهی سختی، به س...
READ MORE
کارگاهی را تصور کنید که به تازگی قراردادی برای تولید 120 طناب سیمی یکسان با طول هر کدام 3.75 متر با یک آستین آلومینیومی در یک انتها برنده شده است. اپراتور یک چرخ قطع می کند و اولین طناب را با دست اندازه می گیرد. قطعه دوم چند میلی متر بلندتر است. سومی دوباره کوتاه تر است. تا زمانی که اجرا به پایان می رسد، ده اسلینگ از حد تحمل طول قابل قبول خارج می شود. برخی باید از بین بروند و تاخیر تحویل را عقب می اندازد. این دقیقاً همان مشکلی است که یک فرآیند برش به طول با طراحی خوب آن را حل می کند.
برش به طول در پردازش طناب سیمی به معنای بریدن یک طناب به طول دقیق و قابل تکرار و آماده سازی انتهای آن برای پایان مورد نظر است. این یک عمل واحد نیست. این یک توالی کنترل شده است که شامل اندازه گیری، برش، درمان نهایی و در بسیاری از موارد، نوسان دادن است. برای تولید کنندگان، تامین کنندگان و عمده فروشان تسمه های بالابر، تفاوت بین یک خط برش به طول حرفه ای و یک میز برش تصادفی اغلب در سوابق ایمنی، نرخ ضایعات و شکایات مشتریان نشان داده می شود.
نکته کلیدی: یک عملیات برش به طول قابل تکرار، پایه و اساس هر طناب سیمی ایمن و کارآمد است.
"برش به طول" در پردازش طناب سیمی به چه معناست؟
برش به طول یک اصطلاح تولیدی است که زمانی که یک طناب سیمی از یک سیم پیچ حجیم به ابعاد مشخصی معمولاً با تحمل مشخص شده بریده می شود، استفاده می شود. بر خلاف برش معمولی، کار برش به طول باید قطعات یکسانی تولید کند که بتوان آن را با اتصالات انتهایی مانند آستین، انگشتانه یا چشم بدون تنظیم بیشتر نصب کرد. محصول نهایی ممکن است یک زنجیر تک پایه، یک طناب پل، یک کابل نگهدارنده یا یک مجموعه اتصال دهنده باشد.
الزامات تحمل متداول از نقشه های مهندسی یا مشخصات تدارکات ناشی می شود. برای بسیاری از کاربردهای قلاب بالابر، تحمل 1% طول برش معمولی است. برای طول های کوتاه تر، تلرانس مطلق 5± میلی متر اغلب استفاده می شود. کاربردهای فراساحلی و هوافضا ممکن است نیاز به کنترل شدیدتری داشته باشند. دستگاه برش، روش اندازه گیری و مهارت اپراتور همگی بر برآورده شدن این اعداد تأثیر می گذارند.
از آنجایی که سیم طناب یک محصول رشته ای است، فرآیند برش نیز بر وضعیت طناب تأثیر می گذارد. اگر انتهای آن ناهموار یا فرسوده باقی بماند، نمیتواند یک آستین کوبیده را تمیز بپذیرد. به همین دلیل است که برش حرفه ای به طول با بازپخت، باریک شدن، گرم کردن یا جوش دادن انتهای آن قبل از نصب یک سوکت یا فرول مرتبط است.
نکته کلیدی: برش به طول فقط یک عملیات برش نیست. پایه و اساس ابعادی کل مجموعه طناب سیمی را می سازد.
چرا برش دقیق به طول برای ایمنی و هزینه بسیار مهم است
دقت طول به طور مستقیم بر زاویه بار یک زنجیر تأثیر می گذارد. قلابی که 10 میلیمتر طول یا خیلی کوتاه روی یک پا است، توزیع بار نابرابر را ایجاد میکند. در یک زنجیر دو پا، این می تواند کشش را در یک پا بیش از ظرفیت نامی آن افزایش دهد. این یک موضوع آرایشی نیست. این یک مسئله ایمنی بالابر است.
در تولید، طول های نادرست باعث دوباره کاری گران می شود. اگر طناب بیش از حد طولانی بریده شود، ممکن است پس از تاب دادن بدون آسیب رساندن به اتصال، تراش آن غیرممکن باشد. اگر خیلی کوتاه باشد، کل قطعه تبدیل به ضایعات می شود. در طول یک سال، این ضررها می تواند برای یک تامین کننده OEM یا یک عمده فروش که بسیاری از سفارشات دسته ای را مدیریت می کند، قابل توجه باشد.
طول های تکرار نیز بهره وری را بهبود می بخشد. هنگامی که هر قطعه بریده شده با همان ابعاد به ایستگاه جابجایی می رسد، اپراتور می تواند یک بار دستگاه پرس را راه اندازی کند و همه قطعات را به سرعت پردازش کند. این امر به ویژه برای تولید با حجم بالا بسیار مهم است.
در نهایت، سیستمهای کیفیت ممیزی شده اغلب ردیابیپذیری را درخواست میکنند. یک خط برش به طول خوب، طولهای اسمی، طولهای اندازهگیری شده و شمارههای دسته را ثبت میکند و از انطباق با استانداردهایی مانند ASME B30.9 یا EN 13414 پشتیبانی میکند.
خط پایین: برش دقیق به طول از شکست زودرس رشته جلوگیری می کند، ضایعات را کاهش می دهد و امکان مونتاژ قابل تکرار را فراهم می کند.
فرآیند برش به طول طناب سیمی مرحله به مرحله
یک عملیات برش به طول قابل اعتماد از دنباله ای پیروی می کند که از طناب محافظت می کند و از پایانه های بعدی پشتیبانی می کند. ترتیب دقیق ممکن است متفاوت باشد، اما مراحل اصلی یکسان باقی می مانند.
- اندازه گیری و تغذیه: طناب سیم از یک سیم پیچ یا قرقره از طریق یک چرخ اندازه گیری یا حسگر لیزری کشیده می شود. یک شمارنده طول را ثبت می کند و خوراک را در مقدار هدف متوقف می کند. این نیاز به علامت گذاری دستی هر طناب را از بین می برد.
- بریدن طناب: واحد برش می تواند از اره، چرخ ساینده یا تیغه هیدرولیک استفاده کند. یک دستگاه برش و مخروط کردن اختصاصی، برش را با عملیات مخروطی ترکیب می کند. برش مکانیکی برای انتهای تمیز بدون آسیب حرارتی بیش از حد ترجیح داده می شود.
- بازپخت کردن یا باریک کردن انتهای آن: پس از برش، رشته های انتهایی باید ذوب یا مخروطی شوند تا در هنگام فشار دادن اتصالات باز نشوند. دستگاه برش و باریک کردن طناب سیم مانند RDQ1012 انتهای آن را به صورت موضعی گرم می کند و یک نوک مخروطی شکل صاف را تشکیل می دهد. این مرحله قبل از کشیدن طناب از طریق آستین یا قرار دادن آن در یک سوکت ضروری است.
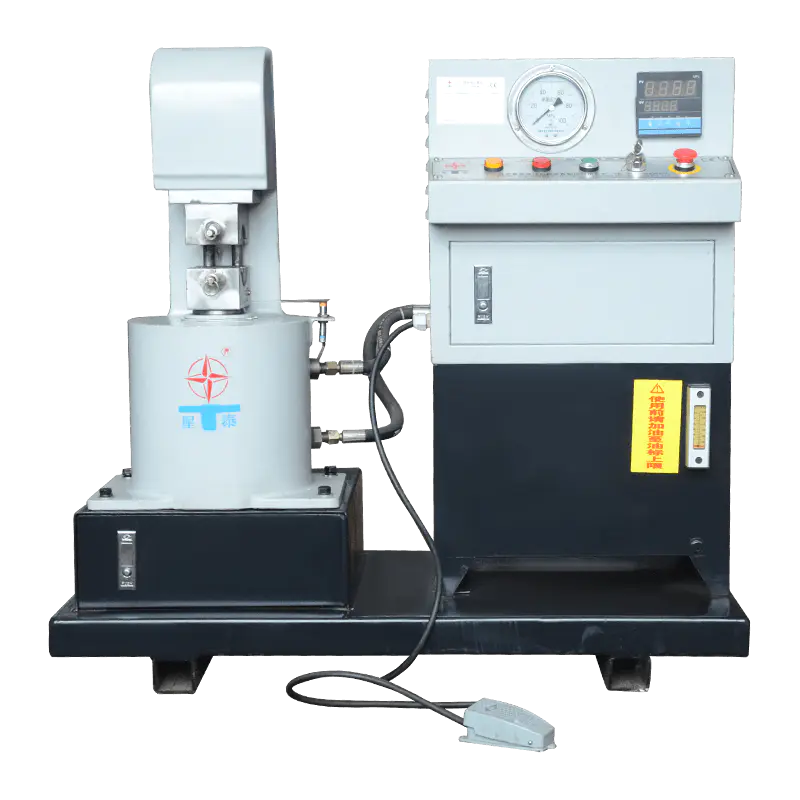
- جابجایی اتصالات انتهایی: انتهای طناب تمام شده در داخل یک آستین آلومینیومی یا فولادی قرار می گیرد و یک پرس هیدرولیک فشار شعاعی بالایی را اعمال می کند. پرس آستین را در رشته های طناب فشرده می کند و یک مفصل مکانیکی قوی ایجاد می کند. نیروی چرخش باید با آستین، قطر طناب و ساختار مطابقت داشته باشد.
- بازرسی نهایی: آستین چین دار با گیج رفتن/بدون رفتن چک می شود. طول کل در حالی که طناب تحت کشش خفیف است تأیید می شود. هر قطعه خارج از مشخصات قبل از بسته بندی رد می شود.
 RDQ-1012 دستگاه برش و باریک کردن طناب سیم برای آماده سازی دقیق انتهایی این دستگاه انتهای طنابها را به شکلهای مخروطی یا مارپیچی منظم ذوب میکند و انتقال به چرخش را روانتر میکند. این برای طناب های آسانسور، معدن و جرثقیل در محدوده قطر ثابت و بدون تغییر قطعه مناسب است. مشاهده محصول →
مرحله برش و باریک شدن جایی است که بسیاری از کارگاه ها با شکست مواجه می شوند. یک آسیاب زاویه ای ساده انتهای ناصافی را ایجاد می کند که به سختی وارد آستین می شود. با استفاده از دستگاهی که برای برش و باریک کردن طراحی شده است، میتوانید مرحله بعدی چرخش را بسیار سازگارتر کنید.
غذای کلیدی: ترتیب عملیات مهم است. اگر آماده سازی نهایی را نادیده بگیرید، پرس چرخان نمی تواند پایان قابل اعتمادی ایجاد کند.
انتخاب تجهیزات برش به طول مناسب
برای ایجاد یک خط برش قابل اعتماد، باید فراتر از ابزار برش فکر کنید. اجزای کلیدی عبارتند از یک سیستم جدا کردن یا پرداخت، یک دستگاه اندازه گیری، یک دستگاه برش و مخروط کردن، و یک دستگاه پرس هیدرولیک. اگر آنها را جداگانه خریداری می کنید، باید مطمئن شوید که با هم کار می کنند. اگر از یک تولید کننده خرید کنید، سازگاری از قبل حل شده است.
جدول زیر مقایسه ای سریع از انواع ماشین های اصلی مورد استفاده در کارگاه سیم بکسل را نشان می دهد.
| نوع ماشین | عملکرد اصلی | خروجی معمولی |
|---|---|---|
| دستگاه برش و مخروط کردن | طناب را قطع می کند و نوک آن را فیوز می کند | انتهای طناب تمیز و مخروطی آماده برای چرخاندن |
| دستگاه آنیل و باریکه زنی | انتهای آن بازپخت شده و مخروطی شکل می گیرد | انتهای مخروطی بدون استرس برای مجموعه های با استحکام بالا |
| پرس چرخان هیدرولیک | آستین ها و سوکت ها را روی طناب فشار می دهد | خاتمه با فشرده سازی کنترل شده به پایان رسید |
| تجهیزات اندازه گیری و پرداخت | طناب را از سیم پیچ تغذیه و اندازه گیری می کند | طول برش ثابت با حداقل ورودی اپراتور |
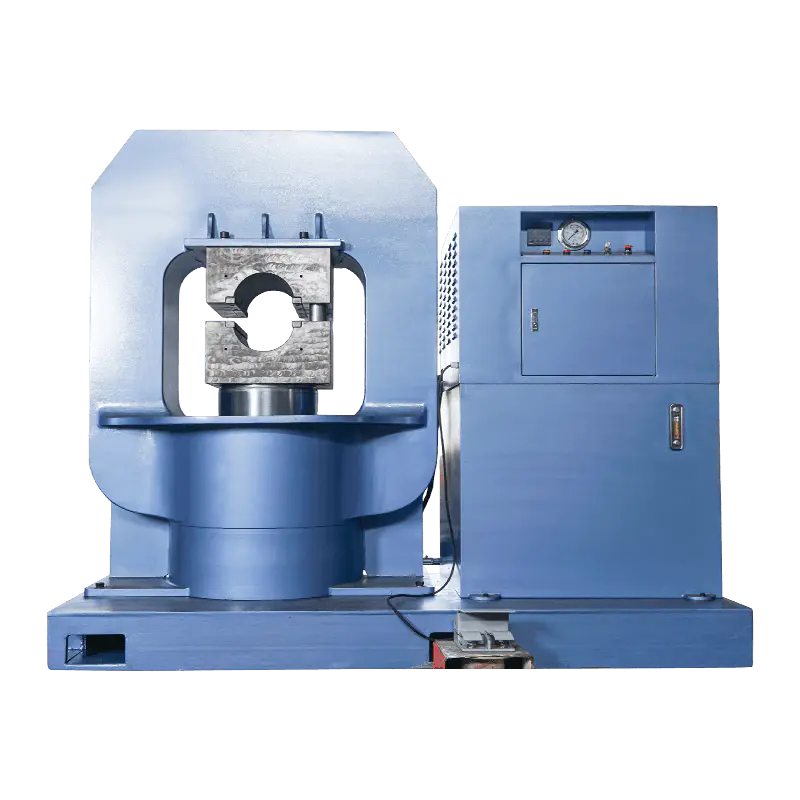
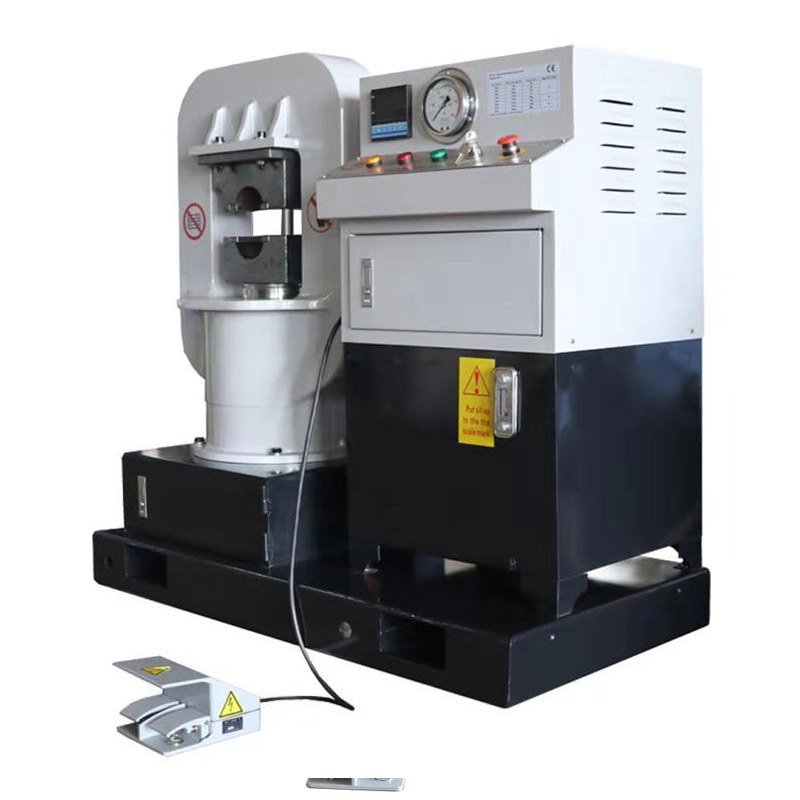 پرس سیم طناب فولادی قاب سبد GT-200 برای آستین های با قطر کوچک ایده آل برای فشار دادن آستین بر روی طناب های 2 تا 24 میلی متری، این پرس دارای گواهینامه CE دارای یک قاب سبد جمع و جور، پیستون توقف در هر موقعیتی و عملکرد ساده برای پایانه های زنجیر ثابت است. مشاهده محصول →
هنگام انتخاب پرس چرخان، به حداکثر باز شدن فک، نیروی فشار و سازگاری قالب توجه کنید. به عنوان مثال، پرس قاب سبد GT200 اغلب برای آستین های مورد استفاده در طناب های 6x19 و 6x37 در محدوده های قطر معمول کافی است. برای جلوگیری از آسیب رساندن به رشته ها، پرس باید یک حرکت سریع و یک ضربه فشار آهسته ارائه دهد.
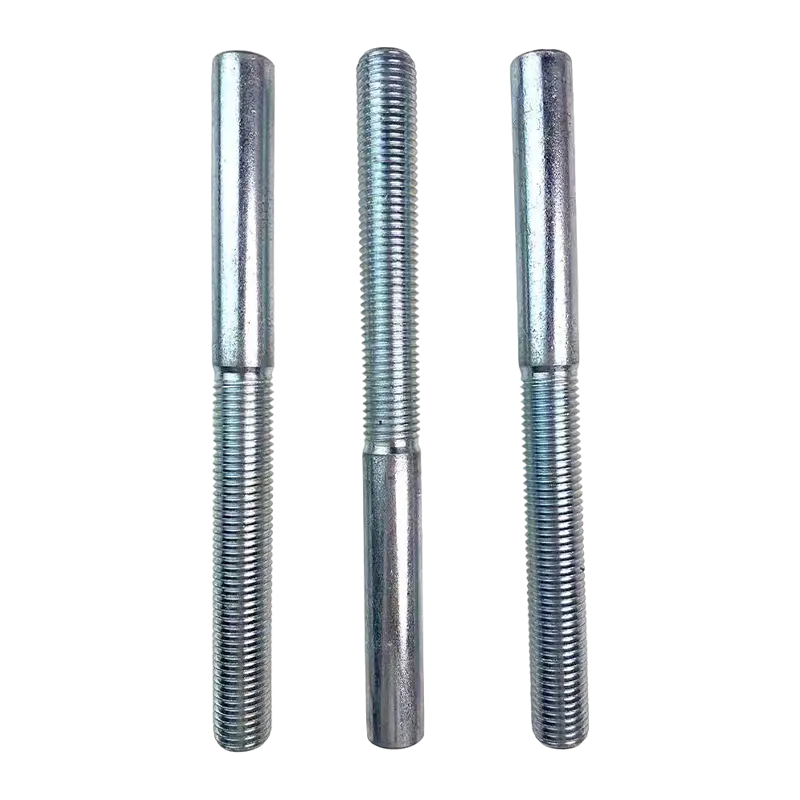
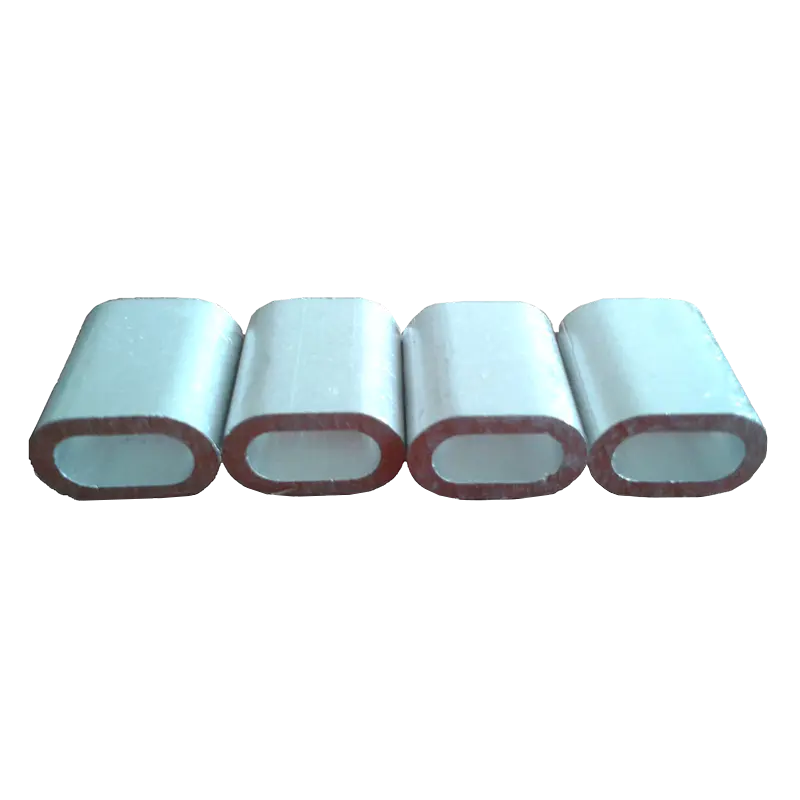
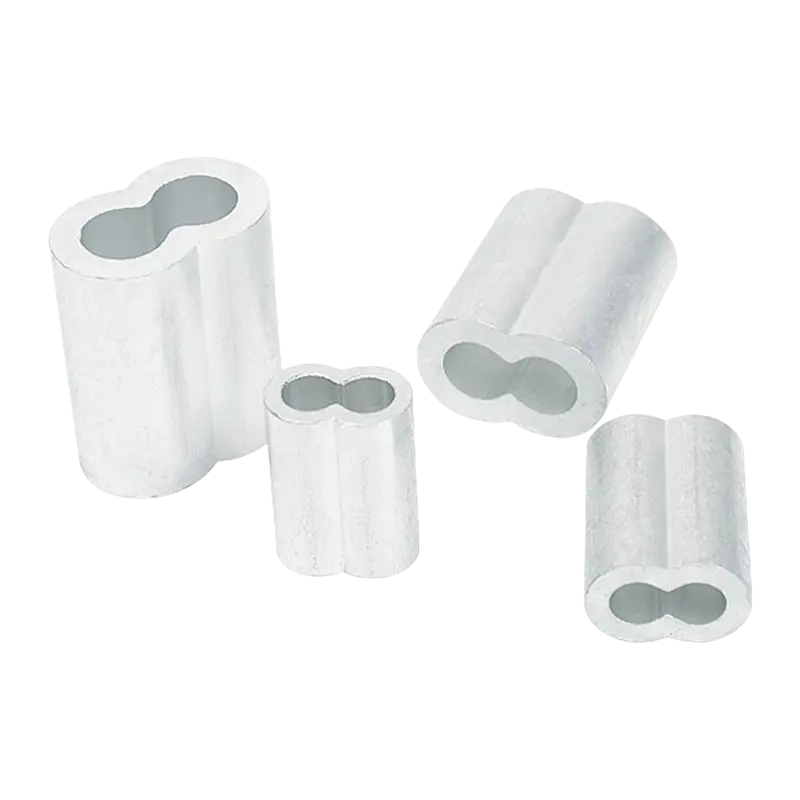
 حلقه یا آستین آلومینیومی به ازای DIN3093 برای پایانه های طناب قابل اعتماد این فرول آلومینیومی مطابق با DIN3093 با قطر طناب از 4 تا 20 میلیمتر مطابقت دارد و یک چین خوردگی ایمن و مقاوم در برابر خوردگی ایجاد میکند و در صورت جفت شدن با قالب پرس صحیح، خطر بیرون کشیدن را کاهش میدهد. مشاهده محصول →
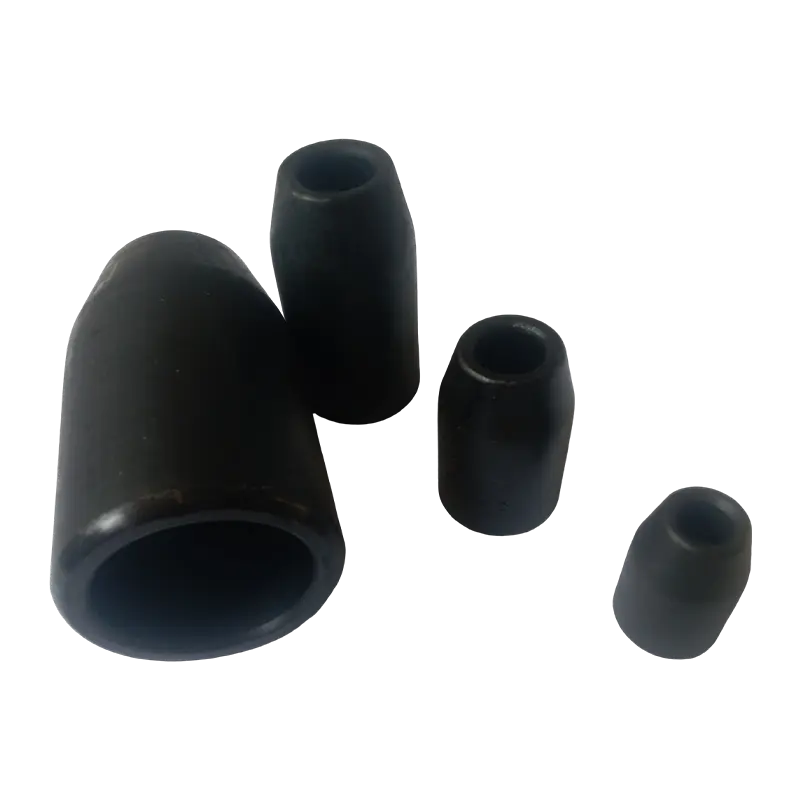
یراق آلات را فراموش نکنید. فرول های آلومینیومی به طور گسترده در تولید قلاب های برش به طول استفاده می شوند زیرا تحت فشار تغییر شکل می دهند و با خطوط طناب مطابقت دارند. مواد فرول، قطر داخلی و ضخامت دیواره باید با طناب سازگار باشد. استفاده از فرول عمومی با آلیاژ نامناسب یکی از دلایل رایج بیرون کشیدن زودرس است.
برای انتخاب کامل، موارد را مرور کنید محدوده دستگاه پرس سوکت سیم بکسل برای تأیید اینکه کدام مدل با حداکثر قطر طناب و نیروی فشار مورد نیاز شما مطابقت دارد.
قانون انتخاب: تجهیزات برش، باریک کردن و جابجایی را به عنوان یک سیستم، نه به عنوان ماشینهای مستقل، مطابقت دهید.
اشتباهات رایج کوتاه مدت و نحوه اجتناب از آنها
- با تکیه بر نوار اندازه گیری دستی: علامت گذاری با دست خطای انسانی را به خصوص در مورد طناب های بلند معرفی می کند. از چرخ اندازه گیری یا رمزگذار در سیستم پرداخت استفاده کنید.
- نادیده گرفتن طناب طناب: طناب تحت کشش ممکن است در هنگام اندازه گیری کمی کشیده شود، سپس پس از برش به عقب برگردد. در یک کشش کم و قابل تکرار اندازه گیری کنید یا یک ضریب تصحیح را برای ساخت طناب اعمال کنید.
- استفاده از روش برش اشتباه: گرمای یک چرخ ساینده می تواند به هسته و رشته های مجاور آسیب برساند. برای طناب های حساس به حرارت، از یک برش هیدرولیک یا یک دستگاه برش و مخروطی اختصاصی با گرمایش کنترل شده استفاده کنید.
- نادیده گرفتن آماده سازی نهایی: بریدن طناب و خام ماندن انتهای آن، تاب خوردن را دشوار می کند و می تواند باعث لیز خوردن آستین شود. همیشه انتهای آن را قبل از فشار دادن به یک فرول مخروطی یا فیوز کنید.
- انتخاب پرس کم اندازه: پرس با تناژ ناکافی نمی تواند آستین را به طور کامل ببندد و در نتیجه نیروی کشش کم می شود. نیروی فشار را در برابر بار فشاری مورد نیاز آستین بررسی کنید.
- عدم تایید بعد از قطعه اول: هنگامی که اولین قطعه برش درست است، اپراتورها اغلب فرض می کنند بقیه درست هستند. بعد از هر تغییر دسته یا تعویض تیغه، طول و گیج را دوباره بررسی کنید.
پیام کلیدی: اکثر عیوب برش به طول ناشی از کنترل فرآیند است، نه از خود طناب.
نکات تعمیر و نگهداری برای ماشین های برش به طول
دستگاه های برش به طول نیاز به مراقبت منظم برای حفظ دقت دارند. قالب های شل، تیغه های فرسوده و شیرهای هیدرولیک کثیف همگی خروجی را تغییر می دهند.
تیغه برش یا لبه برشی را مرتباً بررسی کنید. یک تیغه کسل کننده یک انتهای ناهموار ایجاد می کند و می تواند طناب را تغییر شکل دهد. برای واحدهای مخروطی گرم شده، دما و زمان ماندگاری را کنترل کنید. دمای بیش از حد بالا می تواند هسته را ذوب کند. دمای خیلی پایین باعث میشود که باریک شدن ضعیف شود.
برای پرس های هیدرولیک، سطح روغن، فشار و آب بندی سیلندر را بررسی کنید. روغن آلوده باعث افزایش فشار و تاب خوردن نامنظم می شود. از ویسکوزیته و فاصله تغییر توصیه شده سازنده استفاده کنید.
همچنین سیستم اندازه گیری طول را کالیبره کنید. یک خطای کوچک در قطر چرخ رمزگذار می تواند در طولانی مدت یک خطای تجمعی ایجاد کند. حداقل هفته ای یک بار چرخ را تمیز کنید و دور آن را با طول تست بررسی کنید.
کامل را دنبال کنید اقدامات احتیاطی برای نگهداری پرس های هیدرولیک طناب سیمی برای جلوگیری از توقف برنامه ریزی نشده
به یاد داشته باشید: تعمیر و نگهداری پیشگیرانه ارزان تر از کار مجدد یک دسته رد شده از زنجیر است.
سوالات متداول در مورد طناب سیمی برش خورده
چه چیزی در طناب سیمی به طول بریده می شود؟برش به طول به معنای بریدن سیم طناب از یک سیم پیچ به یک بعد مشخص با تحمل کنترل شده است. در عمل، این شامل آماده سازی انتهای طناب است تا بتواند یک آستین یا سوکت را بپذیرد. نتیجه یک قطعه آماده مونتاژ است که در تسمهها، اتصالات یا کابلهای ساختاری استفاده میشود. |
هنگام برش طناب سیمی به طول، چه تحملی را می توان به دست آورد؟یک تلورانس معمولی ± 1% طول برش برای کار با قلاب عمومی است. بسیاری از نقشه های تولیدی از ± 5 میلی متر برای قطعات کوتاه تر استفاده می کنند. برنامه های کاربردی سطح بالا ممکن است به کنترل دقیق تری نیاز داشته باشند که معمولاً به چرخ اندازه گیری دقیق، کشش بازده پایدار و دستگاه برش مدرج نیاز دارد. |
آیا قبل از تاب دادن یک طناب برش خورده، آنیل لازم است؟بازپخت همیشه مورد نیاز نیست، اما نوعی آماده سازی نهایی لازم است. باریک شدن یا جوش دادن انتهای طناب از پخش شدن رشته ها جلوگیری می کند و فشار دادن طناب را به داخل آستین آسان تر می کند. بازپخت همچنین سختی را کاهش می دهد و به گاز گرفتن یکنواخت تر آستین کمک می کند که برای مجموعه های با استحکام بالا ارزشمند است. |
آیا می توان از چرخ قطع دستی برای کارهای برش به طول استفاده کرد؟چرخ قطع دستی می تواند برای کارهای تعمیر ساده کار کند، اما برای کارهای تولیدی توصیه نمی شود. انتهای ناسازگاری ایجاد می کند، آسیب گرمایی ایجاد می کند و به شدت به مهارت اپراتور بستگی دارد. یک دستگاه برش و مخروط کردن طناب سیمی اختصاصی طول قابل تکرار، انتهای تمیز و مخروطی آماده را برای مرحله بعدی چرخاندن می دهد. |
چگونه می توانم پرس چرخاننده هیدرولیک مناسب را برای تسمه های برش دار انتخاب کنم؟پرس را بر اساس قطر طناب، ابعاد آستین و نیروی کشش مورد نیاز انتخاب کنید. باز شدن فک، نیروی فشار، سازگاری قالب و سرعت چرخه را بررسی کنید. یک پرس قاب سبد مانند GT200 یک نقطه شروع عملی برای بسیاری از سازه های طناب سیم 6x19 و 6x37 است. اگر سوکت نیز تولید می کنید، ممکن است مدل بزرگتری لازم باشد. |
نکته نهایی سؤالات متداول: پاسخهای خوب به سؤالات کوتاهمدت همیشه به اندازهگیری ثابت، برش کنترلشده و نوسان تأیید شده بازمیگردد.
تولید طناب سیمی به طول برش یک تصمیم واحد نیست. این سیستمی است که اندازه گیری، برش، آماده سازی انتهایی، جابجایی و بازرسی را به هم مرتبط می کند. انتخاب تجهیزات مناسب برای هر مرحله، و تحت کنترل نگه داشتن آن تجهیزات، به تولید کننده، تامین کننده یا عمده فروش اجازه می دهد تا مجموعه های ایمن و سازگار را ارائه دهد.
فرقی نمیکند که یک مغازه دکلکاری کوچک یا یک کارخانه مونتاژ کابل بزرگ کار میکنید، با یک دستگاه برش و مخروطی مطمئن شروع کنید، آن را با یک پرس هیدرولیک با اندازه مناسب جفت کنید و از فرولهای آلومینیومی یا فولادی تأیید شده استفاده کنید. این ترکیب تکرارپذیری را به شما می دهد که کار برش به طول نیاز دارد.
فکر نهایی: روی کنترل فرآیند به اندازه سختافزار ماشین سرمایهگذاری کنید، و خروجی کوتاهمدت شما برای سالها در محدوده تحمل باقی میماند.
محصولات ما
محصولات توصیه شده
اخبار
-
-
12 میلی متر سیم طناب، بند 4.5 متری تمام شده و خطای 10 میلی متری در برش. این همان ترتیبی است که بسیاری از اسلنجفروشیها در صبح روز دوشنبه با هم ملاقات میکنند: چشم در جایی که نقاشی میگوید فرود ...
READ MORE -
کارگاهی را تصور کنید که به تازگی قراردادی برای تولید 120 طناب سیمی یکسان با طول هر کدام 3.75 متر با یک آستین آلومینیومی در یک انتها برنده شده است. اپراتور یک چرخ قطع می کند و اولین طناب را با دس...
READ MORE -
سر کویلینگ مجموعه دوار است که طناب سیم، انتهای سیم آنیل شده یا میله سیم را دریافت می کند و آن را به صورت یک سیم پیچ مارپیچی کاملاً کنترل شده تشکیل می دهد. برای سازندگانی که تسمه های طناب سیمی، پ...
READ MORE -
یک پردازنده طناب سیم در جنوب شرقی آسیا اخیراً تقریباً 30 درصد از یک دسته آنیل شده را رد کرد زیرا سیم پیچ ها به هم چسبیده بودند و لایه های بیرونی غیر قابل تعمیر خراشیده شده بودند. مشخصات کوره درس...
READ MORE
با Xingtai در ارتباط باشید.
اگر به تجهیزات هیدرولیک سفارشی یا مشاوره فنی نیاز دارید، لطفا در صورت تمایل با تیم فروش و مهندسی Xingtai تماس بگیرید.
لینک های سریع
دسته بندی محصول
تماس با ما
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 شماره 3 جاده Longgang، خیابان بندر Gaogang، شهر Taizhou، چین.
حق چاپ © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. تمامی حقوق محفوظ است. تولید کنندگان ماشین آلات هیدرولیک سفارشی کارخانه سیم کشی عمده فروشی