یک بند چشمی می تواند عالی به نظر برسد و همچنان یک تعهد باشد. یک بند طناب سیمی 16 میلیمتری که با یک قالب منطبق در تناژ کامل فشار داده میشود، با استفاده از فرول آلومینیومی دارای گواهی سختی، به س...
READ MORE
یک پردازنده طناب سیم در جنوب شرقی آسیا اخیراً تقریباً 30 درصد از یک دسته آنیل شده را رد کرد زیرا سیم پیچ ها به هم چسبیده بودند و لایه های بیرونی غیر قابل تعمیر خراشیده شده بودند. مشخصات کوره درست بود، فضای محافظ پایدار بود، و زمان چرخه مطابق با مشخصات مواد بود. عیوب از خود عملیات حرارتی ناشی نمی شود. آنها از حامل های آنیلینگ کویل های سیمی که سیم پیچ ها را در طول چرخه نگه می داشتند، به دست آمدند.
حامل های آنیلینگ برای کویل های سیمی جعبه های غیرفعال نیستند که صرفاً کویل ها را به داخل کوره منتقل کنند. آنها کنترل می کنند که سطح سیم چقدر با سازه های فولادی تماس برقرار می کند، جو کوره چقدر آزادانه بین لایه ها گردش می کند، وزن پشته چقدر به طور یکنواخت توزیع می کند، و میزان سوء استفاده مکانیکی که لبه های سیم پیچ در حین بارگیری و تخلیه تجربه می کنند. در بازپخت دستهای، طراحی حامل یکی از مستقیمترین متغیرهایی است که یک کارخانه میتواند برای رفع عیوب چسبندگی و خراشیدگی بدون دست زدن به تنظیمات کوره تغییر دهد.
این مقاله توضیح میدهد که حاملهای آنیل چیست، چرا باعث ایجاد یا درمان رایجترین عیوب بازپخت دستهای میشوند، انواع حاملها و مواد موجود هستند، و نحوه انتخاب، ادغام و نگهداری حاملها به گونهای که آنها در طول سالهای خدمت به طور مداوم کار کنند. همچنین تصمیمات حامل را به خط پردازش سیم گسترده تر، از جمله تجهیزات سیم پیچی، قرقره کردن، و تجهیزات بازپخت انتهایی طناب سیم متصل می کند.
از سال 1992، شرکت ما تجهیزات پردازش طناب سیمی، از جمله ماشینهای بازپخت طناب فولادی، ماشینهای چرخش، ماشینهای پرس هیدرولیک و لوازم جانبی تطبیق را برای مشتریان در بیش از دهها کشور تولید کرده است. راهنمایی در این مقاله منعکس کننده الگوهای میدانی است که وقتی پردازنده ها خطوط آنیل سیم پیچ خود را با عملیات بازپخت انتها و تکمیل مشاهده کرده ایم.
حامل های آنیل برای کویل های سیمی به طور مستقیم بر اینکه دسته ای از سیم آنیل شده تمیز بیرون بیاید یا به ضایعات تبدیل شود، تأثیر می گذارد. انتخاب حامل مستحق همان توجه کالیبراسیون کوره است.
حامل های آنیلینگ برای کویل های سیمی: تعریف و نقش در بازپخت دسته ای
حامل آنیلینگ یک سبد، سینی، قاب یا وسیله قابل استفاده مجدد است که از سیم پیچ ها در طول بازپخت دسته ای پشتیبانی می کند. هندسه سیمپیچ را دست نخورده نگه میدارد، لایههای مجاور را جدا میکند تا سطوح سیم به هم جوش نخورد، اجازه میدهد تا جو کوره و گرما به هر پیچ برسد، و پشته را از نظر مکانیکی پایدار میکند به طوری که میتوان آن را توسط جرثقیل، فشار دهنده یا ماشین شارژ بدون جابجایی بلند کرد.
در یک عملیات بازپخت دستهای معمولی، سیم بر روی یک کویل پیچیده میشود، روی یک حامل پایین میآید و دو، سه یا چهار حامل در ارتفاعات یک کوره زنگی یا یک کوره جعبهای قرار میگیرد. کوره مهر و موم می شود، با نیتروژن یا هیدروژن پاک می شود، تا دمای بازپخت گرم می شود، برای مدت زمان خیساندن مورد نیاز نگهداری می شود و سپس به روشی کنترل شده خنک می شود. هر مرحله از آن چرخه نیروهایی را بر سیم وارد می کند که حامل باید آنها را مدیریت کند.
تماس مستقیم بین لایه های سیم پیچ مشکل اصلی است. در دماهای بازپخت، سطوح فولادی تمیز می توانند از طریق انتشار، به ویژه تحت فشار فشاری سیم پیچ های انباشته، به هم متصل شوند. یک حامل با طراحی خوب سطح تماس را کاهش می دهد، ویژگی های جداسازی مانند صفحات سوراخ دار یا مش سیم را معرفی می کند و وزن مرده پشته را به گونه ای توزیع می کند که هیچ لایه ای بار محلی بیش از حد را تحمل نکند.
حامل ها نیز بر گردش جو تأثیر می گذارند. به عنوان مثال، در بازپخت زنگ هیدروژنی، گاز باید از طریق پشته سیم پیچ جریان یابد و آلودگی ها را از سطح حذف کند. یک حامل با ناحیه باز کم جریان را مسدود می کند، زمان چرخه را افزایش می دهد و تغییرات موضعی در شرایط اکسید ایجاد می کند. یک حامل با سوراخ سخاوتمندانه، هندسه سفت، و تکیه گاه های دقیق قرار داده شده به جو یک مسیر قابل پیش بینی در اطراف و از طریق سیم پیچ ها می دهد.
در نهایت، حامل یک ابزار قابل استفاده مجدد است. باید در صدها چرخه گرمایش، سرمایش و جابجایی مکانیکی بدون اعوجاج دوام بیاورد. این الزام باعث انتخاب روش ساخت و مصالح می شود که هر دو بعداً در این راهنما بررسی می شوند.
خواندن مرتبط
با حامل آنیلینگ به عنوان یک جزء حرارتی و مکانیکی کوره رفتار کنید، نه به عنوان یک سطل ذخیره سازی ساده.
عیوب چسبندگی و خراشیدگی: چرا طراحی حامل کیفیت سیم پیچ را تعیین می کند
چسبندگی، ادغام سطوح سیم مجاور در نقاط تماس موضعی است. خراشیدگی عبارت است از ساییدگی مکانیکی سطح سیم زمانی که لایه ها نسبت به یکدیگر در حین گرمایش، سرمایش یا جابجایی در کوره جابجا می شوند. هر دو عیب از جمله شایع ترین مشکلات کیفی گزارش شده در بازپخت دسته ای سیم و میله فولادی هستند. هدف بسیاری از طراحیهای مجدد حامل آنیلینگ دقیقاً جلوگیری از این دو نقص است.
دادههای مورد بحث در زیر از سوابق نقص جمعآوریشده در چندین عملیات بازپخت دستهای که سیم فولادی با کربن متوسط را روی حاملهای قابل انباشته پردازش میکردند، به دست میآید. اگرچه هر کارخانه ترکیب خاص خود را از شرایط کوره، کیفیت جو و درجه مواد دارد، توزیع علل نقص از الگوهای کاملاً ثابتی پیروی می کند. در بیش از 60 درصد موارد گزارش شده، علت اصلی به جای کنترل کننده کوره، حامل را شامل می شود. ما گزارشها را در پنج دسته منشأ نقص گروهبندی کردیم تا تیمهای پردازش بتوانند ببینند که بهبودهای حامل بیشترین اهرم را در کجا دارند. نمودار زیر نشان می دهد که چگونه علل نقص قبل از اینکه گیاهان حامل های بازپخت خود را بهینه کنند نسبت داده شده است.
انتساب نقص در بازپخت دسته ای سیم پیچ ها قبل از بهینه سازی حامل
چسبیدن بین لایه های سیم پیچ مجاور 42%
خراش ناشی از تکیه گاه های خشن یا تغییر شکل یافته 26%
تغییر شکل سیم پیچ تحت بار انباشته شدن 14%
تغییر رنگ سطح در اثر مسدود شدن جریان گاز 11%
رسیدگی به آسیب در هنگام انتقال کویل به کوره 7%
چهار دسته از پنج دسته نقص در نمودار مستقیماً با طراحی حامل یا شرایط حامل مرتبط هستند. چسبیدن بین لایه های سیم پیچ مجاور با 42 درصد از عیوب گزارش شده بیشترین سهم را به خود اختصاص داده است. این زمانی اتفاق می افتد که فشار و دمای تماس به اندازه کافی برای شروع پیوند انتشار بالا باشد. کریرهایی با سطوح صاف و پیوسته به سیم نقاط تماس کمتری میدهند، اما مناطق تماس بزرگتری به سیم میدهند، که به طور متناقضی خطر چسبندگی را افزایش میدهد زیرا هر نقطه تماس فشار موضعی بالایی دارد. حاملهای سوراخدار با دندههای باریک، سطح تماس را بهطور چشمگیری کاهش میدهند و سریعترین بهبود را در ردهای مربوط به چسبندگی نشان میدهند. خراشیدگی 26 درصد را تشکیل میدهد و در بیشتر موارد علت اصلی یک سطح ناصاف، سوراخهای جوش داده شده یا یک میله نگهدارنده تغییر شکل یافته بود که با انبساط و انقباض پشته به سیم ساییده میشد. تغییر شکل سیم پیچ در 14 درصد معمولاً به دنبال روی هم قرار گرفتن زیاد یا استفاده از حامل هایی با سطوح افقی ناهموار است. تغییر رنگ در 11 درصد معمولاً ناشی از مسدود شدن جریان گاز است که یکی دیگر از عوامل مرتبط با حامل است، زیرا ناحیه باز حامل تعیین می کند که چقدر اتمسفر به مرکز سیم پیچ می رسد. 7 درصد باقیمانده عیوب مربوط به آسیب در هنگام انتقال بین کویل، کریر و کوره است که باز هم یک مسئله هندسه حامل و سازگاری وسایل است. از نظر عملی، این بدان معناست که یک کارخانه میتواند نقصهای بازپخت کلی را به سادگی با جایگزینی یک حامل سینی جامد با یک سبد با تهویه مناسب و کم تماس با همان ردپا، تا بیش از نصف کاهش دهد. بهبود حدس و گمان نیست. چندین پردازنده که ما با آنها کار می کنیم فقط حامل را تغییر داده اند و همان برنامه کوره را حفظ کرده اند و رد چسبندگی آنها به ترتیبی کاهش یافته است. نکته مهم این است که طراحی حامل باید با عرض سیم پیچ، قطر بیرونی سیم پیچ و ارتفاع انباشتگی آن خط خاص مطابقت داشته باشد. حاملی که برای سیم ریز به خوبی کار می کند ممکن است برای میله سنگین کاملاً اشتباه باشد. بنابراین، هنگامی که یک کارخانه افزایش ناگهانی نقص های خراش را گزارش می دهد، اولین بازرسی باید از سطوح حامل باشد، نه دمای کوره. اندازهگیری منظم صافی حامل و وضعیت لبههای تماس در همان روال کنترل کیفیت به عنوان کالیبراسیون ترموکوپل کوره است.
از آنجایی که بیش از 80 درصد از عیوب متداول بازپخت دسته ای به هندسه حامل، تهویه یا شرایط سطح باز می گردد، بهینه سازی حامل ها سریع ترین بهبود قابلیت اطمینان کم هزینه موجود برای آنیل کننده های سیم پیچی است.
انواع متداول حامل های آنیلینگ برای سیم پیچ ها
پنج طرح اصلی حامل اکثر کاربردهای بازپخت دسته ای در صنعت سیم را پوشش می دهند. انتخاب در میان آنها به اندازه سیم پیچ، وزن، دمای بازپخت، شرایط جوی و تجهیزات جابجایی نصب شده در کارخانه بستگی دارد. جدول زیر ویژگی های اصلی هر طرح را خلاصه می کند.
| نوع حامل | ساخت و ساز | تهویه | ظرفیت بار | بهترین مناسب برای |
|---|---|---|---|---|
| حامل صفحه فولادی سوراخ شده | صفحه تخت با سوراخ های گرد یا شکاف دار، لبه های جوش داده شده، دنده های سفت کننده | 30-40٪ منطقه باز | متوسط به بالا | آنیل کویل همه منظوره با ارتفاع انباشتگی متوسط |
| سبد مش سیم جوش داده شده | کف و کناره های مشبک، قاب سیم جوش داده شده، تیغه های بالابر اختیاری | 50-60٪ منطقه باز | کم تا متوسط | سیم ریز، بازپخت روشن در جایی که دسترسی به اتمسفر حیاتی است |
| حامل قاب ریخته گری قابل انباشته | شبکه چدنی یا فولادی چدنی مقاوم در برابر حرارت با پایه های انباشته یکپارچه | 40-50٪ منطقه باز | بالا | کویل های میله ای سنگین، عمر طولانی، چرخه های دمای بالا |
| حامل قابل افزایش تقسیم بندی شده | بخش های قابل تنظیم که در اطراف قطر داخلی سیم پیچ قفل می شوند | به فاصله بخش ها بستگی دارد | متوسط | چند اندازه کویل با یک فیکسچر |
| حامل ثابت سفارشی | ساخته شده به قطر داخلی، قطر بیرونی و ابعاد کوره سیم پیچ | سفارشی | سفارشی | هندسه های سیم پیچ ویژه و سیستم های بارگیری خودکار |
حامل های فولادی سوراخ دار رایج ترین هستند زیرا هزینه ساخت پایین را با استحکام ساختاری خوب ترکیب می کنند. ناحیه باز با سوراخهای گرد یا سوراخهای شکافی به دست میآید که معمولاً بهگونهای فاصله دارند که صفحه سفتی کافی برای جلوگیری از افتادگی بین تکیهگاهها حفظ کند. این حامل ها نقطه شروع معقولی برای سیم هایی با قطر بالای 3 میلی متر هستند که وزن سیم پیچ قابل توجه است.
سبدهای توری سیمی جوش داده شده بالاترین تهویه و کمترین ردپای تماس را دارند که آنها را برای بازپخت روشن و سیمهای ظریفی که به راحتی خراش میدهند عالی است. ضعف اصلی آنها ظرفیت بار محدود است: کف های مشبک می توانند زیر پشته های سنگین برآمده شوند، بنابراین معمولاً با یک قاب محیطی و یک حلقه پشتیبانی مرکزی ساخته می شوند. آنها همچنین نیاز به بازرسی مکرر دارند زیرا تقاطع های سیم جداگانه ممکن است پس از چرخه های حرارتی زیاد شل شوند.
حامل های قاب ریخته گری قابل انباشته گزینه ای سنگین هستند. ساختار ریخته گری شکل خود را در دمای بالا بهتر از سازه های جوش داده شده حفظ می کند و الگوی شبکه پشتیبانی و تهویه ثابت را فراهم می کند. آنها در ابتدا هزینه بیشتری دارند، اما در کارخانه های با تناژ بالا، عمر طولانی تر معمولاً هزینه هر چرخه آنیلینگ را کاهش می دهد.
حامل های تقسیم شده و سفارشی اهداف محدودتری را دنبال می کنند. حامل های قطعه بندی شده برای کارخانه هایی که طیف وسیعی از قطرهای سیم پیچ را پردازش می کنند مناسب هستند زیرا می توان پایه یکسان را به جای خرید یک حامل جداگانه برای هر اندازه تنظیم کرد. هنگامی که کوره بازپخت دارای ابعاد غیرعادی است، یا زمانی که یک ماشین شارژ خودکار به هندسه حامل دقیق نیاز دارد، وسایل سفارشی توجیه می شوند.
| سناریوهای کاربردی
| تاکید بر انتخاب
|
نوع حامل مناسب با سنگین ترین سیم پیچ در تولید، داغ ترین چرخه و سیستم جو تعیین می شود. هیچ حامل جهانی وجود ندارد که در تمام شرایط عملکرد خوبی داشته باشد.
مواد حامل بازپخت: خواص، دما و اقتصاد
انتخاب مواد تعیین میکند که یک حامل چقدر شکل خود را حفظ میکند، چه مقدار رسوب روی سیم میافتد و چقدر هزینه حامل در هر چرخه آنیلینگ. جدول زیر پنج خانواده مواد را که اغلب توسط تولید کنندگان و تامین کنندگان حامل استفاده می شود مقایسه می کند.
| مواد | حداکثر دمای مداوم | رفتار اکسیداسیون | هزینه نسبی | عمر خدمات مورد انتظار |
|---|---|---|---|---|
| فولاد کربنی (Q235 / A36) | 550-600 درجه سانتیگراد | به سرعت در دمای بالای 550 درجه سانتیگراد مقیاس می شود | کم | 2-4 سال در سرویس در دمای پایین |
| کم-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680-720 درجه سانتیگراد | پوسته پوسته شدن متوسط، لایه اکسید محافظ را تشکیل می دهد | متوسط | 4-6 سال |
| فولاد ضد زنگ 304 | 800-850 درجه سانتیگراد | مقاومت در برابر اکسیداسیون خوب، هزینه متوسط | متوسط-high | 6-8 سال |
| فولاد ضد زنگ 310S / 309 | 1000-1050 درجه سانتیگراد | مقاومت عالی در برابر اکسیداسیون در دمای بالا | بالا | 8-12 سال |
| فولاد مقاوم در برابر حرارت ریختگی (پایه Ni-Cr) | 900-1000 درجه سانتیگراد | ساختار ریخته گری عالی در برابر خزش مقاومت می کند | بالا | 8-12 سال |
فولاد کربنی زمانی جذاب است که چرخه آنیلینگ زیر 600 درجه سانتیگراد بماند. تحت چنین شرایطی استحکام و سفتی کافی را با قیمت خرید پایین فراهم می کند. مشکل زمانی شروع میشود که گیاهان دمای چرخه را بالاتر میبرند یا زمان خیساندن را افزایش میدهند، زیرا پوستهگیری سریع سطح مقطع مواد را از بین میبرد و فلس روی سیم پوسته میشود و باعث ایجاد علائم سطحی میشود که پس از کشیدن ظاهر میشوند.
فولادهای مقاوم در برابر حرارت کم آلیاژ یک ارتقاء رایج هستند. قیمت آنها حدود 30 تا 40 درصد بیشتر از فولاد کربنی ساده است، اما تقریباً دو برابر بیشتر در یک سرویس دوام می آورند، که معمولاً آنها را بر اساس هزینه هر چرخه ارزان تر می کند. آنها حداقل توصیه شده برای بازپخت دسته ای بالای 650 درجه سانتیگراد هستند.
حامل های فولادی ضد زنگ، به ویژه گریدهای 304 و 310S، زمانی که بسته های بزرگ سیم ریز به طور مکرر آنیل می شوند و کیفیت سطح در اولویت قرار دارد، ترجیح داده می شوند. ضد زنگ مانند فولاد کربنی، رسوب شل را تشکیل نمی دهد، بنابراین خطر فرورفتن ذرات رسوب در سیم بسیار کمتر است. هزینه مواد بالاتر با نرخ ضایعات پایین تر در خطوط بازپخت روشن توجیه می شود.
حامل های مقاوم در برابر حرارت ریختگی راه حل برتر برای عملیاتی هستند که چرخه های مداوم در دمای بالا را اجرا می کنند، مانند بازپخت سیم ضد زنگ یا سیم فنر سوپاپ. ساختار قالبی آنها بهتر از ورق های جوش داده شده در برابر خزش مقاومت می کند و طراحی شبکه نقاط تماس را به حداقل می رساند. کارخانههایی که دو یا سه شیفت کار میکنند معمولاً متوجه میشوند که حاملهای ریختهگری سرمایه اولیه بالاتر را در عرض هجده ماه پس میدهند.
برخی از تولید کنندگان نیز حامل های فولاد کربن آلومینیومی را ارائه می دهند. پوشش آلومینیومی محافظ اکسیداسیون متوسطی در حدود 600 تا 650 درجه سانتیگراد با هزینه کمتر نسبت به ضد زنگ ارائه می دهد. پوشش به تدریج تخریب می شود، بنابراین حامل های آلومینیومی به بهترین وجه به عنوان یک گزینه یکبار مصرف برای سیم پیچ هایی با بار سبک در نظر گرفته می شوند.
به جای قیمت خرید به تنهایی، مواد حامل را بر اساس هزینه در هر چرخه بازپخت مقایسه کنید. یک حامل مقاوم در برابر حرارت گرانتر اغلب از طریق عمر طولانیتر و نقصهای سطحی کمتر هزینه خود را جبران میکند.
نحوه انتخاب حامل های آنیلینگ برای کویل های سیمی
انتخاب با داده های فرآیند شروع می شود، نه با کاتالوگ محصول. قبل از تماس با سازنده یا تامین کننده، پارامترهای عملیاتی زیر را برای خط خود جمع آوری کنید.
- قطر بیرونی کویل، قطر داخلی و ارتفاع پس از سیم پیچی روی کویل
- وزن کویل و حداکثر وزن کل یک پشته کاملاً بارگذاری شده
- دمای بازپخت، زمان خیساندن و ترکیب جو کوره
- ابعاد داخلی کوره و روش شارژ (جرثقیل، فشار دهنده یا چرخ دستی خودکار)
- یکنواختی گرمایش مورد نیاز و انحراف دمای قابل قبول در داخل پشته
- جابجایی تجهیزات و مسیر انتقال از کویل به حامل به کوره
- تعداد شیفت های تولید و عمر سرویس حامل هدف
- بودجه برای خرید اولیه در مقابل هزینه بلندمدت در هر چرخه بازپخت
هنگامی که این پارامترها تعریف شدند، انتخاب را به ترتیب ساختار یافته انجام دهید.
- بدترین حالت پشته سیم پیچ را تعریف کنید: سنگین ترین سیم پیچ، بالاترین ترتیب انباشته شدن و داغ ترین چرخه ای که حامل باید زنده بماند.
- فشار تماس در لایه سیم پیچ پایینی را با استفاده از وزن پشته تقسیم بر کل سطح تماس پشتیبانی محاسبه کنید.
- نوع حاملی را انتخاب کنید که سطح تماس را محدود کند و لبه های سیم پیچ را ثابت نگه دارد و از تلسکوپ جلوگیری کند.
- بررسی کنید که ناحیه باز حامل با سیستم جو کوره و سرعت جریان گاز مورد نیاز مطابقت دارد.
- نمرات مواد را با دمای چرخه و جو مقایسه کنید و درجه ای را با کمترین هزینه در هر چرخه انتخاب کنید.
- سازگاری هندلینگ با قلاب ها، چنگال ها یا ماشین های شارژ جرثقیل موجود را تأیید کنید.
- قبل از پردازش اولین دسته، یک برنامه بازرسی و یک استراتژی قطعات یدکی با تامین کننده تنظیم کنید.
هنگام خرید حاملهای آنیلینگ مستقیماً از یک سازنده، بررسی کنید که آیا تامینکننده حاملها را از ذخایر فولاد تایید شده تولید میکند، آیا میتواند گواهیهای مواد را ارائه دهد، و آیا رندههای یدکی، میلههای نگهدارنده و پستهای انباشته را برای جایگزینی بعدی ارائه میدهد یا خیر. بسیاری از خریداران ترجیح میدهند حاملها را از یک تولیدکننده منفرد تهیه کنند که تجهیزات کویلینگ و آنیلینگ آنها را نیز تامین میکند، زیرا تحمل ابعادی و توصیههای مواد سپس در کل خط فرآیند ثابت میماند. در صورت خرید حجمی، هماهنگی عمده با یک سازنده معتبر می تواند هزینه هر واحد را به میزان قابل توجهی کاهش دهد. به یاد داشته باشید که حامل یک ابزار مصرفی با عمر محدود است. قیمت خرید را به عنوان هزینه در هر چرخه بازپخت ارزیابی کنید، نه به عنوان هزینه سرمایه یک بار مصرف.
یک فرآیند انتخاب منظم بر اساس سنگین ترین سیم پیچ و داغ ترین چرخه همیشه از خرید ارزان ترین حامل کاتالوگ بهتر است. حامل باید برای شرایط واقعی کوره مهندسی شود.
ادغام حامل های آنیلینگ با سیم پیچ و تجهیزات آنیلینگ
در یک خط پردازش سیم مدرن، حامل به تنهایی نمی ایستد. سیم پیچ از سیم پیچ جدا می شود، به حامل منتقل می شود و سپس از طریق کوره آنیل عبور می کند. سیم پیچ، ابعاد سیم پیچ، کشش سیم پیچ و وضعیت سطح سیم را هنگام قرار دادن آن بر روی حامل تعیین می کند. اگر کویل کویل شل یا تلسکوپی تولید کند، حامل نمی تواند آن را اصلاح کند. اگر حامل دارای لبه های تیز باشد، حتی یک سیم پیچ کاملاً زخمی خراشیده می شود.
نقطه ادغام که بیش از همه مهم است، تطابق ابعادی بین قطر داخلی سیم پیچ و قطر پشتیبانی حامل است. یک سیم پیچ با قطر داخلی 500 میلی متر باید روی یک تکیه گاه قرار گیرد که آن را در سوراخ داخلی بدون فشار دادن به پوشش های بیرونی نگه دارد. حامل باید به گونه ای طراحی شود که سیم پیچ حداقل روی دو حلقه نگه داشته شود و اجازه دهد جو در طول کل چرخه از سوراخ عبور کند.
در پایان مرحله بازپخت، پردازندههای طناب سیمی اغلب عملیات تکمیلی نهایی مانند برش، ذوب و باریک شدن را انجام میدهند. در محدوده محصولات ما، دستگاه آنیل و مخروطی کردن طناب سیم RDQ1011 مراحل بازپخت و شکل دهی انتهایی را در یک عملیات ترکیب می کند و انتهای مخروطی فشرده ای را ایجاد می کند که باز نمی شود.
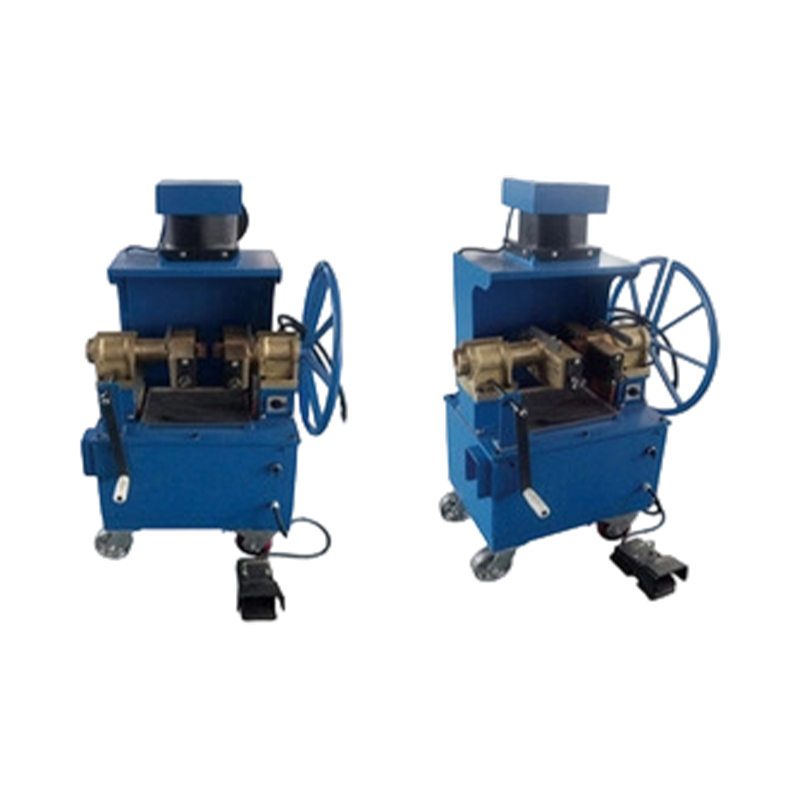 RDQ-1011 طناب سیمی آنیل و مخروطی این دستگاه بازپخت و فرم دهی انتهایی را در یک مرحله ترکیب می کند و انتهای مخروطی فشرده و بدون باز شدن را تولید می کند. این برای طناب های آسانسور، معدن و جرثقیل مناسب است، با کارکرد آسان و مصرف برق کم. مشاهده محصول →
برای سمت سیم پیچ، دستگاه سیم پیچ XT1600 سیم پیچ کنترل شده سیم بکسل را روی قرقره ها یا سیم پیچ ها با کشش قابل تنظیم ارائه می دهد، به طوری که سیم پیچ سیم پیچ را به شکل تمیز و پایداری ترک می کند و می تواند بدون آسیب به لبه به حامل منتقل شود.
 دستگاه سیم پیچ طناب XT-1600 این دستگاه برای سیم پیچ کنترل شده طناب سیم روی قرقره ها با کشش قابل تنظیم طراحی شده است، این دستگاه سیم پیچ های تمیز و پایدار را برای انتقال ایمن تضمین می کند. دارای گشتاور بالا، تنظیم سرعت بدون پله و اندازه گیری دقیق طول است. مشاهده محصول →
هنگامی که برنامه تولید شامل بازپخت جداگانه انتهای طناب سیمی خاص بدون گرم کردن مجدد کل سیم پیچ باشد، دستگاه آنیل سیم طناب فولادی RDQ1010 یک ایستگاه کاری اختصاصی برای آن کار به اپراتور می دهد که مصرف انرژی کوره را کاهش می دهد و زنجیره فرآیند را کوتاه می کند.
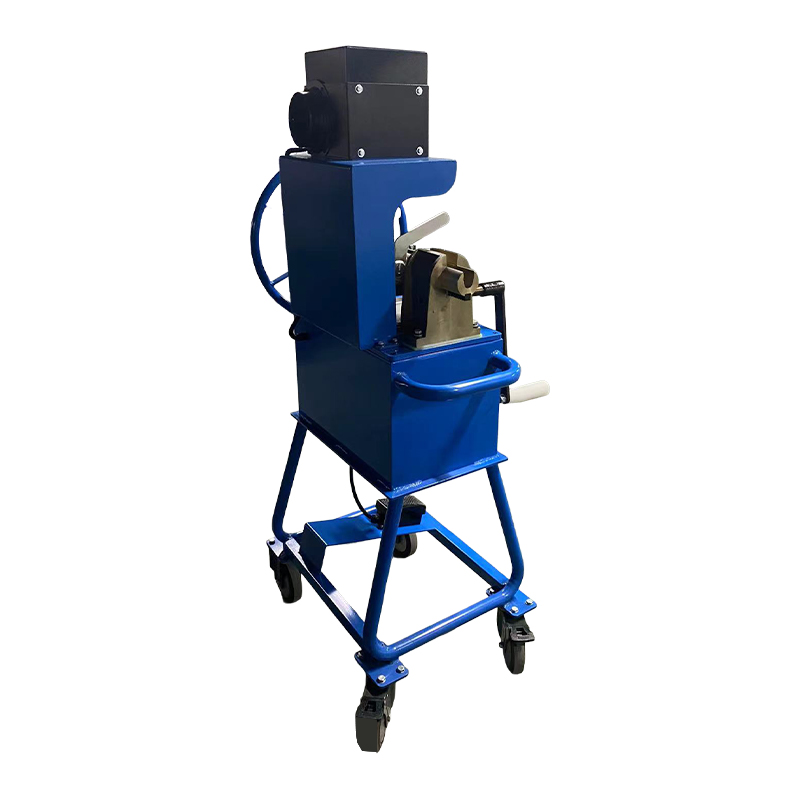 دستگاه آنیلینگ طناب فولادی RDQ-1010 این ایستگاه کاری اختصاصی آنیلینگ انتهای سیم سیم خاصی را بدون گرم کردن مجدد کل سیم پیچ پردازش می کند و مصرف انرژی کوره را کاهش می دهد و زنجیره فرآیند را کوتاه می کند. چندین ابعاد طناب را بدون تعویض قطعه انجام می دهد. مشاهده محصول →
با تراز کردن انتخاب حامل با خروجی کویل و تجهیزات تکمیل، یک پردازنده یک جریان مواد پیوسته ایجاد می کند: سیم پیچ های پایدار، انتقال ایمن، بازپخت یکنواخت، و هندسه انتهایی ثابت. این جریان نه تنها کیفیت بلکه کارایی کار را نیز بهبود می بخشد، زیرا اپراتورها زمان کمتری را برای تعمیر آسیب لبه ها و تنظیم مجدد سیم پیچ ها صرف می کنند.
خواندن مرتبط
حامل حلقه اتصال بین کویل و کوره است. تطبیق ابعاد و الگوی پشتیبانی آن با هر دو قطعه تجهیزات، تمام خانواده های مربوط به حمل و نقل و مشکلات کیفیت را از بین می برد.
نگهداری و عمر سرویس حامل های آنیلینگ
یک حامل خوب آنیلینگ میتواند سالها دوام بیاورد، اما تنها در صورتی که کارخانه آن را در یک برنامه زمانبندی ثابت بازرسی کند و قبل از اینکه به مشکل کیفی تبدیل شود، آسیبهای کوچک را ترمیم کند. حاملهای نادیده گرفته شده، سوراخهای تیز، صفحات نگهدارنده آویزان و رسوبات سنگین را ایجاد میکنند که مستقیماً باعث خراشیدگی و نقصهای تغییر رنگ میشوند.
مهمترین فعالیت تعمیر و نگهداری، بازرسی منظم تمام سطوحی است که سیم را لمس می کنند. سوراخ ها و پاشش جوش باید فوراً صاف شوند. میلگردهای تکیه گاه تحریف شده باید قبل از بارگذاری بعدی صاف یا تعویض شوند، زیرا یک میله تغییر شکل یافته توزیع فشار را در سراسر پشته سیم پیچ تغییر می دهد و خطر چسبندگی را افزایش می دهد.
| فرکانس | آیتم بازرسی | معیارهای پذیرش |
|---|---|---|
| بعد از هر سیکل | سطوح تماس سیم پیچ برای ایجاد رسوب و فرز | بدون برآمدگی بیش از 0.5 میلی متر |
| ماهانه | صافی در سراسر صفحه پشتیبانی | انحراف کمتر از 5 میلی متر در عرض حامل |
| فصلنامه | وضعیت جوش و ترک های قابل مشاهده | بدون ترک قابل مشاهده بیشتر از 10 میلی متر |
| قبل از کمپین های کوره | مواد thickness at high-stress points | ضخامت باقی مانده حداقل 70 درصد ضخامت اصلی |
روش های تمیز کردن به مواد بستگی دارد. حاملهای فولاد کربن را میتوان با برس سیمی یا انفجار شاتبلاست در طول خاموشیهای برنامهریزی شده کوره تمیز کرد. برای جلوگیری از آسیب رساندن به لایه اکسید محافظ، حامل های ضد زنگ و مقاوم در برابر حرارت ریختگی بهتر است با انفجار ملایم یا ترشی شیمیایی تمیز شوند. اجتناب از آب خاموش کردن یک حامل داغ. شوک حرارتی قاب را مخدوش کرده و عمر آن را کوتاه می کند.
کار تعمیر باید با مواد پرکننده ای انجام شود که با فلز پایه حامل مطابقت داشته باشد. استفاده از سیم جوش فولادی نرم معمولی بر روی یک حامل مقاوم در برابر حرارت، مناطق کم آلیاژی ایجاد می کند که به سرعت اکسید می شوند و اولین نقاط شکست می شوند. یک سازنده قابل اعتماد می تواند میله تعمیر صحیح را تامین کند و همچنین می تواند سطح پشتیبانی را دوباره ماشینکاری کند، زمانی که کار تعمیر انباشته باعث ناهمواری کریر شده است.
تعویض زمانی انجام می شود که یکی از شرایط زیر ظاهر شود: نازک شدن مواد زیر 70 درصد ضخامت اولیه، ترک های مکرر در جوش های باربر، تغییر شکل دائمی بیش از 5 میلی متر در سطح صفحه پشتیبانی، یا از بین رفتن سطح باز ناشی از تجمع رسوب که با تمیز کردن قابل حذف نیست. کارکردن یک حامل فرسوده فراتر از این محدودیت ها، کل پشته سیم پیچ را در معرض خطر قرار می دهد.
تعمیر و نگهداری حامل کنترل کیفیت است، نه خانه داری. یک بازرسی 30 دقیقه ای قبل از هر بارگذاری، مانع از چسبیدن و خراشیدگی ردهایی می شود که کل دسته را از بین می برد.
پرسشهای متداول: حاملهای آنیلینگ برای کویلهای سیمی
حامل آنیلینگ برای کویل های سیمی برای چه استفاده می شود؟این سیم پیچ های سیم را در طول بازپخت دسته ای پشتیبانی و جدا می کند، از چسبیدن و خراش جلوگیری می کند، اجازه می دهد تا جو کوره در اطراف و از طریق پشته سیم پیچ گردش کند، و پشته را برای بلند کردن ایمن و شارژ کوره تثبیت می کند. |
چرا سیمپیچها در حین آنیل به هم میچسبند؟در دمای بازپخت، سطوح فولادی تمیز در تماس مستقیم میتوانند از طریق انتشار به یکدیگر متصل شوند. فشار فشاری از سیم پیچ های انباشته شده درجه تماس را افزایش می دهد، بنابراین کاهش سطح تماس از طریق طراحی حامل، اقدام متقابل اصلی است. |
حامل های آنیلینگ از چه موادی باید ساخته شوند؟برای چرخه های زیر 600 درجه سانتی گراد، فولاد کربنی مقرون به صرفه است. برای دماهای بالاتر، فولاد مقاوم در برابر حرارت کم آلیاژ، فولاد ضد زنگ 304 یا 310S یا آلیاژهای ریختگی مقاوم در برابر حرارت ترجیح داده می شود. انتخاب بستگی به دمای سیکل اوج، اتمسفر و عمر سرویس مورد نظر دارد. |
چند سیم پیچ را می توان روی یک حامل آنیلینگ انباشته کرد؟این بستگی به طراحی حامل، وزن سیم پیچ و ارتفاع کوره دارد. یک قانون کلی این است که بار لایه زیرین را زیر حد خزش سیم و ماده حامل نگه دارید. چهار تا شش سیم پیچ برای اندازه سیم های متوسط معمول است. |
یک حامل آنیلینگ چقدر دوام می آورد؟حامل های فولادی کربنی ساخته شده معمولاً دو تا چهار سال در سرویس های دمای پایین دوام می آورند، در حالی که حامل های ریخته گری مقاوم در برابر حرارت می توانند هشت تا دوازده سال عمر کنند. تمرین تمیز کردن و مراقبت از دست زدن به اندازه درجه مواد مهم است. |
آیا می توان از حامل های یک تامین کننده متفاوت با یک کوره موجود استفاده کرد؟بله، مشروط بر اینکه ردپای، ارتفاع انباشته، فضای باز و درجه مواد با کوره و فرآیند مطابقت داشته باشد. یک سازنده معتبر معمولاً قبل از تولید حامل ها، نقشه کوره و پارامترهای سیم پیچ را می خواهد. |
آیا حامل های آنیلینگ بر زمان چرخه تأثیر می گذارند؟به طور قابل توجهی. یک حامل با فضای باز محدود، تبادل اتمسفر و انتقال حرارت را کند می کند، که می تواند زمان چرخه را 10 تا 20 درصد افزایش دهد. حامل های بهینه شده انحراف دما را در داخل پشته سیم پیچ کاهش می دهند و می توانند چرخه را بدون خطر برای کیفیت محصول کوتاه کنند. |
اکثر مشکلات مربوط به حامل با نوع صحیح، مواد، روال بازرسی و تامین کننده ای که خط کامل پردازش سیم را درک می کند قابل پیشگیری است.
نظرات نهایی در مورد حامل های آنیلینگ برای کویل های سیمی
حامل های آنیلینگ، اسب های کاری آرام کارخانه فرآوری سیم هستند. آنها هر چرخه را می بینند، هر نوسان دما را جذب می کنند و وزن کامل پشته سیم پیچ را حمل می کنند، با این حال اغلب آخرین مؤلفه ای هستند که در هنگام افزایش نرخ نقص بررسی می شوند. شواهد موجود در این زمینه ثابت است: هندسه حامل، مواد و شرایط، تفاوت بین فرآیند بازپخت پایدار و فرآیندی است که ضایعات متناوب تولید میکند.
هنگامی که حاملی را انتخاب میکنید، از دادههای فرآیند خود شروع کنید، از جمله سنگینترین سیم پیچ، داغترین چرخه، نوع اتمسفر، و مسیر جابجایی از کویل به کوره. نوع حامل و مواد را با آن اعداد تطبیق دهید، از سازندهای بخرید که میتواند مواد را تأیید کند، و حاملها را در یک برنامه زمانبندی ثابت بازرسی کنید. هزینه یک حامل با طراحی خوب بخش کوچکی از ارزش سیم پیچ هایی است که محافظت می کند.
اگر خط پردازش طناب سیمی را اداره می کنید و برای تکمیل زنجیره به تجهیزاتی از جمله سیم پیچی، قرقره کردن، بازپخت، مخروطی کردن و پرس نیاز دارید، شرکت ما ماشین هایی را عرضه می کند که برای کار با همان منطق تولیدی که در این مقاله توضیح داده شده طراحی شده اند. شما می توانید محدوده محصولات را در این وب سایت بررسی کنید یا با تیم مهندسی ما در مورد پارامترهای کویل و نقشه های کوره خود تماس بگیرید.
یک حامل آنیلینگ به درستی انتخاب شده، همراه با نگهداری منظم، می تواند عیوب چسبندگی و خراش را تا بیش از نصف کاهش دهد و به طور معمول مقرون به صرفه ترین بهبود قابلیت اطمینان موجود برای آنیل کننده های سیم پیچ است.
محصولات ما
محصولات توصیه شده
اخبار
-
-
12 میلی متر سیم طناب، بند 4.5 متری تمام شده و خطای 10 میلی متری در برش. این همان ترتیبی است که بسیاری از اسلنجفروشیها در صبح روز دوشنبه با هم ملاقات میکنند: چشم در جایی که نقاشی میگوید فرود ...
READ MORE -
کارگاهی را تصور کنید که به تازگی قراردادی برای تولید 120 طناب سیمی یکسان با طول هر کدام 3.75 متر با یک آستین آلومینیومی در یک انتها برنده شده است. اپراتور یک چرخ قطع می کند و اولین طناب را با دس...
READ MORE -
سر کویلینگ مجموعه دوار است که طناب سیم، انتهای سیم آنیل شده یا میله سیم را دریافت می کند و آن را به صورت یک سیم پیچ مارپیچی کاملاً کنترل شده تشکیل می دهد. برای سازندگانی که تسمه های طناب سیمی، پ...
READ MORE -
یک پردازنده طناب سیم در جنوب شرقی آسیا اخیراً تقریباً 30 درصد از یک دسته آنیل شده را رد کرد زیرا سیم پیچ ها به هم چسبیده بودند و لایه های بیرونی غیر قابل تعمیر خراشیده شده بودند. مشخصات کوره درس...
READ MORE
با Xingtai در ارتباط باشید.
اگر به تجهیزات هیدرولیک سفارشی یا مشاوره فنی نیاز دارید، لطفا در صورت تمایل با تیم فروش و مهندسی Xingtai تماس بگیرید.
لینک های سریع
دسته بندی محصول
تماس با ما
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 شماره 3 جاده Longgang، خیابان بندر Gaogang، شهر Taizhou، چین.
حق چاپ © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. تمامی حقوق محفوظ است. تولید کنندگان ماشین آلات هیدرولیک سفارشی کارخانه سیم کشی عمده فروشی