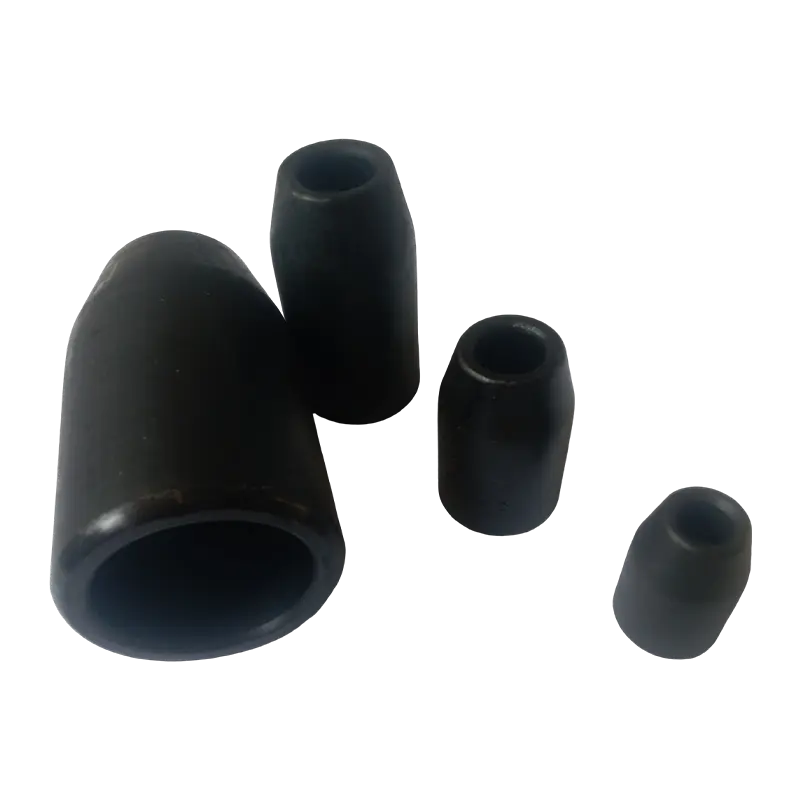
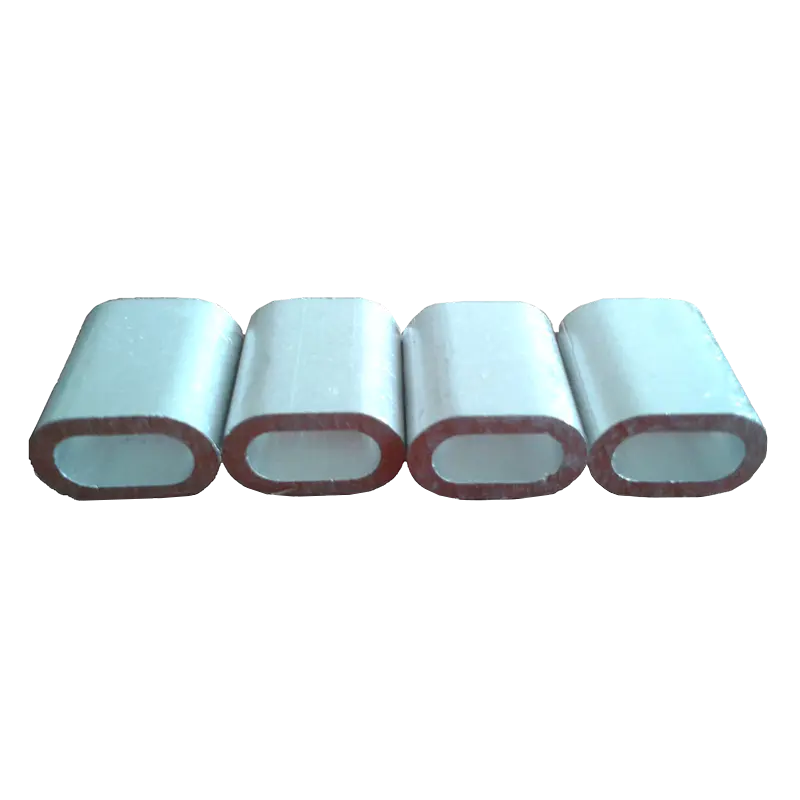
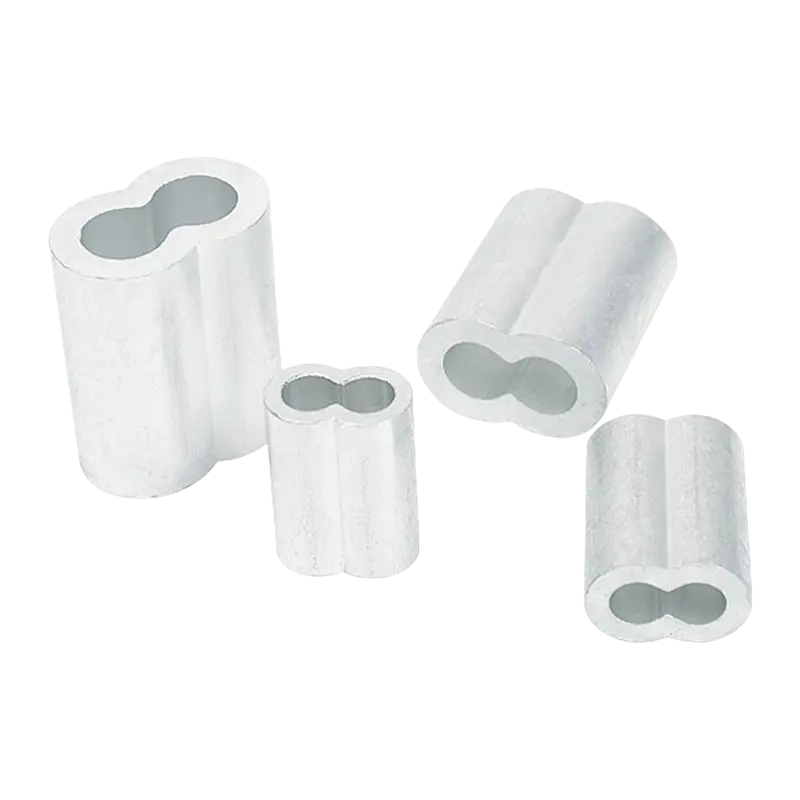
یک بند چشمی می تواند عالی به نظر برسد و همچنان یک تعهد باشد. یک بند طناب سیمی 16 میلیمتری که با یک قالب منطبق در تناژ کامل فشار داده میشود، با استفاده از فرول آلومینیومی دارای گواهی سختی، به س...
READ MORE
چرا بازپخت برای پردازش طناب سیمی مهم است؟ راهنمای کامل برای ماشین آلات آنیل طناب سیمی
بازپخت برای پردازش طناب سیم بسیار مهم است زیرا تنش داخلی را کاهش می دهد، شکل پذیری را بازیابی می کند و ریزساختار سیم فولادی را پس از کشیدن سرد بهینه می کند - مستقیماً تعیین می کند که آیا طناب تمام شده تحت بارگذاری چرخه ای، خمش و کشش ایمن عمل می کند یا خیر. بدون عملیات حرارتی مناسب، سیم سرد کشش سطوح تنش باقی مانده را حفظ می کند که می تواند عمر خستگی را کاهش دهد. 30% تا 60% ، حساسیت به ترک خوردگی تنشی را افزایش می دهد و باعث شکستگی زودرس رشته در سرویس می شود. اختصاص داده شده دستگاه آنیل طناب سیمی - خواه یک کوره پیوسته، سیستم القایی یا واحد گرمایش مقاومتی - چرخه حرارتی دقیق و قابل تکرار مورد نیاز برای دستیابی به این نتایج متالورژیکی را به طور مداوم در مقیاس تولید فراهم می کند.
برای سازندگان سیم طناب، سازندگان دکل، و تولیدکنندگان کابل های ویژه، درک علم آنیل، توانایی های مختلف ماشین آلات عملیات حرارتی طناب سیم و پارامترهای عملیاتی که بر کیفیت حاکم است برای تولید محصولاتی که مطابق با استانداردهای EN 12385، ASTM A1023، ISO 2408 و سایر استانداردهای بین المللی هستند، ضروری است. این راهنما تمام این موضوعات را با راهنمایی های مبتنی بر داده در مورد بهینه سازی فرآیند، انتخاب تجهیزات و تضمین کیفیت پوشش می دهد.
مورد متالورژی برای آنیلینگ: آنچه در داخل سیم اتفاق می افتد
مفتول فولادی مورد استفاده در ساخت طناب توسط میله کشش سرد از طریق یک سری قالب های کوچکتر تولید می شود که هر عبور معمولاً سطح مقطع را کاهش می دهد. 15 تا 30 درصد . این کار سرد همان چیزی است که به سیم استحکام کششی بالایی می دهد - معمولاً در محدوده 1570 مگاپاسکال تا 2160 مگاپاسکال برای گریدهای سیم طناب - اما هزینه متالورژی قابل توجهی دارد.
در طول کشش سرد، نابجایی ها در شبکه کریستالی فولاد با سرعتی متناسب با درجه کاهش تجمع می یابند. این نابجایی ها یک ریزساختار سخت شده و سخت شده را ایجاد می کنند که قوی اما شکننده است و از نظر داخلی بسیار تحت فشار است. تنش های کششی باقی مانده در نزدیکی سطح سیم می تواند برسد 400-700 مگاپاسکال در سیم به شدت کشیده شده، روی تنش های سرویس اعمال شده قرار می گیرد و به طور چشمگیری شروع ترک خستگی را تسریع می کند.
بازپخت این مشکلات را از طریق سه مکانیسم متالورژی متوالی برطرف می کند. بازیابی در دماهای پایین تر (200 تا 400 درجه سانتیگراد) اتفاق می افتد و به نابجایی ها اجازه می دهد تا مرتب شوند و تا حدی از بین بروند و تنش پسماند را بدون تغییر قابل توجهی در ساختار دانه کاهش دهند. تبلور مجدد در دماهای بالاتر (450-700 درجه سانتیگراد برای سیم فولادی کربنی) اتفاق می افتد و دانه های تغییر شکل یافته را با دانه های جدید، هم محور و بدون تنش جایگزین می کند - اساساً شکل پذیری و چقرمگی را بازیابی می کند. اگر دما یا زمان بیش از حد باشد، رشد دانه به دنبال تبلور مجدد است که می تواند استحکام کششی را کمتر از مشخصات مورد نیاز کاهش دهد. به همین دلیل است که کنترل حرارتی دقیق در محیط تولید غیرقابل مذاکره است.
تنش سطحی باقیمانده (MPa) - قبل در مقابل بعد از بازپخت
سیم سرد کشیده (بدون درمان)
560-700 مگاپاسکال
پس از کاهش تنش در دمای پایین (200-350 درجه سانتیگراد)
250-380 مگاپاسکال
آنیل پس از تبلور مجدد کامل (500-650 درجه سانتیگراد)
50-120 مگاپاسکال
پس از بازپخت القایی (سیکل بهینه شده)
30-80 مگاپاسکال
شکل 1 - سطوح تنش سطحی پسماند قبل و بعد از انواع مختلف عملیات آنیلینگ. تنش باقیمانده کمتر به طور مستقیم با بهبود عمر خستگی و مقاومت در برابر ترک خوردگی ناشی از تنش ارتباط دارد.
پیامد عملی این تغییرات متالورژیکی قابل اندازه گیری و قابل توجه است. سیم طناب که به درستی آنیل شده باشد، معمولاً الف را نشان می دهد 40 تا 55 درصد بهبود در طول عمر خستگی خمش بر روی نوار ، یک افزایش 25-35٪ در شکل پذیری پیچشی ، یکnd significantly improved resistance to hydrogen embrittlement — a failure mode that accounts for a disproportionate share of wire rope failures in corrosive and cathodic protection environments.
انواع ماشین های آنیل طناب سیمی و اصول عملکرد آنها
چندین معماری ماشین متمایز برای عملیات حرارتی طناب سیم وجود دارد که هر کدام مکانیسمهای گرمایشی، ویژگیهای توان عملیاتی و مناسب برای درجههای سیم خاص و اشکال محصول متفاوتی دارند. انتخاب نوع ماشین اشتباه منجر به گرمایش غیریکنواخت، اکسیداسیون سطحی یا گلوگاه های توان عملیاتی می شود که اقتصاد تولید را تضعیف می کند.
دستگاه آنیل القایی برای طناب سیمی
یک دستگاه آنیل القایی برای طناب سیمی به جای تکیه بر انتقال حرارت رسانا یا همرفتی از یک منبع خارجی، از القای الکترومغناطیسی برای تولید گرما به طور مستقیم در سطح مقطع سیم استفاده می کند. یک جریان متناوب با فرکانس بالا (معمولا 10 کیلوهرتز تا 400 کیلوهرتز ) از سیم پیچ القایی اطراف سیم عبور می کند و جریان های گردابی را در فولاد القا می کند که به طور مقاومتی ماده را از داخل گرم می کند.
عمق گرمایش توسط اثر پوستی کنترل می شود که نفوذ جریان گردابی را به عمقی که متناسب با ریشه دوم فرکانس است محدود می کند. برای کاربردهای طناب سیم، فرکانس در محدوده 50-200 کیلوهرتز معمولاً برای دستیابی به گرمایش از طریق سیم در محدوده قطر 1 تا 8 میلی متر بدون گرم شدن بیش از حد سطح استفاده می شود. سیستمهای القایی مدرن میتوانند سیم را از محیط تا دمای عملیات گرم کنند 0.5 تا 3 ثانیه ، سرعت خط 50 تا 300 متر در دقیقه را در تنظیمات پردازش پیوسته ممکن می کند.
مزیت های اولیه سیستم های القایی سرعت و بهره وری انرژی آنها است (معمولا بازده حرارتی 60 تا 80 درصد در مقابل 30 تا 45 درصد برای کوره های گازسوز)، کنترل دقیق دما از طریق بازخورد پیرومتر حلقه بسته، و توانایی گرم کردن رشته های جداگانه یا طناب های مونتاژ شده به صورت انتخابی. محدودیت اصلی آنها هزینه سرمایه بالاتر و نیاز به یک اتمسفر کنترل شده یا خاموش کردن سریع برای جلوگیری از اکسیداسیون سطح در دمای تصفیه است.
دستگاه آنیل با مقاومت مداوم
بازپخت مقاومتی - که گرمایش ژول یا بازپخت مقاومت الکتریکی مستقیم نیز نامیده می شود - جریان الکتریکی را مستقیماً از سیم بین رول های تماسی عبور می دهد و از مقاومت الکتریکی خود سیم برای تولید گرما استفاده می کند. این روش برای سیم های ریز (قطر 0.1-3 میلی متر) بسیار کم مصرف است و به طور گسترده در تولید سیم های گالوانیزه و غیر گالوانیزه برای رشته های طناب استفاده می شود. سرعت خط می تواند برسد 500-1000 متر در دقیقه برای درجات سیم ریز، آن را به یکی از سریع ترین روش های بازپخت در دسترس تبدیل می کند.
محدودیت بازپخت مقاومتی این است که نیاز به تماس الکتریکی خوب بین سیم و رول های تماس دارد، که می تواند باعث علامت گذاری سطح روی پرداخت های حساس شود، و برای سیم های با قطر بزرگتر یا محصولات طناب مونتاژ شده که در آن توزیع جریان در بین رشته ها ناهموار است، کمتر مناسب است.
سیستم های کوره های دسته ای و پیوسته
کورههای صدا خفه کن سنتی و آنیلکنندههای دستهای زنگولهای برای کاربردهای ویژه، مجموعههای طناب از پیش ساختهشده استرسزدا، و عملیات حرارتی محصولات تمامشده تسمه و ریگ مورد استفاده قرار میگیرند. این سیستمها بیشترین انعطافپذیری را برای هندسههای غیر استاندارد و گریدهای آلیاژی ارائه میدهند، اما زمانهای چرخه طولانی آنها - معمولا 4 تا 24 ساعت در هر دسته شامل گرم کردن، خیساندن و خنک کردن - آنها را برای تولید رشته یا سیم با حجم بالا غیراقتصادی می کند. کورههای غلتکی پیوسته و کورههای زنجیرهای نشاندهنده حد وسط هستند و پردازش جوی کنترلشده را با سرعتهای خطی ارائه میکنند. 5-30 متر در دقیقه برای سیم با قطر بزرگتر و محصولات طناب مونتاژ شده.
یکnealing Machine Type Performance Comparison (Score 1–10)
شکل 2 - مقایسه راداری سه نوع ماشین آنیل طناب سیمی در پنج بعد عملیاتی (امتیاز 1-10). سیستم های القایی در سرعت و دقت دما پیشرو هستند. کوره های دسته ای در انعطاف پذیری عالی هستند.
پارامترهای فرآیند کلیدی که بر کیفیت آنیل حاکم است
دستیابی به نتیجه متالورژیکی صحیح از دستگاه عملیات حرارتی طناب سیمی مستلزم کنترل دقیق چهار پارامتر فرآیند وابسته به هم است. خطا در هر یک از این پارامترها می تواند سیمی را ایجاد کند که از نظر هندسی قابل قبول به نظر می رسد اما دارای خواص مکانیکی ضعیفی است که فقط به صورت خرابی تحت بارگذاری سرویس ظاهر می شود.
دمای درمان
دما مهمترین پارامتر منفرد در بازپخت سیم است. برای سیم طناب فولادی با کربن بالا (0.60-0.85٪ C)، پنجره دمای هدف برای کاهش تنش بدون تبلور مجدد قابل توجه است. 250-450 درجه سانتیگراد ، در حالی که تبلور مجدد کامل نیاز به درجه حرارت دارد 480-680 درجه سانتیگراد بسته به کار سرد قبلی و قطر سیم. فراتر رفتن از دمای بحرانی بالایی (Ac1، تقریباً 727 درجه سانتیگراد برای فولاد یوتکتوئیدی) باعث تشکیل آستنیت می شود و خنک شدن بعدی هوا باعث تولید مارتنزیت می شود - یک ریزساختار به طرز فاجعه باری شکننده که سیم را غیرقابل استفاده می کند.
ماشینهای آنیل القایی مدرن برای طناب سیمی از پیرومترهای مادون قرمز غیر تماسی با زمان پاسخگویی استفاده میکنند. زیر 10 میلی ثانیه برای اندازه گیری دمای سطح سیم در زمان واقعی. این سیگنالها به کنترلکنندههای PID حلقه بسته وارد میشوند که توان خروجی را برای حفظ دمای داخل تنظیم میکنند ± 5 درجه سانتیگراد نقطه تنظیم - سطحی از دقت غیرممکن است که در فرآوری کوره دسته ای به دست آید.
زمان خیس خوردن و سرعت خط
مدت زمان در دمای تصفیه - که توسط طول منطقه گرم و سرعت خط در سیستمهای پیوسته تعیین میشود - بر میزان بازیابی یا تبلور مجدد به دست آمده نظارت میکند. برای سیستم های مقاومتی و القایی، زمان خیساندن موثر در دما اغلب است 0.1 تا 5 ثانیه برای سیم ریز این ممکن است کوتاه به نظر برسد، اما فرآیندهای بازیابی مبتنی بر انتشار در فولاد به سرعت در دماهای بالا انجام می شود. حتی قرار گرفتن در معرض زیر ثانیه در دمای 450 درجه سانتیگراد می تواند تنش پسماند را کاهش دهد 40-60٪ در سیم کشیده شده به کاهش 20٪ مساحت.
سرعت خط باید با توان خروجی و طول منطقه گرم مطابقت داده شود تا قرار گرفتن در معرض دمای ثابت حفظ شود. الف افزایش 10 درصدی سرعت خط در توان ثابت دمای سیم را تقریباً کاهش می دهد 15-25 درجه سانتیگراد برای سیستمهای القایی معمولی، تغییر نتیجه متالورژیکی از تبلور مجدد به رژیم کاهش تنش. این تعامل باعث میشود اعتبارسنجی فرآیند منظم - از جمله آزمایش کشش، پیچش و خمش نمونههای سیم در سرعت تولید - ضروری باشد.
کنترل جو
سیم فولادی کربنی تقریباً به سرعت اکسید می شود 200 درجه سانتی گراد در هوای محیط، مقیاس اکسید آهن را تشکیل می دهد که کیفیت سطح را کاهش می دهد، در عملیات کشش یا پوشش بعدی تداخل ایجاد می کند و با ایجاد غلظت های تنش سطحی، مقاومت در برابر خستگی را کاهش می دهد. ماشینهای بازپخت سیم صنعتی این موضوع را از طریق یکی از سه روش حل میکنند: اتمسفرهای گاز محافظ (نیتروژن، نیتروژن-هیدروژن، یا آمونیاک تفکیکشده)، پردازش خلاء، یا خاموش کردن آب بلافاصله در پایین دست منطقه گرمشده برای محدود کردن زمان قرار گرفتن در معرض اکسیداسیون.
برای سیم طناب فولادی ضد زنگ - که به طور فزاینده ای در کاربردهای دریایی، پردازش مواد غذایی و معماری استفاده می شود - یک فضای بازپخت روشن با نقطه شبنم -40 درجه سانتیگراد یا کمتر برای حفظ لایه غیرفعال اکسید کروم و دستیابی به یک سطح روشن و بدون رسوب بدون ترشی اسید بعدی مورد نیاز است.
نرخ خنک کننده
سرعت سرمایش پس از بازپخت بر ریزساختار نهایی و ایجاد مجدد تنش های حرارتی تأثیر می گذارد. برای سیم طناب فولادی کربنی که کمتر از دمای Ac1 آنیل شده است، خنک کننده آهسته کنترل شده (خنک کننده کوره یا خنک کننده با هوای ساکن) ترجیح داده می شود تا بتوان استرس کامل را کاهش داد و از سخت شدن مجدد جلوگیری کرد. خاموش کردن سریع آب در برخی از خطوط بازپخت مقاومتی برای دستیابی به سطوح مقاومتی خاص استفاده می شود، اما باید به دقت کنترل شود تا از ترک خوردن شوک حرارتی در قطرهای بزرگتر سیم بالاتر از تقریباً جلوگیری شود. 5 میلی متر .
یکnealing Temperature vs. Fatigue Life Improvement (%) for 1770 MPa Grade Wire
شکل 3 - بهبود عمر خستگی به عنوان تابعی از دمای بازپخت برای سیم درجه 1770 MPa (2٪ زمان خیساندن، خنک شدن هوا). پنجره بهینه 500-650 درجه سانتیگراد بیشترین مزیت را دارد. بیش از 700 درجه سانتیگراد باعث رشد دانه و کاهش شدید عملکرد می شود.
محصولات طناب سیمی که نیاز به بازپخت دارند: تجزیه و تحلیل کاربرد به برنامه
همه محصولات سیم بکسل به یک نوع یا درجه بازپخت نیاز ندارند. انتخاب فرآیند و تجهیزات آنیلینگ به درجه سیم، فرم محصول، مراحل پردازش پایین دست و الزامات عملکرد برنامه نهایی بستگی دارد.
سیم طناب گالوانیزه برای سخت افزار خطوط هوایی و پل های معلق
سیم گالوانیزه گرم برای کاربردهای کابل پل و رشته ساختاری قبل از گالوانیزه آنیل می شود تا از شکل پذیری کافی برای عملیات کشش سرد مورد نیاز برای رسیدن به قطر نهایی اطمینان حاصل شود. پس از گالوانیزه، دومین درمان تنش زدایی در دمای پایین در 150-200 درجه سانتیگراد اغلب به سیم تمام شده اعمال می شود تا تنش های حرارتی وارد شده در طول گالوانیزه بدون کاهش چسبندگی روی یا استحکام سیم کاهش یابد. سیم کابل اصلی پل معلق معمولاً به حداقل مقدار پیچشی نیاز دارد 16 دور بدون شکستگی در طول 100 قطر گیج - الزامی که اساساً بازپخت کنترل شده سیم کشیده شده را قبل از رشته کردن الزامی می کند.
طناب سیم فولادی ضد زنگ برای مصارف دریایی و معماری
فولاد زنگ نزن آستنیتی (گریدهای 316 و 316L) به طور قابل توجهی در طول کشش سخت می شود، با افزایش استحکام کششی از تقریباً 520 مگاپاسکال (آنیل شده) تا بیش از 1200 مگاپاسکال در نسبت های کشش بالا بازپخت روشن بین مسیرهای کششی برای حفظ شکل پذیری برای کشش بیشتر و ایجاد لایه غیرفعال مقاوم در برابر خوردگی ضروری است. دستگاه عملیات حرارتی طناب سیم مورد استفاده برای فولاد ضد زنگ باید با یک جو هیدروژن-نیتروژن کاملاً کنترل شده کار کند تا از بارش کاربید کروم در مرزهای دانه جلوگیری کند - شرایطی به نام حساسیت که مقاومت خوردگی بین دانه ای را کاهش می دهد.
سیم طناب فولادی با کربن بالا برای کاربردهای معدن و بلند کردن
طناب های بالابر معدن و طناب های جرثقیل باید میلیون ها چرخه بار را در طول عمر مفید خود تحمل کنند، اغلب تحت خمش، کشش و پیچش ترکیبی. برای این کاربردها، بازپخت تنش زدایی سیم کشیده شده در 350-450 درجه سانتیگراد استاندارد است و سطح تنش پسماند را در زیر هدف قرار می دهد 150 مگاپاسکال در حالی که حداقل حفظ می شود 90% از استحکام کششی سیم سرد. بازپخت بیش از حد که استحکام سیم را کمتر از حداقل مشخصات کاهش می دهد، ظرفیت نامی طناب را باطل می کند و نیاز به آزمایش صلاحیت مجدد دارد.
طناب سیمی از پیش ساخته شده و فشرده
پیششکلدهی - فرآیند تغییر شکل پلاستیکی سیمها به شکل مارپیچ قبل از رشته شدن - تنشهای خمشی موضعی قابل توجهی را ایجاد میکند. یک بازپخت سبک تنش زدایی پس از پیش تشکیل، معمولاً در 180-280 درجه سانتیگراد ، با کاهش برگشت فنری و بهبود یکنواختی طول لایه، به طور چشمگیری ویژگی های هندلینگ و گذاشتن طناب تمام شده را بهبود می بخشد. این امر به ویژه برای طناب های لانگ و سازه های مقاوم در برابر چرخش که سازگاری ابعادی مستقیماً بر توزیع بار بین رشته ها تأثیر می گذارد بسیار مهم است.
محدوده دمای بازپخت توصیه شده بر اساس نوع محصول طناب سیمی
شکل 4 - محدوده دمای بازپخت توصیه شده بر اساس نوع محصول طناب سیمی. فولاد ضد زنگ به دمای بازپخت محلول بسیار بالاتری نسبت به گریدهای فولاد کربنی نیاز دارد. ارتفاع نوار پنجره دمای فرآیند را نشان می دهد.
دستگاه آنیل القایی برای طناب سیمی: Technical Deep Dive
از آنجا که دستگاه آنیل القایی برای طناب سیمی نشان دهنده وضعیت فعلی هنر برای عملیات حرارتی پیوسته سیم و رشته است، درک دقیق اجزای اصلی آن و تعامل آنها برای مهندسین تدارکات و متالوژیست های فرآیند ضروری است.
منبع تغذیه و اینورتر
سیستمهای القایی مدرن از اینورترهای حالت جامد IGBT برای تبدیل برق شهری 50/60 هرتز به فرکانس کاری مورد نیاز برای قطر سیم و آلیاژ در حال پردازش استفاده میکنند. رتبهبندی قدرت برای سیستمهای آنیلینگ سیمی متفاوت است 10 کیلو وات برای خطوط سیم ریز (0.1-1 میلی متر) به 500 کیلو وات یا بیشتر برای رشته با قطر بزرگ (10-30 میلی متر). بهره وری اینورتر به طور پیوسته بهبود یافته است تا جایی که سیستم های سطح بالا به آن می رسند بازده الکتریکی 92 تا 96 درصد القایی علیرغم هزینه سرمایه بالاتر نسبت به جایگزین های گازسوز، انتخابی با انرژی کارآمد برای تولید با حجم بالا است.
طراحی سیم پیچ القایی و راندمان کوپلینگ
هندسه سیم پیچ القایی یکنواختی گرمایش را در سطح مقطع سیم و در طول آن تعیین می کند. برای بازپخت تک سیم، سیم پیچ های برقی مارپیچ با شکاف سیم به سیم پیچ 5-15 میلی متر استاندارد هستند و بازده کوپلینگ 70-85٪ را ارائه می دهند. برای محصولات طناب چند سیمه یا مونتاژ شده، سلف های شار عرضی یا پیکربندی های سیم پیچ تقسیم شده برای دستیابی به گرمایش یکنواخت در عرض کامل محصول استفاده می شود. مواد کویل معمولاً مس بدون اکسیژن با خنک کننده داخلی آب برای حفظ دمای سیم پیچ زیر 80 درجه سانتیگراد در طول کار مداوم هستند.
سیستم اندازه گیری و کنترل دما
اندازه گیری دقیق و بدون تماس دما سنگ بنای کنترل کیفیت در آنیل القایی است. پیرومترهای نسبت دو رنگ نسبت به ابزارهای تک طول موج ترجیح داده می شوند زیرا قرائت آنها تا حد زیادی مستقل از تغییرات انتشار ناشی از تغییرات شرایط سطحی (مقیاس، باقیمانده روغن یا پوشش) است - یک مزیت حیاتی در محیط تولیدی که در آن حالت سطح سیم متفاوت است. الگوریتمهای کنترل حلقه بسته در ماشینهای عملیات حرارتی طناب سیمی مدرن به انحرافات دما در داخل پاسخ میدهند. 20-50 میلی ثانیه ، به طور مؤثری گذراهای بیش از حد دما را که در سیستم های کنترل فقط تناسبی قبلی رایج بود حذف می کند.
محیط اتمسفر و مدیریت گاز
برای جلوگیری از اکسیداسیون، منطقه گرم شده در داخل یک لوله سرامیکی یا نسوز مهر و موم شده است که از طریق آن گاز محافظ - معمولا 95% N2 / 5% H2 (اتمسفر HNX) - با فشار مثبت خفیف جریان می یابد. مصرف گاز برای یک خط بازپخت معمولی 4 سیم که با سرعت 200 متر در دقیقه کار می کند تقریباً می باشد 8-15 متر مکعب در ساعت نیتروژن و 0.5-1.0 m³ / ساعت هیدروژن، نشان دهنده هزینه عملیاتی قابل توجهی است که باید در کل هزینه محاسبات مالکیت لحاظ شود.
خط بازپخت طناب القایی: توالی فرآیند
①
پرداخت
قرقره
قرقره
②
سطح
تمیز
تمیز
③
القاء
منطقه کویل
منطقه کویل
④
پیرومتر
کنترل کنید
کنترل کنید
⑤
کنترل کنیدled
باحال
باحال
⑥
برداشت
قرقره
قرقره
شکل 5 - توالی فرآیند شش مرحله ای برای خط بازپخت سیمی القایی پیوسته. هر مرحله باید به درستی تنظیم و با سرعت خط قبل از شروع تولید هماهنگ شود.
انتخاب ماشین عملیات حرارتی طناب سیمی مناسب: چارچوب تصمیم
تهیه دستگاه آنیل طناب سیمی یک تصمیم سرمایه ای بلندمدت با پیامدهای قابل توجهی برای کیفیت محصول، انعطاف پذیری تولید و هزینه های عملیاتی است. چارچوب زیر یک رویکرد ساختاریافته برای ارزیابی گزینه های رقیب ارائه می دهد.
| پارامتر | القاء System | سیستم مقاومت | کوره پیوسته | کوره دسته ای |
|---|---|---|---|---|
| محدوده قطر سیم | 0.5-30 میلی متر | 0.05-5 میلی متر | 0.3-20 میلی متر | یکy |
| حداکثر سرعت خط | 50-300 متر در دقیقه | 200-1000 متر در دقیقه | 5-30 متر در دقیقه | N/A (دسته ای) |
| دما دقت کنترل | ± 5 درجه سانتیگراد | ± 10-15 درجه سانتیگراد | ± 10-20 درجه سانتیگراد | ± 15-30 درجه سانتیگراد |
| راندمان حرارتی | 60-80٪ | 70-90٪ | 35-55٪ | 20-40٪ |
| مناسب برای فولاد ضد زنگ | بله (با جو) | بله (سیم ظریف) | بله (آنیل روشن) | بله (انعطاف پذیر) |
| مناسب برای طناب مونتاژ شده | بله | خیر | بله | بله |
| هزینه سرمایه (نسبی) | بالا | متوسط | متوسط–High | کم – متوسط |
| ثبت داده ها / صنعت 4.0 | PLC/SCADA کامل | جزئی | PLC/SCADA کامل | اساسی |
فراتر از نوع ماشین، چندین عامل ثانویه باید در حین تهیه ارزیابی شوند. فضای کف و محدودیتهای تامین آب و برق میتواند گزینههای خاصی را قبل از شروع ارزیابی فنی حذف کند - یک کوره پیوسته بزرگ ممکن است نیاز داشته باشد طول کف 20 تا 40 متر و یک منبع گاز اختصاصی، در حالی که یک سیستم القایی مدولار را می توان در آن نصب کرد 4-8 متر با برق سه فاز استاندارد. وسعت ترکیب محصول یکی دیگر از محرک های کلیدی است: مغازه ای که 50 اندازه سیم مختلف و گریدهای آلیاژی را در دسته های کوچک تولید می کند، انعطاف پذیری یک کوره دسته ای یا یک سیستم القایی قابل برنامه ریزی مجدد با مجموعه های سیم پیچ متعدد را به ارمغان می آورد، در حالی که یک خط کشش سیم اختصاصی با حجم بالا، اندازه مقاومت با پیکربندی ثابت را برای یک آنیلر سیمی بهینه می کند.
کنترل کیفیت و آزمایش محصولات طناب سیمی آنیل شده
تأیید اینکه فرآیند بازپخت به نتیجه متالورژیکی مورد نظر رسیده است نیاز به یک برنامه آزمایش سیستماتیک دارد که فراتر از بازرسی بصری است. آزمایش های زیر هسته یک سیستم مدیریت کیفیت قوی برای محصولات سیم طناب آنیل شده را تشکیل می دهند.
اهمیت تست کیفیت بر اساس نوع برنامه (پر شده = الزامی / اهمیت بالا)
| نوع تست | معدن / بالابر | دریایی / اس اس | پل معلق | معماری |
|---|---|---|---|---|
| استحکام کششی | ||||
| تست پیچ خوردگی (تبدیل به شکستگی) | ||||
| تست خمش (خمش معکوس) | ||||
| تنش پسماند (XRD) | ||||
| بررسی ریزساختار |
شکل 6 - ماتریس اولویت تست کیفیت برای محصولات طناب سیم آنیل شده. سه نقطه پر = اجباری برای هر دسته. یک = توصیه می شود. هیچ = استفاده اختیاری/تخصصی.
- تست مقاومت کششی: تأیید می کند که فرآیند بازپخت مقاومت سیم را کمتر از حداقل تعیین شده در استاندارد محصول مربوطه کاهش نداده است. بر اساس EN ISO 6892-1 یا ASTM E8 بر روی نمونه های سیم نمونه برداری شده از سیم پیچ یا قرقره آنیل شده آزمایش شده است.
- تست پیچشی: حساس ترین شاخص تردی یا بازپخت بیش از حد در سیم طناب. سیم باید حداقل تعداد چرخش کامل را قبل از شکستگی حفظ کند - معمولاً 16-32 چرخش در طول گیج 100 متری برای درجات سیم طناب استاندارد طبق EN 10264.
- تست خمش معکوس: شکلپذیری را با شمارش تعداد خمهای 90 درجهای که یک سیم میتواند قبل از شکستگی تحمل کند، اندازهگیری میکند. سیمی که به درستی آنیل شده باشد باید حداقل از آن عبور کند 4-8 خم معکوس بسته به قطر و درجه سیم
- اندازه گیری تنش پسماند (XRD): اندازه گیری پراش اشعه ایکس کرنش شبکه یک اندازه گیری کمی مستقیم و کمی از تنش پسماند در سطح سیم را فراهم می کند. اهداف زیر 150 مگاپاسکال کشش معمولاً برای کاربردهای بحرانی خستگی مشخص می شود.
- بررسی ریزساختار: مقاطع متالوگرافی تهیه و بررسی شده با بزرگنمایی 200-1000× وضعیت تبلور مجدد، اندازه دانه و عدم وجود مارتنزیت یا سایر محصولات تبدیل نامطلوب ناشی از تغییرات دما در طول پردازش را تأیید می کند.
بهره وری انرژی و پایداری در آنیلینگ طناب سیمی مدرن
عملیات حرارتی یکی از پر انرژی ترین مراحل در تولید طناب سیمی است که 15 تا 25 درصد از کل انرژی مصرفی گیاه در یک مرکز سیم کشی معمولی. از آنجایی که هزینههای انرژی و اهداف کاهش کربن فشار فزایندهای را بر عملیات تولید اعمال میکنند، بازده انرژی ماشین آنیلینگ به یک معیار خرید با اهمیت قابل مقایسه با عملکرد فنی تبدیل شده است.
مصرف انرژی ویژه با روش آنیلینگ (کیلووات ساعت در هر تن سیم فرآوری شده)
شکل 7 - مصرف انرژی ویژه (کیلووات ساعت در تن) با روش آنیل برای سیم طناب فولادی کربنی. بازپخت مقاومتی کمترین شدت انرژی را برای سیم ریز به دست می آورد. کوره های دسته ای به دلیل تلفات جرم حرارتی مصرف انرژی به طور قابل توجهی بالاتری دارند.
فراتر از مصرف انرژی در هر تن، ماشینهای آنیل القایی مدرن برای طناب سیمی مزایای پایداری بیشتری را ارائه میدهند. راه اندازی و خاموش شدن سریع - معمولا زیر 2 دقیقه برای رسیدن به دمای کار از سرما - از بین بردن تلفات انرژی در حالت بیکاری که باعث می شود 20-35٪ کل انرژی مصرفی کوره گاز در عملیات چند شیفتی با توقف های برنامه ریزی شده سیستمهای بازیابی گرما که انرژی حرارتی سیم خنککننده را جذب میکنند، میتوانند مصرف انرژی خالص را تا حدودی کاهش دهند 15% در تأسیساتی که به خوبی طراحی شده اند، معمولاً از طریق پیش گرم کردن گاز محافظ ورودی یا گرمایش فضای تأسیسات.
سوالات متداول در مورد ماشین های آنیلینگ طناب سیمی
Q1: تفاوت بین تنش زدایی و آنیل کامل برای سیم طناب سیمی چیست و دستگاه سیم طناب آنیل کدام فرآیند را انجام می دهد؟
A1: تنش زدایی و بازپخت کامل، درمانهای حرارتی متمایز هستند که نتایج متالورژیکی متفاوتی را هدف قرار میدهند. کاهش دهنده استرس معمولاً در دماهای پایین تر انجام می شود 200-450 درجه سانتیگراد برای فولاد پر کربن - و با بازیابی نابجایی و بازآرایی بدون تغییر قابل توجه ساختار دانه یا استحکام کششی سیم، تنش پسماند را کاهش می دهد. این رایج ترین روشی است که برای سیم طناب کشیده شده برای بهبود عمر خستگی و مقاومت در برابر خوردگی تنش و در عین حال حفظ استحکام بالای حاصل از کشش سرد استفاده می شود. بازپخت کامل شامل حرارت دادن به دماهایی است که باعث تبلور مجدد کامل (480-680 درجه سانتیگراد) یا برای بازپخت نرم، بالاتر از دمای تبدیل Ac1 و به دنبال آن خنک شدن آهسته کنترل شده است. بازپخت کامل سیم نرم تر و انعطاف پذیرتر با مقاومت کششی به میزان قابل توجهی کاهش می دهد - مناسب برای بازپخت بین گذری بین مراحل کشش، اما نه برای سیم طناب تمام شده که باید حداقل مشخصات مقاومت را داشته باشد. یک دستگاه آنیل طناب سیمی قادر به انجام هر دو درمان است، با نتیجه فرآیند توسط تنظیم دما، سرعت خط و زمان خیساندن برنامه ریزی شده توسط اپراتور تعیین می شود.
Q2: آیا دستگاه آنیل القایی طناب سیمی می تواند طناب مونتاژ شده را درمان کند یا محدود به رشته های سیم جداگانه است؟
A2: مدرن ماشین آلات آنیل القایی برای طناب سیمی می تواند سیم های جداگانه و محصولات طناب مونتاژ شده را درمان کند، اما پیکربندی سیم پیچ و منبع تغذیه باید به طور خاص برای فرم محصول طراحی شود. برای طناب های مونتاژ شده - به ویژه در جایی که هسته ها و رشته های بیرونی باید به دمای یکنواخت برسند - به جای سیم پیچ های برقی ساده از سیم پیچ شکافی یا سلف های شار عرضی استفاده می شود که اطمینان حاصل می کند که نفوذ میدان الکترومغناطیسی به مرکز ساختارهای چند رشته ای می رسد. طنابهای دارای هستههای فلزی در مقایسه با طنابهایی که هستههای فیبر دارند، با القایی کارآمدتر عمل میکنند، زیرا جفت القایی در عناصر فلزی متمرکز شده است. برای طنابهای مونتاژ شده با هستههای فیبر مصنوعی، یکنواختی دما در سطح مقطع نیاز به بهینهسازی دقیقتر فرکانس، توان و سرعت خط دارد تا ضمن دستیابی به عملیات حرارتی کافی سیمهای بیرونی، از تخریب فیبر در هسته جلوگیری شود.
Q3: برای جلوگیری از اکسیداسیون سطح در طول بازپخت، چه جوی در داخل یک دستگاه عملیات حرارتی طناب سیم مورد نیاز است؟
A3: انتخاب فضای محافظ به آلیاژ سیم و سطح مورد نیاز بستگی دارد. برای سیم طناب کربن و فولاد کم آلیاژ، a مخلوط نیتروژن و هیدروژن (معمولا 95% N2 / 5% H2) در یک فشار مثبت خفیف، حفاظت از اکسیداسیون کافی را در دماهای تقریباً 700 درجه سانتیگراد فراهم می کند، در حالی که جزء هیدروژن به عنوان یک عامل کاهنده عمل می کند که اکسیژن باقیمانده و هرگونه مقیاس اکسید نور را حذف می کند. برای سیم فولادی ضد زنگ، فضای بازپخت روشن با نقطه شبنم -40 درجه سانتیگراد یا کمتر برای دستیابی به سطح روشن و بدون مقیاس و بدون ترشی پس از آنیل مورد نیاز است - این به گازهای با خلوص بالاتر و محفظه های کوره یا القایی محکم تر مهر و موم شده نیاز دارد. در برخی از پیکربندیهای بازپخت مقاومتی برای سیم ریز فولاد کربنی، خاموش کردن سریع آب بلافاصله در پایین دست منطقه گرم شده به عنوان جایگزینی برای گاز محافظ استفاده میشود و زمان قرار گرفتن در معرض اکسیداسیون را به اندازه کافی محدود میکند تا کیفیت سطح قابل قبول برای عملیات کشش یا گالوانیزه بعدی حفظ شود.
Q4: سرعت خط چگونه بر نتیجه بازپخت تأثیر می گذارد و چگونه آن را در دستگاه عملیات حرارتی طناب سیمی کنترل می شود؟
A4: سرعت خط، متغیر نرخ تولید اولیه در یک دستگاه عملیات حرارتی سیمی پیوسته است و مستقیماً با نتیجه دما از طریق رابطه بین توان ورودی، طول منطقه گرم شده و سرعت جریان جرم سیم همراه است. برای یک خروجی برق ثابت و پیکربندی سیم پیچ، افزایش سرعت خط توسط 10% دمای سیم را در نقطه اندازه گیری پیرومتر تقریباً کاهش می دهد 15-25 درجه سانتیگراد ، تغییر نتیجه متالورژیکی به سمت بازیابی کامل کمتر و کاهش تنش پسماند کمتر. سیستمهای پیوسته مدرن از طریق کنترل حلقه بسته به این موضوع رسیدگی میکنند: یک پیرومتر دمای سیم را در زمان واقعی اندازهگیری میکند و سیگنالی را به کنترلکننده منبع تغذیه میفرستد، که به طور خودکار توان خروجی را برای حفظ دمای تنظیم با تغییر سرعت خط تنظیم میکند. این به ماشین اجازه می دهد تا تغییرات سرعت را جبران کند - مانند هنگام شتاب پس از جوش اتصال یا کاهش سرعت قبل از تعویض سیم پیچ - بدون نیاز به دخالت اپراتور. اینترلاکهای فرآیند طوری برنامهریزی شدهاند که در صورت انحراف سرعت خط فراتر از یک پوشش تعریفشده که با محدوده منبع تغذیه قابل جبران نباشد، تولید را متوقف میکند یا هشدار ایجاد میکند.
Q5: برای نگهداری یک دستگاه آنیل طناب سیمی در شرایط کالیبره شده برای تولید با کیفیت، چه وظایف تعمیر و نگهداری مورد نیاز است؟
A5: نگهداری یک دستگاه آنیل طناب سیمی در شرایط کالیبره شده نیاز به یک برنامه تعمیر و نگهداری پیشگیرانه ساختاریافته دارد که به سیستم گرمایش، ابزار اندازه گیری و مدیریت جو می پردازد. کالیبراسیون پیرومتر در برابر مرجع تایید شده جسم سیاه باید در فواصل زمانی انجام شود سه تا شش ماه ، یا بلافاصله پس از هر تغییر قابل توجهی در وضعیت سطح سیم (مانند درجه آلیاژ سوئیچینگ یا نوع پوشش) که می تواند بر انتشار تأثیر بگذارد. بازرسی سیم پیچ القایی باید یکپارچگی خنک کننده آب، وضعیت عایق الکتریکی و آسیب فیزیکی به سیم پیچ تشکیل دهنده را بررسی کند. ماهانه اساس؛ تخریب سیم پیچ شایع ترین علت عدم یکنواختی گرمایش در سیستم های القایی است. نظارت بر نقطه شبنم اتمسفر باید در طول تولید مداوم باشد، با کالیبراسیون آفلاین سنسور نقطه شبنم هر شش ماه یکبار. برای سیستمهای بازپخت مقاومتی، وضعیت رول تماسی - از جمله قطر رول، زبری سطح و مقاومت تماس الکتریکی - باید هر هفته بررسی شود، زیرا رولهای فرسوده باعث ایجاد قوسهای موضعی میشوند که باعث ایجاد علائم سطحی و گرمایش غیریکنواخت میشود. یک اجرای کامل صلاحیت فرآیند - از جمله آزمایش کشش، پیچش و خمش نمونههای سیم در سراسر محدوده سرعت خط کامل و نقطه تنظیم دما - باید سالانه یا هر زمان که تغییر قابل توجهی در فرآیند ایجاد شود، انجام شود.
Q6: آیا دستگاه عملیات حرارتی طناب سیم برای کاربردهای سازه ای استاتیک در نظر گرفته شده برای طناب سیم ضروری است یا فقط برای بارگذاری دینامیکی مورد نیاز است؟
A6: در حالی که مزایای آنیل مستقیماً در بهبود عمر خستگی قابل اندازه گیری است - که بیشتر مربوط به برنامه های بارگذاری پویا است - آنیل بهبودهای عملکردی مهمی را برای برنامه های بارگذاری شده استاتیک نیز ارائه می دهد. تنش های پسماند بالا در سیم های آنیل نشده به طور قابل توجهی حساسیت به آن را افزایش می دهد ترک خوردگی تنشی (SCC) و کراکینگ ناشی از هیدروژن (HIC) که مکانیسم هایی هستند که باعث شکستگی ناگهانی و شکننده تحت بار استاتیکی پایدار در محیط های خورنده یا دارای بار هیدروژن می شوند. برای کاربردهای سازهای در محیطهای دریایی، ساحلی یا شیمیایی - مانند کابلهای پل معلق، میلههای کششی معماری، و سیستمهای پهلوگیری دریایی - بازپخت تنشزدایی یک روش استاندارد است، صرفنظر از اینکه بارگذاری اساساً ایستا یا دینامیک است. علاوه بر این، بازپخت ویژگیهای جابجایی و رشتهبندی سیم را بهبود میبخشد، که منجر به طولهای یکنواختتر، هندسه طناب بهتر و کاهش تمایل به قفس پرندگان میشود - که همه اینها برای کیفیت ساختاری طناب مستقل از رژیم بارگیری مهم هستند. برای سختترین کاربردهای ساختاری، مانند کابلهای اصلی پلهای معلق اصلی، بازپخت یک مرحله فرآیند اجباری است که در مشخصات فنی پروژه مشخص شده است.
محصولات ما
محصولات توصیه شده
اخبار
-
-
12 میلی متر سیم طناب، بند 4.5 متری تمام شده و خطای 10 میلی متری در برش. این همان ترتیبی است که بسیاری از اسلنجفروشیها در صبح روز دوشنبه با هم ملاقات میکنند: چشم در جایی که نقاشی میگوید فرود ...
READ MORE -
کارگاهی را تصور کنید که به تازگی قراردادی برای تولید 120 طناب سیمی یکسان با طول هر کدام 3.75 متر با یک آستین آلومینیومی در یک انتها برنده شده است. اپراتور یک چرخ قطع می کند و اولین طناب را با دس...
READ MORE -
سر کویلینگ مجموعه دوار است که طناب سیم، انتهای سیم آنیل شده یا میله سیم را دریافت می کند و آن را به صورت یک سیم پیچ مارپیچی کاملاً کنترل شده تشکیل می دهد. برای سازندگانی که تسمه های طناب سیمی، پ...
READ MORE -
یک پردازنده طناب سیم در جنوب شرقی آسیا اخیراً تقریباً 30 درصد از یک دسته آنیل شده را رد کرد زیرا سیم پیچ ها به هم چسبیده بودند و لایه های بیرونی غیر قابل تعمیر خراشیده شده بودند. مشخصات کوره درس...
READ MORE
با Xingtai در ارتباط باشید.
اگر به تجهیزات هیدرولیک سفارشی یا مشاوره فنی نیاز دارید، لطفا در صورت تمایل با تیم فروش و مهندسی Xingtai تماس بگیرید.
لینک های سریع
دسته بندی محصول
تماس با ما
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 شماره 3 جاده Longgang، خیابان بندر Gaogang، شهر Taizhou، چین.
حق چاپ © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. تمامی حقوق محفوظ است. تولید کنندگان ماشین آلات هیدرولیک سفارشی کارخانه سیم کشی عمده فروشی