یک بند چشمی می تواند عالی به نظر برسد و همچنان یک تعهد باشد. یک بند طناب سیمی 16 میلیمتری که با یک قالب منطبق در تناژ کامل فشار داده میشود، با استفاده از فرول آلومینیومی دارای گواهی سختی، به س...
READ MORE
دستگاه پرس طناب فولادی : کاربردهای صنعتی، اصول کاری و راهنمای انتخاب
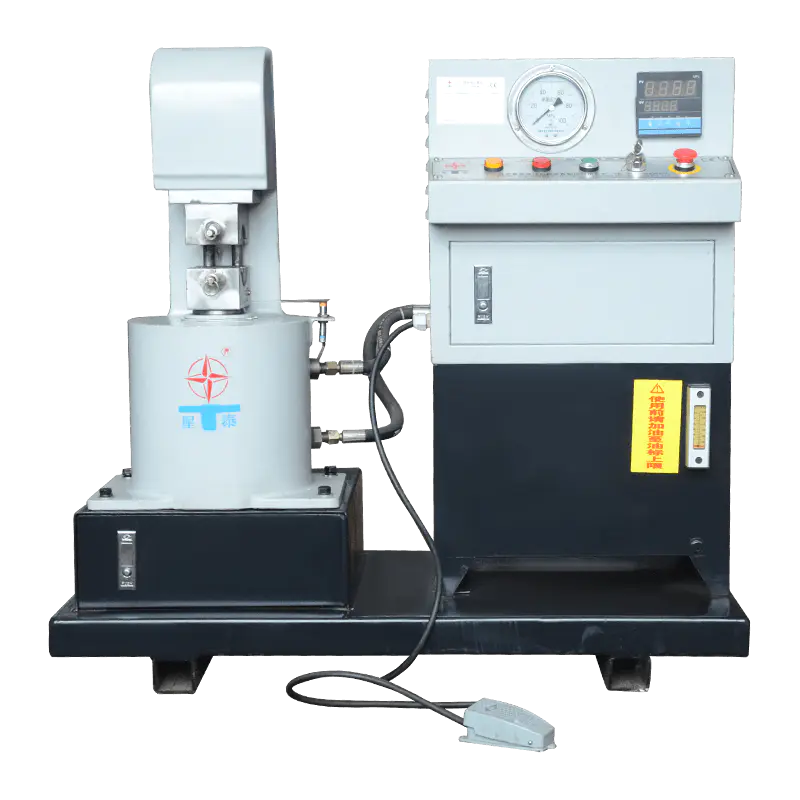
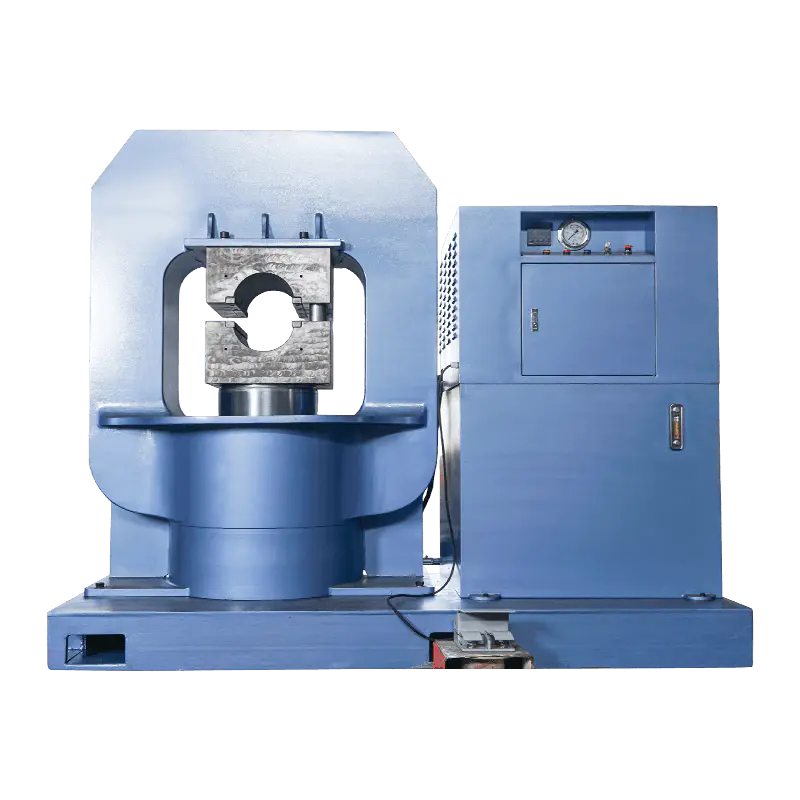
A دستگاه پرس طناب فولادی یک دستگاه صنعتی تخصصی است که برای اتصال دائمی اتصالات، فرول ها، آستین ها یا سوکت ها بر روی طناب های فولادی با اعمال نیروی فشاری کنترل شده مهندسی شده است. نتیجه یک پایانه باربر و ایمن مکانیکی است که با مقاومت نامی شکستن خود طناب مطابقت دارد یا از آن فراتر می رود. این دستگاه در بخشهایی مانند ساختوساز، دریایی، معدن، نفت و گاز، هوافضا، و دکلکاری ضروری است - در هر جایی که مجموعههای طناب سیم باید بارهای کششی بالا را با تحمل صفر برای شکست تحمل کنند.
بر خلاف روش های دستی یا گره زدن، یک مدرن دستگاه سیم کشی طناب یا دستگاه سیم کشی هیدرولیک نتایج ثابت و قابل تکرار را در هر چرخه خاتمه ارائه می دهد. این فرآیند تغییرپذیری وابسته به اپراتور را حذف میکند، زمان مونتاژ را کاهش میدهد و انطباق با استانداردهای بینالمللی رتبهبندی بار مانند ISO 2408، EN 13411 و ASME B30.26 را تضمین میکند. درک نحوه کار این ماشینها، انواع موجود و نحوه انتخاب مدل مناسب برای مهندسان تدارکات، متخصصان دکلبازی و مدیران تولید ضروری است.
مقایسه کارایی خاتمه: چرا پرس ماشین برنده است
یکی از مهمترین شاخصهای عملکرد برای هر پایان طناب، کارایی آن است - درصدی از حداقل نیروی شکست طناب (MBF) که پایانه میتواند منتقل کند. نمودار زیر پنج روش متداول خاتمه را با این معیار مقایسه می کند.
راندمان خاتمه با روش (% از طناب MBF)
پرس هیدرولیک چین دار
95-100٪
اتصالات ترمینال Swaged
90-95٪
اسپلایس چشم فلمیش (دستی)
75-80٪
سوکت گوه ای
70-75٪
گیره طناب یو بولت
55-65٪
شکل 1 - مقایسه بازده خاتمه به عنوان درصد حداقل نیروی شکست طناب (MBF). داده ها بر اساس مراجع آزمون EN 13411 و ASME B30.9.
ختم به درستی swaged یا crimped به دست می آورد 90% تا 100% MBF سیم طناب - به طور قابل ملاحظه ای بالاتر از روش های دستی. این توجیه مهندسی اولیه برای سرمایه گذاری در دستگاه پرس سیم سیم فولادی اختصاصی است، به ویژه در برنامه های کاربردی حیاتی که در آن خرابی خاتمه نتیجه قابل قبولی نیست.
انواع کلیدی ماشین های پرس طناب فولادی
بازار چندین معماری ماشین متمایز ارائه می دهد که هر کدام برای قطر طناب خاص، انواع اتصالات، حجم تولید و محیط های کاری بهینه شده اند. نمودار رادار زیر نقاط قوت نسبی هر نوع ماشین اصلی را در شش بعد عملکرد نشان می دهد.
نمایه عملکرد نوع ماشین (امتیاز از 10)
شکل 2 - نمودار رادار مشخصات عملکرد برای سه نوع ماشین اصلی در شش بعد (امتیاز 1-10).
دستگاه سیم کشی سیم هیدرولیک
این دستگاه سیم کشی هیدرولیک پرکاربردترین نوع در محیط های تولید صنعتی است. این دستگاه از یک واحد قدرت هیدرولیک - یا با موتور الکتریکی یا دستی - برای ایجاد نیروهای فشاری بالا مورد نیاز برای پایانه های ایمن استفاده می کند. مدل های الکتریکی-هیدرولیک می توانند اعمال شوند تا 600 تن نیرو و قادر به پردازش قطر طناب از 2 میلی متر تا 100 میلی متر یا بیشتر هستند.
اینse machines typically feature interchangeable die sets, programmable stroke depth, and pressure gauges that allow operators to verify that the correct crimping force has been applied. Many modern units include digital displays showing real-time hydraulic pressure, die position, and cycle count — enabling quality assurance records to be maintained for each assembly.
دستگاه چرخان طناب سیمی
A دستگاه سیم کشی طناب از یک مکانیزم قالب چرخشی یا شعاعی برای کاهش تدریجی قطر اتصالات سووج در حین کشیده شدن یا فشار دادن به انتهای طناب استفاده می کند. هنگامی که دقت ابعاد اهمیت دارد، ماشینهای آویزان ترجیح داده میشوند - به عنوان مثال، در مجموعههای طناب فولادی ضد زنگ که در سیستمهای کابلی معماری استفاده میشوند، جایی که اتصالات تمامشده باید دقیقاً در یک سوراخ یا بدنه رابط از پیش حفر شده قرار گیرد. آنها همچنین در دکل های دریایی برای کفن، محل نگهداری و طناب های نجات استاندارد هستند.
واحدهای مطبوعاتی قابل حمل و استفاده میدانی
برای تعمیر و نگهداری، تعمیرات اضطراری یا محل های کاری که در آن حمل مجموعه های طناب به یک ماشین ثابت غیرعملی است، ابزارهای پرس هیدرولیک قابل حمل برای قطر طناب تا حدود 26 میلی متر وجود دارد. وزن این واحدهای باطری یا پمپ دستی به همان اندازه است 8 کیلوگرم و می تواند در کمتر از 30 ثانیه یک چین خوردگی را کامل کند.
پرس های نیمکت و کارگاهی
کارگاههای کوچکتر تولید تسمهها، تسمهها و ریگهای سبک با قطر طناب از 2 میلیمتر تا 20 میلیمتر معمولاً از پرسهای رومیزی با نیروهای چینخوردگی معمولاً در محدوده استفاده میکنند. 10 تا 80 تن . آنها در مغازه های مونتاژ طناب سیمی که به بخش های کشاورزی، خودروسازی و تجهیزات تناسب اندام خدمت می کنند، رایج هستند.
کاربردهای صنعتی در بخش های کلیدی
این steel wire rope press machine supports a wide range of industries, each with its own performance requirements and regulatory environment. The table below summarizes primary application sectors alongside a visual force-range indicator.
| صنعت | برنامه معمولی | قطر طناب معمولی | نیروی مطبوعاتی مورد نیاز | محدوده نیرو |
|---|---|---|---|---|
| ساخت و ساز و بالابر | تسمه جرثقیل، خطوط بالابر، مهار سقوط | 10-52 میلی متر | 100 تا 400 تن | |
| دریایی و فراساحلی | خطوط پهلوگیری، دکلینگ، سیستم های لنگر | 16 - 100 میلی متر | 200 تا 600 تن | |
| معدن | طناب های حمل و نقل، طناب های راهنمای شفت | 20-80 میلی متر | 150 - 500 تن | |
| معماری / عمران | کابل های نما، پل های معلق | 6-40 میلی متر | 50 تا 300 تن | |
| نفت و گاز | ابزارهای Downhole، Tethers پلت فرم | 12 - 60 میلی متر | 100 - 450 تن | |
| خودرو / هوافضا | کابل های کنترل، اتصالات ایمنی | 2-12 میلی متر | 10 تا 80 تن | |
حداکثر نیروی مطبوعاتی مورد نیاز صنعت (تن)
شکل 3 - حداقل و حداکثر نیروی پرس مورد نیاز بر اساس بخش صنعت (تن). میله های بلندتر کاربردهای سنگین تر را نشان می دهد.
نحوه عملکرد دستگاه چین دار طناب سیمی هیدرولیک: گام به گام
درک توالی عملیاتی یک ماشین چین دار طناب سیم هیدرولیک به اپراتورها کمک می کند تا به نتایج ثابت دست یابند و از خطاهای رایج اجتناب کنند. جریان فرآیند زیر پنج مرحله حیاتی هر پایان موفقیت آمیز را نشان می دهد.
جریان فرآیند چین خوردگی
①
بمیر
انتخاب
انتخاب
②
طناب
آماده سازی
آماده سازی
③
موقعیت و
چین دار
چین دار
④
بعدی
تأیید
تأیید
⑤
علامت گذاری و
قابلیت ردیابی
قابلیت ردیابی
شکل 4 - توالی عملیاتی پنج مرحله ای استاندارد برای چین دادن طناب سیم هیدرولیک. قبل از ادامه، هر مرحله باید به درستی تکمیل شود.
مرحله 1 - انتخاب و راه اندازی قالب
این correct die set must be selected based on the fitting outer diameter (OD) before crimping, not the rope diameter. Die sets are typically color-coded or numerically stamped. Installing the wrong die leads to an incorrect final OD, which directly affects the mechanical efficiency of the termination. Most manufacturers publish die selection charts that specify the required pre-crimp OD and post-crimp OD for every fitting size in their product range.
مرحله 2 - آماده سازی طناب
این wire rope end must be cut cleanly and the cut end seized with wire or tape to prevent strand splaying. The rope is then inserted into the fitting to the correct depth — usually marked by a depth indicator or measured against a reference gauge. Insufficient insertion depth is one of the leading causes of termination failure in field-assembled assemblies.
مرحله 3 - موقعیت یابی و چین خوردگی
این prepared assembly is placed in the machine's die pocket. The operator initiates the hydraulic cycle, and the machine applies force until it reaches either the programmed pressure setpoint or the mechanical stop position. For multi-crimp fittings, the fitting must be repositioned between strokes — a process sometimes requiring 3-6 چرخه پرس جداگانه در هر اتصال .
مرحله 4 - تأیید بعدی
پس از چین دادن، OD نهایی باید با کولیس مدرج ورنیه اندازه گیری شود. بعد اندازه گیری شده باید در محدوده تحمل قرار گیرد - معمولا ± 0.1 میلی متر تا 0.3 ± میلی متر . مجامع خارج از مدارا باید از بین بروند. اتصالات چین دار را نمی توان بدون خطر ترک خوردگی دوباره فشار داد.
مرحله 5 - علامت گذاری و قابلیت ردیابی
مجموعه های تکمیل شده با تاریخ مونتاژ، شناسه اپراتور، مشخصات طناب و محدودیت بار کاری (WLL) مهر، برچسب یا برچسب زده می شوند. آزمایش بار اثبات به طور معمول 2× WLL در اکثر برنامه های تنظیم شده مورد نیاز است.
مشخصات حیاتی برای ارزیابی هنگام انتخاب دستگاه پرس طناب سیمی
انتخاب ماشین مناسب مستلزم تطبیق پارامترهای فنی آن با الزامات واقعی تولید است. کارت امتیازی مشخصات زیر یک راهنمای تصویری برای کمک به مهندسان تدارکات در اولویت بندی پارامترهای کلیدی ماشین ارائه می دهد.
ماتریس اولویت مشخصات برای انتخاب ماشین
| مشخصات | تولید حجم | سنگین صنعتی | دقت مونتاژ | زمینه / قابل حمل |
|---|---|---|---|---|
| حداکثر نیروی چین دار | ||||
| زمان چرخه | ||||
| بمیر Change Speed | ||||
| PLC / ثبت داده ها | ||||
| قابل حمل بودن |
شکل 5 - ماتریس اولویت: نقاط پر شده اهمیت بالایی را برای هر مورد استفاده نشان می دهد. سه پر شده = بحرانی; یک = اولویت کم؛ هیچ = قابل اجرا نیست
- حداکثر نیروی چین و چروک: حداکثر طناب و قطر اتصالات قابل پردازش را تعیین می کند. اجازه دهید حداقل 20% فضای سر بالاتر از حداکثر قطر طناب فعلی خود داشته باشید تا نیازهای آینده را برآورده کنید.
- محدوده ظرفیت قالب: اطمینان حاصل کنید که سازنده برای هر اندازه و مواد مناسب (فولاد کربن، فولاد ضد زنگ، آلومینیوم) در محدوده محصول شما قالب ها را ارائه می دهد.
- طول سکته مغزی و عمق گلو: طول ضربه حداکثر کاهش ممکن را در یک چرخه پرس مشخص می کند. عمق گلو حداکثر طول اتصال را بدون تغییر موقعیت تعیین می کند.
- فشار سیستم هیدرولیک: اکثر ماشین آلات صنعتی در 700 بار (10000 psi) . فشارهای بالاتر سیستم امکان طراحی سیلندرهای فشرده تر را برای خروجی نیروی معین فراهم می کند.
- زمان چرخه: مغازه های با حجم بالا به ماشین هایی نیاز دارند که یک چرخه کامل پرس را در کمتر از 15 ثانیه برای اکثر اندازه های اتصالات تکمیل کنند.
- زمان تغییر قالب: سیستمهای قالب با تغییر سریع تغییر را از 10 تا 15 دقیقه به کمتر از 3 دقیقه کاهش میدهند و به طور قابلتوجهی کارایی کلی تجهیزات (OEE) را بهبود میبخشند.
- سیستم کنترل: ماشینهای مبتنی بر PLC با برنامههای crimp ذخیره شده و ثبت دادهها به طور فزایندهای برای مدیریت کیفیت مطابق با ISO 9001 مورد نیاز هستند.
Die Tooling: نادیده گرفته ترین عامل در عملکرد پرس طناب سیمی
این mechanical performance of a wire rope assembly is only as good as the dies used to produce it. Die tooling is frequently under-specified or poorly maintained, leading to gradual quality degradation. The chart below illustrates how die wear affects final crimp OD over accumulated cycles for different material combinations.
پوشیدن قالب: OD در چرخه های تولید حرکت می کند
شکل 6 - منحنی رانش OD با ترکیب مواد/ قالب. خط قرمز نقطه چین نشان دهنده حداکثر تحمل مجاز (0.3 میلی متر) است. فولاد ضد زنگ در قالب های استاندارد تقریباً 2 تا 3× سریعتر از فولاد کربنی به این حد می رسد.
قالب ها برای دستگاه های پرس سیم طناب فولادی معمولاً از این کشور ساخته می شوند فولاد ابزار سخت شده تا 58-62 HRC . با ساییدگی قالب ها، قطر سوراخ افزایش می یابد، که منجر به OD نهایی بزرگتر از حد مشخص شده - و کاهش متناظر در راندمان پایان می شود. یک برنامه مدیریت کیفیت مسئول باید شامل بازرسی دوره ای ابعادی قالب ها باشد، معمولاً هر 500-1000 چرخه برای محیط های تولید
فولاد ضد زنگ سخت تر و ساینده تر از فولاد کربنی است و سایش قالب را با یک ضریب تسریع می کند. 2 تا 4× . قالب های پوشش داده شده با نیترید تیتانیوم (TiN) در مقایسه با فولاد ابزار بدون روکش، میانه موثری را ارائه می دهد و عمر مفید کار در فولاد ضد زنگ را تقریباً 60 تا 80 درصد افزایش می دهد.
بهترین روش های تعمیر و نگهداری برای عمر طولانی دستگاه
یک دستگاه پرس سیم طناب فولادی که به خوبی نگهداری می شود باید خدمات قابل اعتمادی را ارائه دهد 15 تا 25 سال . برنامه نگهداری زیر وظایف مورد نیاز را بر اساس فرکانس سازماندهی می کند.
| فرکانس | وظیفه | پارامتر بحرانی | نتیجه در صورت از دست دادن |
|---|---|---|---|
| روزانه | بررسی سطح روغن هیدرولیک؛ جیب های قالب تمیز | روغن در دقیقه علامت گذاری؛ در صندلی های قالب وجود ندارد | کاویتاسیون پمپ؛ گل زدن بمیر |
| روزانه | اتصالات شلنگ هیدرولیک را بررسی کنید | تراوش یا گریه قابل مشاهده نیست | نشت پیشرونده، کاهش فشار |
| ماهانه | عنصر فیلتر روغن هیدرولیک را تعویض کنید | فیلتر در طول عمر مفید | روغن آلوده، سایش سوپاپ |
| ماهانه | تست تنظیم شیر فشار شکن | در %2± از نقطه تنظیم امتیازی باز می شود | خطر اضافه بار قاب |
| هر 500-1000 سیکل | قطر سوراخ قالب را اندازه گیری کنید | در ± 0.1 میلی متر از اسمی | مجموعه های کم چین |
| سالانه | تخلیه کامل روغن هیدرولیک، شستشو و پر کردن | ISO VG 46 یا بر اساس مشخصات OEM | سایش پمپ، تخریب آب بندی |
| سالانه | گیج فشار را بر اساس استاندارد قابل ردیابی کالیبره کنید | در ± 1٪ از فشار واقعی | سوابق نیروی چین نادرست |
ملاحظات ایمنی برای کار با ماشین طناب سیمی
ماشین های پرس سیم طناب در نیروهایی عمل می کنند که در صورت رعایت نکردن مراحل ایمنی فوراً و به شدت به پرسنل آسیب وارد می کنند. اینفوگرافیک زیر پنج منطقه ایمنی غیرقابل مذاکره در هر کارگاه سازگار را خلاصه می کند.
الزامات ایمنی غیر قابل مذاکره در یک نگاه
گارد نقطه عملیات
پرده نور یا کنترل دو دستی طبق استاندارد EN ISO 13857 مورد نیاز است
PPE کامل مورد نیاز است
محافظ صورت، دستکش های مقاوم در برابر برش، چکمه های پنجه فولادی، محافظ شنوایی
قفل / تاگوت
طبق OSHA 1910.147، قبل از هر گونه تغییر قالب یا نگهداری، فشار را به طور کامل کاهش دهید
بدون اضافه بار
هرگز از تناژ نامی تجاوز نکنید - خرابی قاب فاجعه بار و فوری است
فقط اپراتورهای تایید شده
آموزش مستند و گواهی تقلب برای همه اپراتورها لازم است
شکل 7 - پنج الزامات ایمنی غیرقابل مذاکره برای عملکرد دستگاه پرس طناب سیمی. همه باید قبل از شروع هر گونه تولید در جای خود باشند.
تضمین کیفیت و تست مجموعه های پرس شده با طناب سیمی
ایجاد چین و چروک هندسی صحیح ضروری است اما برای نشان دادن ایمنی مونتاژ کافی نیست. هرم کیفیت زیر رویکرد لایه ای را نشان می دهد - از بازرسی 100٪ ابعادی در سطح پایه تا آزمایش های مخرب دوره ای در بالا.
هرم تضمین کیفیت برای مجموعه های طناب سیمی فشرده
100% مجامعشکل 8 - هرم سه لایه تضمین کیفیت. لایه های پایه گسترده تر برای هر مجموعه اعمال می شود. لایه های بالایی باریک تر برای اعتبارسنجی و صلاحیت محصول جدید استفاده می شود.
بازرسی ابعادی
این post-crimp OD of every fitting must be measured and recorded. Statistical process control (SPC) — specifically X-bar and R charts — can track crimp OD trends across production batches, providing early warning of die wear before it produces non-conforming assemblies.
تست بار اثبات
اکثر استانداردها نیاز به درصدی از مجموعهها از هر دسته تولید دارند تا بار اثبات شونده تا مضربی از WLL آزمایش شوند - معمولاً 2× WLL برای بلند کردن زنجیر و تا 2.5× WLL برای کاربردهای حیاتی ایمنی . مونتاژ باید 2 تا 3 دقیقه بدون تغییر شکل، لغزش یا شکست، بار مقاوم را حفظ کند.
تست مخرب
برای صلاحیت های قالب جدید یا افزایش دامنه محصول، آزمایش بار شکست مخرب برای تأیید کارایی خاتمه مورد نیاز است. ≥90٪ از MBF طناب . یک پایانه خوب ساخته شده باید با شکستگی طناب سیم در طول آزاد شکست بخورد، که تأیید می کند که اتصال عامل محدود کننده نبوده است.
سوالات متداول در مورد ماشین های پرس طناب فولادی
Q1: تفاوت بین دستگاه سیم کشی طناب و دستگاه چین دار طناب سیم چیست؟
A1: اصطلاحات اغلب به جای یکدیگر استفاده می شوند، اما از نظر فنی به فرآیندهای شکل دهی کمی متفاوت اشاره دارند. تکان دادن به طور معمول شامل یک سیستم قالب دوار یا پیشرونده است که قطر اتصالات را با کار سرد در اطراف طناب کاهش می دهد، و یک پوشش خارجی صاف ایجاد می کند - که برای اتصالات ترمینال فولاد ضد زنگ که در کاربردهای دریایی و معماری استفاده می شود، رایج است. چین دار کردن معمولاً به یک فشرده سازی شعاعی مستقیم انجام می شود که در یک حرکت پرس هیدرولیک انجام می شود، که برای تولید با حجم بالا پایانه های فرول و آستین کارآمدتر است. در عمل، اکثر ماشین های سیم کشی مدرن هیدرولیک می توانند هر دو عملکرد را با ابزار قالب مناسب انجام دهند.
Q2: چگونه می توانم بدانم که برای برنامه خود به چه رتبه بندی نیروی مطبوعاتی نیاز دارم؟
A2: نیروی پرس مورد نیاز در درجه اول با قطر خارجی اتصالات و ضخامت دیوار تعیین می شود. سازندگان اتصالات جداول نیروی چین را منتشر می کنند که حداقل تناژ هیدرولیک مورد نیاز برای هر اندازه و مواد اتصالات را مشخص می کند. به عنوان یک راهنما، فرولهای فولاد کربنی تا 20 میلیمتر OD معمولاً نیاز به پرس در آن دارند محدوده 50 تا 150 تن ، در حالی که سوکت های بزرگ فولادی ضد زنگ برای طناب های بالاتر از 40 میلی متر ممکن است به 400 تن یا بیشتر نیاز داشته باشد. همیشه با برگه اطلاعات فنی سازنده اتصالات مشورت کنید و برای نیازهای تولید آتی 20% فضای سر در نظر بگیرید.
Q3: آیا می توان از دستگاه پرس طناب فولادی برای طناب الیافی یا تسمه های مصنوعی استفاده کرد؟
A3: خیر. ماشین های پرس سیم طناب فولادی برای چین دادن فلز به فلز سیم طناب فولادی یا فولاد ضد زنگ با اتصالات فلزی مهندسی شده اند. طنابهای الیاف مصنوعی به روشهای خاتمه متفاوتی نیاز دارند - از جمله آستینهای بیضی آلومینیومی که با نیروهای بسیار کمتر فشار داده میشوند، یا پایانههای دوخته شده و متصل شده. تلاش برای استفاده از دستگاه پرس طناب سیمی بر روی مجموعههای طناب فیبر، الیاف طناب را خرد و از بین میبرد و پایانی با قدرت نزدیک به صفر ایجاد میکند.
Q4: هر چند وقت یک بار باید قالب ها را در یک دستگاه پرس سیم هیدرولیک تعویض کرد؟
A4: عمر مفید قالب با مواد پردازش شده، روش روانکاری و درجه فولاد قالب متفاوت است. قالب های فولادی ابزار استاندارد که در اتصالات فولاد کربنی استفاده می شود معمولاً دوام دارند 2000-5000 سیکل قبل از سایش ابعادی باعث میشود که مقادیر OD پس از چینخوردگی خارج از تحمل خارج شوند. قالب های مورد استفاده در اتصالات فولادی ضد زنگ ممکن است پس از آن نیاز به تعویض داشته باشند 500-1500 سیکل . تنها راه قابل اعتماد برای تعیین زمانی که قالبها نیاز به تعویض دارند، اندازهگیری ابعادی منظم مجموعههای تکمیلشده است - نه تنها بر اساس زمان سپری شده یا تعداد چرخه.
Q5: دستگاه پرس طناب سیمی باید با چه گواهینامه ها یا استانداردهایی مطابقت داشته باشد؟
A5: برای ماشینهایی که در بازارهای اروپایی فروخته میشوند، مطابق با دستورالعمل ماشین آلات اتحادیه اروپا 2006/42/EC و علامت CE مورد نیاز است. استانداردهای هماهنگ مربوطه شامل EN ISO 12100 (ارزیابی خطر)، EN ISO 13857 (حفاظت) و EN 60204-1 (تجهیزات الکتریکی ماشینها) است. در آمریکای شمالی، ماشین آلات باید با OSHA 29 CFR 1910 و استانداردهای مربوطه ANSI مطابقت داشته باشند. برای مجموعههای تولید شده، بسته به کاربرد نهایی، مطابق با استاندارد EN 13411 برای پایانههای طناب سیمی یا ASME B30.9 برای تسمهها الزامی است.
Q6: آیا لازم است هر مجموعه طناب سیم فشرده شده آزمایش بار اثبات شود؟
A6: این بستگی به استاندارد قابل اجرا و سطح ریسک برنامه نهایی دارد. برای بلند کردن تسمه های تحت پوشش EN 13414 یا ASME B30.9، 100٪ تست بار اثبات در 2× WLL یک روش استاندارد در اکثر کارگاه های مونتاژ حرفه ای است و توسط بسیاری از مشخصات کاربر نهایی در بخش های ساخت و ساز، نفت و گاز و معدن مورد نیاز است. برای کاربردهای کم خطر، نمونه برداری دسته ای در فرکانس پایین تر ممکن است قابل قبول باشد. با این حال، از منظر مسئولیت و مدیریت کیفیت، آزمایش 100٪ اثبات همیشه توصیه می شود زیرا نه تنها عیوب خاتمه، بلکه عیوب مواد طناب را نیز شناسایی می کند که در غیر این صورت تا زمان استقرار میدانی شناسایی نمی شوند.
محصولات ما
محصولات توصیه شده
اخبار
-
-
12 میلی متر سیم طناب، بند 4.5 متری تمام شده و خطای 10 میلی متری در برش. این همان ترتیبی است که بسیاری از اسلنجفروشیها در صبح روز دوشنبه با هم ملاقات میکنند: چشم در جایی که نقاشی میگوید فرود ...
READ MORE -
کارگاهی را تصور کنید که به تازگی قراردادی برای تولید 120 طناب سیمی یکسان با طول هر کدام 3.75 متر با یک آستین آلومینیومی در یک انتها برنده شده است. اپراتور یک چرخ قطع می کند و اولین طناب را با دس...
READ MORE -
سر کویلینگ مجموعه دوار است که طناب سیم، انتهای سیم آنیل شده یا میله سیم را دریافت می کند و آن را به صورت یک سیم پیچ مارپیچی کاملاً کنترل شده تشکیل می دهد. برای سازندگانی که تسمه های طناب سیمی، پ...
READ MORE -
یک پردازنده طناب سیم در جنوب شرقی آسیا اخیراً تقریباً 30 درصد از یک دسته آنیل شده را رد کرد زیرا سیم پیچ ها به هم چسبیده بودند و لایه های بیرونی غیر قابل تعمیر خراشیده شده بودند. مشخصات کوره درس...
READ MORE
با Xingtai در ارتباط باشید.
اگر به تجهیزات هیدرولیک سفارشی یا مشاوره فنی نیاز دارید، لطفا در صورت تمایل با تیم فروش و مهندسی Xingtai تماس بگیرید.
لینک های سریع
دسته بندی محصول
تماس با ما
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 شماره 3 جاده Longgang، خیابان بندر Gaogang، شهر Taizhou، چین.
حق چاپ © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. تمامی حقوق محفوظ است. تولید کنندگان ماشین آلات هیدرولیک سفارشی کارخانه سیم کشی عمده فروشی