یک بند چشمی می تواند عالی به نظر برسد و همچنان یک تعهد باشد. یک بند طناب سیمی 16 میلیمتری که با یک قالب منطبق در تناژ کامل فشار داده میشود، با استفاده از فرول آلومینیومی دارای گواهی سختی، به س...
READ MORE
12 میلی متر سیم طناب، بند 4.5 متری تمام شده و خطای 10 میلی متری در برش. این همان ترتیبی است که بسیاری از اسلنجفروشیها در صبح روز دوشنبه با هم ملاقات میکنند: چشم در جایی که نقاشی میگوید فرود نمیآید، فرول باید قطع شود و یک تکه طناب که آمادهشدن آن سه دقیقه طول کشید، به سطل زباله میرود. خود برش کمتر از یک ثانیه طول می کشد و همه چیز بعد از آن به نتیجه بستگی دارد.
در اینجا نسخه کوتاهی از آنچه این مقاله استدلال می کند است. دستگاه برش در ابتدا یک دستگاه اندازه گیری و در مرحله بعد یک دستگاه برش است. خریدارانی که ماشینها را به تنهایی بر اساس شکل تیغه یا تناژ مقایسه میکنند، اغلب هزینه آن انتخاب را بعداً در اسلنجهای ضایعات، دوباره کاری و رد شده پرداخت میکنند، در حالی که خریدارانی که از تحمل طول و شرایط پایانی شروع میکنند به خطی میرسند که برای یک دهه بیصدا کار میکند. دقت طول، نه نیروی برش، مشخصاتی است که هزینه واقعی شما را برای هر قطعه تعیین می کند.
این اصطلاح دو خانواده نسبتاً متفاوت از تجهیزات را در بر می گیرد. یکی سیم پیچ برش به طول خط مورد استفاده در فرآوری فلز است، جایی که یک دیکویلر ورق یا صفحه را از طریق یک تراز کننده تغذیه می کند و یک برش صفحات خالی تولید می کند. دیگری دستگاه برش به طول است که برای طناب سیم، کابل، شلنگ و محصولات بلند مشابه استفاده می شود، جایی که مواد روی یک قرقره یا سیم پیچ می رسد و به اندازه طول های اندازه گیری شده و آماده خارج می شود. هر دو خانواده سه کار مشابه انجام می دهند: غذا دادن به مواد، اندازه گیری آن و برش در نقطه مناسب. آنچه تغییر می کند این است که چگونه مواد رفتار می کنند، و بنابراین شما می توانید به طور واقع بینانه کدام تحمل را داشته باشید.
بخشهای زیر اجزاء، اصل کار، انواع ماشینها، اعداد پشت دقت طول، سؤالات انتخابی که ارزش پرسیدن دارند و روالهای تعمیر و نگهداری را پوشش میدهد که کاتر را صادقانه نگه میدارد. در جایی که موضوع به پردازش طناب سیمی تبدیل میشود، از تجربه تولیدکنندهای در جیانگ سو، چین استفاده میکنیم که از سال 1992 در حال ساخت پرسهای هیدرولیک، واحدهای آنیلینگ و مخروطیکردن و ماشینهای قرقره برای این صنعت بوده و برای خریداران در اروپا، آسیای جنوب شرقی، آفریقا و فراتر از آن ارسال میکند.
غذای کلیدی: یک دستگاه برش به طول فقط به اندازه سیستم اندازه گیری آن خوب است، بنابراین تحمل و تکرارپذیری باید قبل از بحث نیروی برش و نوع تیغه در نقل قول نوشته شود.
کاری که یک ماشین برش طول در یک خط تولید انجام می دهد
ورق فلز و هیدرولیک را جدا کنید و دستگاه برش به طول سه عملکرد ساده را انجام می دهد: مواد را از یک منبع بیرون می کشد، میزان عبور از نقطه مرجع را ردیابی می کند و هنگامی که به طول هدف رسید، یک سر برش را شلیک می کند. عرضه ممکن است یک کلاف فولادی 10 تنی روی یک سنبه، یک قرقره طناب سیم 500 متری روی پایه پرداخت، یا یک بسته میله ای روی میز غلتکی باشد. سر برش ممکن است یک تیغه برشی چرخشی، یک گیوتین، یک دیسک چرخان، یک چاقوی هیدرولیک یا یک واحد حرارتی باشد که انتهای طناب را ذوب و مخروطی می کند.
پیچیدگی در اندازه گیری است، نه در برش. ورق فلزی در یک نوار مستقیم و قابل پیش بینی حرکت می کند، بنابراین یک تراز کننده به همراه مجموعه ای از رول های تغذیه به همراه یک رمزگذار طول قابل اعتمادی را ارائه می دهد. طناب سیمی ساختاری پیچ خورده، الاستیک و کمی قابل تراکم است. در حین باز شدن میچرخد، انرژی پیچشی را ذخیره میکند، تحت کشش کشیده میشود، و با آزاد شدن تنش به عقب برمیگردد. یک چرخ اندازه گیری که به خوبی روی ورق فولادی 1 میلی متری کار می کند، اگر کشش کنترل نشود، می تواند سه یا چهار درصد روی یک طناب 20 میلی متری بیرون بیاید.
یک خط سیم پیچ معمولی و یک ایستگاه برش طناب معمولی بلوک های ساختمانی مشابهی دارند:
- پی آف یا دیکویل: یک سنبه، پایه قرقره یا ماشین سیم پیچی که مواد را بدون واکنش آزاد می کند.
- مرحله کشش یا تراز کردن: رول های خوراک، صاف کننده یا غلتک رقصنده که سستی و مجموعه سیم پیچ را از بین می برد.
- مرحله اندازه گیری: یک چرخ یا رول کوپل شده با رمزگذار، گاهی اوقات با یک توقف مکانیکی به عنوان پشتیبان.
- سر برش: برش، گیوتین، اره، برش هیدرولیک یا واحد فیوزینگ، انتخاب شده برای مواد و پایان مورد نیاز.
- تخلیه و تکیه گاه: میز خالی، سینی گیره، واحد انباشته یا نوار نقاله ای که خم شدن مواد طولانی را متوقف می کند.
- کنترل: یک PLC و HMI که دستور را نگه می دارد، قطعات را می شمارد، انحرافات را ثبت می کند و مرحله بعدی فرآیند را تغذیه می کند.
یک عادت وجود دارد که مغازه های دقیق را از مغازه های شلوغ جدا می کند: آنها هرگز طول برش را با طول تمام شده اشتباه نمی گیرند. یک زنجیر دو پا، 4500 میلی متر بین نقاط باربر، با یک چشم فشرده در هر انتها و یک انگشتانه در داخل هر چشم بگیرید. چشم طناب مصرف میکند، انگشتانه قطر را اضافه میکند، و با فشار دادن فرول، مجموعه به مقدار کم اما قابل تکرار، معمولاً چند میلیمتر در یک طناب 16 میلیمتری، بلند میشود. طول برش نوشته شده در سفارش کار باید شامل آن کمک هزینه ها باشد. مغازههایی که طول کشش را بهعنوان طول برش در نظر میگیرند، تفاوت را بهعنوان نرخ رد کردن از دست میدهند و نرخ رد با افزایش قطر طناب افزایش مییابد.
غذای کلیدی: همیشه مشخص کنید که آیا طول روی نقشه، طول تمام شده است یا طول برش، زیرا هندسه چشم و فشار دادن حلقه چندین میلیمتر را قبل از تکمیل قلاب جذب میکند.
اجزای اصلی و چگونگی برش دستگاه برش به طول
تغذیه و اندازه گیری
سه رویکرد اندازه گیری بر بازار تسلط دارند. ساده ترین آن یک توقف مکانیکی انتهایی است: اپراتور مواد را تا زمانی که صفحه ثابتی را لمس کند تغذیه می کند، سپس برش می دهد. این ارزان، قوی و به طرز شگفت انگیزی در مواد کوتاه و سفت دقیق است، اما کند است و به احساس اپراتور بستگی دارد. دومی یک رول خوراک با یک رمزگذار است. یک رول سخت شده به مواد فشار می آورد، دورها را می شمارد و آنها را به طول تبدیل می کند. دقت به قطر رول، سایش و لغزش بستگی دارد، به همین دلیل است که ماشینهای با کار بالا به جای تعویض ساده رمزگذار، رولهای اندازهگیری خود را آسیاب کرده و مجدداً تأیید میکنند. سومین یک تغذیه سروو با اصلاح حلقه بسته است که در آن کنترلر طول فرمان را با طول اندازهگیری شده مقایسه میکند و قطعه بعدی را بهطور خودکار برش میدهد.
طناب سیم چهارمین متغیر را اضافه می کند: کشش. اگر طناب برای صاف کردن آن به سختی کشیده شود، طول اندازه گیری شده یک طول کشیده است. کشش را رها کنید و قطعه کوتاه است. کشش مداوم، اعمال شده توسط ترمز روی پایه پرداخت یا غلتک رقصنده، بیش از یک رمزگذار با وضوح بالاتر اهمیت دارد.
گزینه های سر برش
سر برش هم طولی را که می توانید نگه دارید و هم وضعیت انتهایی را که به ایستگاه بعدی تحویل می دهید تعیین می کند. جدول زیر روش هایی را که اغلب در کارگاه های فرآوری ورق و طناب مشاهده می شود مقایسه می کند. ارزش ها محدوده های برنامه ریزی نشان دهنده هستند. آنها را با تامین کننده دستگاه خود در برابر مواد و قطر خود تأیید کنید.
| روش برش | مواد | تحمل طول معمولی | شرط پایان | بهترین تناسب |
|---|---|---|---|---|
| تیغه برشی تاب | ورق، نوار، صفحه تا ضخامت متوسط | 0.5 ± تا 2 ± میلی متر | تمیز، فرورفتگی جزئی، حداقل تغییر شکل | سیم پیچ به خطوط طولی با توان عملیاتی بالا برش داده می شود |
| برش گیوتین | بشقاب، نوار سنگین | 1± تا 3± میلی متر | لبه صاف، در قسمت زیرین سوراخ کنید | صفحه ضخیم تر، سرعت کمتر، کار قوی |
| قیچی چرخشی یا پرنده | نوار پیوسته | 0.5± تا 1.5± میلی متر | لبه خوب در سرعت | خطوطی که نمی توانند برای هر برش متوقف شوند |
| اره دیسکی ساینده | سیم طناب، کابل، میله | ± 5 تا 20 ± میلی متر | سوراخ، گرما، آسیب احتمالی رشته | حجم کم، قطرهای مخلوط، کارگاه عمومی |
| طناب برش هیدرولیک | طناب سیم، کابل | 2± تا 5± میلی متر | برش تمیز، انتهای آن باید گرفته یا ذوب شود | مغازه های زنجیر تولیدی |
| واحد برش و مخروطی | طناب سیم | 2± تا 5± میلی متر plus a repeatable tip | نوک مخروطی فشرده که در برابر سایش مقاوم است | اسلینگ ها، پایانه ها، برنامه های کششی |
دو جزئیات در آن جدول اثر هزینه مستقیم دارند. اولاً، فرز فقط لوازم آرایشی نیست. سوراخ کردن انتهای طناب به داخل فرول آسیب می زند و می تواند آستین آب بندی را برش دهد، بنابراین ممکن است به یک مرحله سوراخ کردن یا فیوزینگ نیاز باشد. دوم، گرما مهم است. یک دیسک ساینده رشته ها را به صورت موضعی گرم می کند و روی طناب گالوانیزه یا با کربن بالا که گرما می تواند استحکام موضعی را کاهش دهد یا به لایه روی آسیب برساند. برش هیدرولیک در دمای محیط قیچی می کند، که یکی از دلایل ترجیح آن در جایی است که برش نزدیک به قسمت کار زنجیر است.
کنترل، شمارش و ردیابی
کنترل های مدرن کمتر در مورد برش و بیشتر در مورد اثبات هستند. یک HMI خوب دستور العمل ها را برای هر محصول ذخیره می کند، قطعات خوب و رد شده را می شمارد، زمانی که انحراف در ده برش آخر از یک باند تعیین شده خارج می شود، هشدار می دهد و می تواند گزارشی را برای ممیزی مشتری صادر کند. اگر مشتری شما ردیابی لوازم جانبی بالابر را بخواهد، تولید آن چوب از کنترلکننده ماشین بسیار راحتتر از مسافر کاغذی است.
غذای کلیدی: ابتدا اندازه گیری و کنترل کشش مورد نیاز خود را خریداری کنید، سپس سر برش را انتخاب کنید، زیرا یک برش خوب پشت یک رول تغذیه لغزنده همچنان ضایعات تولید می کند.
انواع اصلی دستگاه های برش به طول و محل قرارگیری هر یک
سیم پیچ به خطوط طولی برای ورق و صفحه برش داده شده است
این تفسیر کلاسیک کلمه کلیدی است. یک خط کویل ترکیبی از یک دیکویلر، یک تراز کننده با چند رول، یک حلقه چاله یا رقصنده، یک سروو خوراک، یک برش و یک استکر است. سرعت خط از چند متر در دقیقه در صفحه ضخیم تا بیش از شصت در گیج نازک متغیر است. دستگاه بر اساس صافی، مربع، دقت طول و کیفیت سطح قضاوت می شود. سرمایه گذاری قابل توجه است و بازپرداخت آن به حجم بستگی دارد: این خطوط به مراکز خدمات، تولیدکنندگان لوازم خانگی و تولیدکنندگان پنل های ساختمانی تعلق دارند تا در کارگاه ها.
دستگاه های سیم بکسل و کابل برش به طول
ایستگاه های برش طناب در مقایسه با یکدیگر فشرده هستند. یک پایه پرداخت قرقره را آزاد می کند، یک ترمز یا رقصنده کشش را نگه می دارد، یک چرخ اندازه گیری طول را دنبال می کند، و یک واحد برش یا برش و مخروطی قطعه را تولید می کند. از آنجایی که طناب انعطافپذیر است، طولهای برش بلند به جای مهار نیاز به حمایت دارند: یک فرورفتگی یا میز از شلاق زدن قطعه جلوگیری میکند و انتهای آن را در دسترس نگه میدارد. این ماشین ها معمولا بر اساس محدوده قطر طناب، محدوده طول، تحمل و چرخه در ساعت مشخص می شوند.
ماشین آلات برش و آماده سازی ترکیبی
سهم فزاینده ای از تولید اسلینگ از یک واحد استفاده می کند که طول آن را برش می دهد و انتهای آن را در یک چرخه شکل می دهد. انتهای آن ممکن است در یک نوک فشرده ذوب شود، برای قرار دادن آسان تر در یک فرول یا سوکت، مخروطی شود، یا برای کاهش استرس قبل از پردازش بیشتر، آنیل شود. ترکیب این دو مرحله، عملیات جابجایی را حذف می کند و مهمتر از آن، احتمال ساییدگی انتهای طناب بین ایستگاه ها را از بین می برد.
تجهیزات چرخش و پرداخت
کم زرق و برق ترین قسمت خط اغلب آن چیزی است که آن را محدود می کند. یک دستگاه چرخاننده برقی که طناب را به طور یکنواخت روی یک درام یا قرقره می پیچد و آن را بدون پیچ و تاب باز می کند، کاتر پایین دست را با کشش ثابت نگه می دارد. قرقره شدن ناهموار باعث ایجاد سنبله های کششی می شود و سنبله های کششی باعث ایجاد قطعات کوتاه می شود.
| کلاس | مواد handled | محدوده طول معمولی | سطح اتوماسیون | جایی که پس می دهد |
|---|---|---|---|---|
| سیم پیچ کامل برش به خط طول | فولاد، آلومینیوم، کویل پوشش داده شده | 300 میلی متر تا 12000 میلی متر | بالا، با چیدمان و بسته بندی | مراکز خدمات با حجم بالا |
| خط کویل فشرده | سیم پیچ سنج نازک، نوار باریک | 200 میلی متر تا 6000 میلی متر | متوسط | کارگاه های ساخت کوچک |
| ایستگاه برش طناب | طناب سیم، کابل, hose | 500 میلی متر تا 100000 میلی متر | متوسط, often manual handling | تولید قلاب و دکل |
| واحد برش و مخروطی | طناب سیم | 500 میلی متر تا 60000 میلی متر | متوسط to high | فروشگاه هایی با سفارشات مکرر اسلینگ |
| واحد چرخش و پرداخت | طناب سیم، کابل | هر، از ایستگاه برش پشتیبانی می کند | کم تا متوسط | هر مغازه ای که از قرقره های بزرگ استفاده می کند |
غذای کلیدی: کلاس ماشین را با مواد و حجم خود به جای بودجه خود مطابقت دهید، زیرا یک ایستگاه برش طناب و یک سیم پیچ برش به طول خط مشکلات واقعاً متفاوتی را حل می کند.
دقت طول در مقابل توان عملیاتی: آنچه که اعداد نشان می دهند
دقت طول عددی است که تعیین می کند یک دستگاه برش به طول در طول عمر کاری خود ارزان یا گران باشد. کاتری که 1± میلیمتر نگه میدارد و کاتری که 20 ± میلیمتر نگه میدارد، میتوانند در قیمتگذاری مشابه به نظر برسند، با این حال، نرخهای ضایعات بسیار متفاوتی را با همان ترتیب تولید میکنند. توان عملیاتی به همان اندازه اهمیت دارد، زیرا یک ماشین کند هزینه کار را به هر قطعه فشار می دهد و زمان تحویل را طولانی می کند. برای اینکه مبادله قابل مشاهده باشد، نمودار زیر توان عملیاتی را در برابر انحراف طول برای پنج دستگاه برش موجود در کارگاههای اسلینگ و کارگاههای فلزی سبک ترسیم میکند. ارقام مقادیر برنامهریزی هستند که از مشخصات ماشینهای معمولی و تمرین معمولی فروشگاه گردآوری شدهاند، عملکرد تضمینی برای هیچ مدل خاصی ندارند، بنابراین از آنها به عنوان نقطه شروع برای آزمایشهای خود استفاده کنید. شکل میله ها را به جای اعداد دقیق مقایسه کنید و سپس بپرسید که فرآیند فعلی شما روی کدام نوار قرار دارد.
نشان دهنده توان و انحراف طول با نصب برش
اندازه گیری نوار و اره ساینده 25 برش در ساعت، /-20 میلی متر
برش مکانیکی توقف و نوسان 120 برش در ساعت، /-8 میلی متر
تغذیه انکودر و طناب برش هیدرولیک 250 برش در ساعت، /-3 میلی متر
تغذیه سروو و برش دوار 400 برش در ساعت، /-1 میلی متر
تغذیه رمزگذار با ایستگاه برش و مخروطی 300 برش در ساعت، /-1.5 میلی متر
ارزشهای برنامهریزی بر اساس مشخصات دستگاه معمولی و عملکرد فروشگاه در برابر مواد، قطر و آزمون پذیرش خود تأیید کنید.
نوار اول نشان می دهد که چرا برش دستی فقط در کارهای مختلط و با حجم کم دوام می آورد. تقریباً در بیست و پنج برش در ساعت با یک متر نواری و یک اره ساینده، هزینه کار برای هر قطعه بالا است و نوار انحراف حدود بیست میلیمتر به این معنی است که هر زنجیر با طول تنگ نیاز به کار مجدد دارد. نوار دوم اولین گام واقعی را نشان می دهد: یک توقف مکانیکی در پشت یک برش چرخشی، اندازه گیری نوار را از حلقه حذف می کند، خروجی را تقریباً چهار برابر می کند و انحراف را به میلی متر تک رقمی کاهش می دهد. بسیاری از کارگاههای کوچک این را نقطهای میدانند که دقت دیگر گلوگاه نیست.
نوار سوم جایی است که مغازههای زنجیر تولیدی تمایل دارند در آن بنشینند. یک چرخ اندازه گیری که با انکودر تغذیه می شود همراه با یک طناب برش هیدرولیک به حدود دویست و پنجاه برش در ساعت می رسد و تقریباً سه میلی متر را نگه می دارد، که برای اکثر تسمه ها و پایانه های عمومی کافی است. نوار چهارم نمایانگر سقف روی یک خط سیم پیچ است: یک تغذیه سروو با یک برش دوار می تواند چهارصد برش را در ساعت انجام دهد و حدود یک میلی متر را نگه دارد، اما این دقت شامل نوار صاف، ثابت، کشش کنترل شده و برشی تمیز است، شرایطی که طناب به ندرت فراهم می کند. نوار پنجم یک سازش عمدی را نشان می دهد. اضافه کردن یک ایستگاه برش و مخروطی مقداری توان هزینه دارد، زیرا هر قطعه نیاز به عملیات دوم در همان چرخه دارد، اما انحراف در حدود یک و نیم میلیمتر باقی میماند و انتهای طناب به پرس آماده برای استفاده میرسد.
با هم بخوانید، میله ها سه نکته کاربردی را بیان می کنند. اول، دقت و سرعت یک معامله مستقیم نیست. جهش از میله یک به میله سه، خروجی را ده برابر می کند، در حالی که تلورانس سفت می شود، زیرا هر دو مزیت از حذف قضاوت دستی به جای برش سخت تر حاصل می شود. دوم، بزرگترین پیشرفت واحد برای بیشتر مغازهها تیغه سریعتر نیست، بلکه یک سیستم اندازهگیری و کشش بهتر است، زیرا این همان چیزی است که رفتار یک نوار را به رفتار میله سه تبدیل میکند. سوم، آخرین نوار نشان می دهد که آماده سازی انتهایی باید به عنوان بخشی از عملیات برش در نظر گرفته شود. مغازهای که به دقت برش میدهد و سپس در حین جابجایی انتهای آن را خرد میکند، به سادگی ضایعات را به پایین دست، معمولاً به گرانترین ایستگاه کارخانه منتقل میکند.
جایی که انحراف واقعاً در برگه هزینه شما قرار می گیرد بستگی به تعداد چشم های زنجیر دارد. یک زنجیر تک پا با یک چشم فشرده چند میلی متر را بدون شکایت جذب می کند. یک مجموعه زنجیر دو پایه یا چهار پا خطا را چند برابر می کند: دو پایه برش به اضافه هشت میلی متر و دو پایه در منهای هشت میلی متر می توانند پیوند اصلی را از مربع خارج کنند و به جای یک قطعه، کل مجموعه را دوباره بسازید. برای مجموعه ها، قاعده مفید این است که تلرانس برش را تقریباً در یک چهارم تلورانس طول نهایی مجاز نگه دارید، به طوری که مراحل فشار دادن، ته نشینی و اندازه گیری پایین دست، فضایی برای حرکت بدون نقض نقشه داشته باشند. این قانون به تنهایی توضیح می دهد که چرا مغازه های مونتاژ برای تغذیه رمزگذار پرداخت می کنند، حتی زمانی که یک توقف مکانیکی از نظر فنی اولین بازرسی مقاله را انجام می دهد.
غذای کلیدی: بهبود سیستم اندازهگیری و کشش معمولاً دقت بیشتر و توان عملیاتی بیشتری را همزمان میخرد، در حالی که یک تیغه بزرگتر به تنهایی هیچ کدام را نمیخرد.
نقاط انتخاب: نحوه تعیین یک دستگاه برش به طول
جنس، قطر و ساخت
با بدترین حالتی که تا به حال می دوید شروع کنید، نه با میانگین. ساختار طناب به اندازه قطر اهمیت دارد: یک طناب هسته فیبر 6x19 رفتار متفاوتی با یک رشته فشرده 6x36 یا یک طناب مقاوم در برابر چرخش دارد، و ماشینی که برای سادهترین آنها اندازه داشته باشد با سختترین آنها مبارزه میکند. در خطوط سیم پیچ، استحکام تسلیم و ضخامت، تناژ برشی را تعیین می کند، و نوار فنری با استحکام بالا به نیروی نگهدارنده بیشتری نسبت به فولاد نرم با همان سنج نیاز دارد.
محدوده طول و تحمل
تلورانس را به صورت یک نوار بنویسید، نه یک شکل، و بیان کنید که آیا برای طول برش اعمال می شود یا طول نهایی. مشخصات مفید چیزی شبیه به این است: طول برش از 800 میلی متر تا 12000 میلی متر، تحمل ± 3 میلی متر در طول های بالای 2000 میلی متر، اولین بازرسی مقاله در هر کد محصول جدید. پذیرفتن یا رد عبارات مبهم مانند "برش دقیق" در هنگام راه اندازی غیرممکن است.
شرایط پایان و آنچه در ادامه اتفاق می افتد
از ایستگاه بعدی بپرسید که چه نیازی دارد. اپراتور پرس که یک فرول آلومینیومی را نصب می کند، انتهای فشرده و بدون ساییدگی می خواهد که بدون گیر کردن به داخل بلغزد. یک عملیات سوکتینگ ممکن است نیاز به انتهای مخروطی داشته باشد. یک عملیات جوشکاری یا جوشکاری ممکن است به صورت مربعی و بدون سوراخ نیاز داشته باشد. مشخص کردن شرایط نهایی در مرحله خرید بسیار ارزان تر از کشف آن در هنگام راه اندازی است.
توان عملیاتی، اتوماسیون و ردپای
با تقسیم قطعات سالانه بر ساعت های موجود، توان عملیاتی مورد نیاز خود را محاسبه کنید، سپس سی درصد فضای سر را اضافه کنید. تصمیم بگیرید که چقدر می خواهید خودکار کنید: تنظیم طول خودکار، شمارش خودکار، انباشته شدن خودکار یا سیم پیچی، و رد خودکار قطعات خارج از تحمل همگی کار را کاهش می دهند اما هزینه و تعهدات نگهداری را اضافه می کنند. ردپا و الزامات فونداسیون را زودتر بررسی کنید، زیرا یک میز طولانی مدت نیاز به فضای کف دارد که یک ایستگاه فشرده به آن نیاز ندارد.
خدمات، قطعات یدکی و مستندات
دستگاه برش به طول یک دارایی با عمر طولانی است که بیش از یک دهه مورد قضاوت قرار گرفته است. لیست قطعات سایش، عمر مورد انتظار تیغه ها یا قالب ها، زمان پایان کار برای تعویض رول اندازه گیری یا شیر هیدرولیک، و اینکه آیا نرم افزار کنترل را می توان پشتیبان گیری کرد و به صورت محلی بازیابی کرد را بپرسید. چک لیست کوتاه برای مرحله پرس و جو:
- قطر یا ضخامت مواد و در بدترین حالت.
- محدوده طول و نوار تحمل را برش دهید.
- شرایط نهایی مورد نیاز و فرآیند پایین دستی.
- قطعات در ساعت و ساعت در هر شیفت.
- سطح مهارت اپراتور و زبان کنترل ترجیحی.
- منبع تغذیه، فضای کف و تجهیزات بالابر موجود است.
- قطعات یدکی، آموزش و شرایط گارانتی به صورت کتبی.
غذای کلیدی: بدترین حالت، باند تلورانس و شرایط پایان مورد نیاز را به صورت کتبی مشخص کنید، زیرا این سه بند تعیین می کنند که آیا ماشین قبول می شود یا خیر.
برش، مخروط کردن و فشار دادن: جریان کاری طناب سیمی
برای تولید اسلینگ و ریگینگ، دستگاه برش به طول یک حلقه در یک زنجیر کوتاه است و زنجیر تنها زمانی کار میکند که هر حلقه برای حلقههای دیگر طراحی شده باشد. یک گردش کار عملی، با استفاده از تجهیزات ساخته شده توسط یک سازنده متخصص ماشین آلات پردازش طناب سیم، به نظر می رسد.
مرحله اول: پرداخت و چرخاندن
قرقره های بزرگ به باز شدن کنترل شده نیاز دارند. یک دستگاه چرخاننده برقی طناب را به طور یکنواخت روی یک درام یا قرقره می پیچد و آن را بدون ایجاد پیچ و تاب می پردازد، که تنش را در چرخ اندازه گیری ثابت نگه می دارد. مغازههایی که چندین اندازه طناب را سرو میکنند، اغلب یک واحد حلقهدار و پولی را به عنوان حائل بین فروشگاه و ایستگاه برش نگه میدارند.
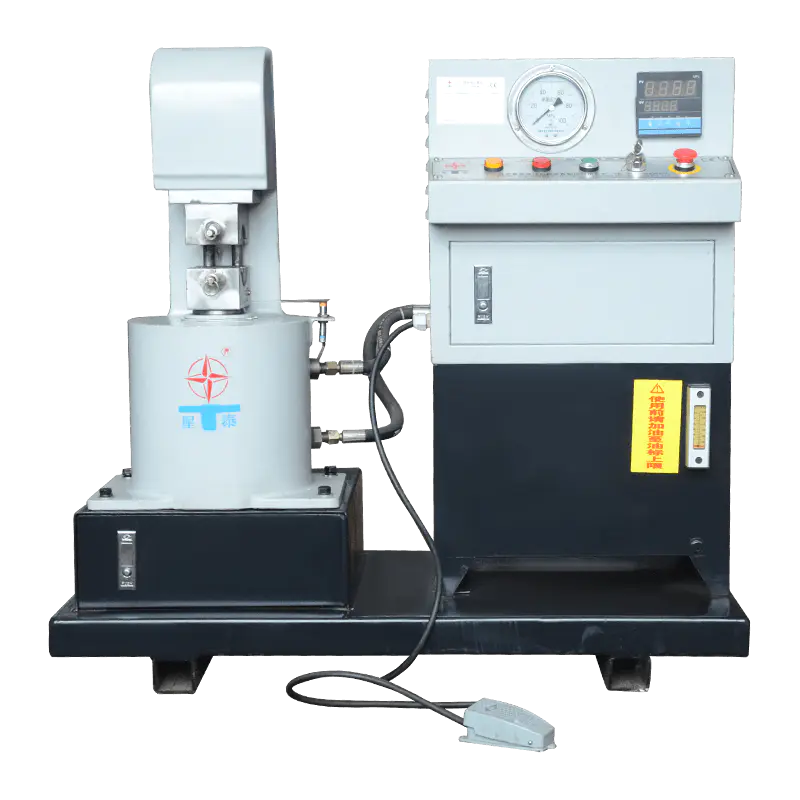
 ماشین های حلقه سیم طناب XT-1600 دستگاه سیم پیچ سیمی وسیله ای است که برای سیم پیچ یا بازکردن طناب استفاده می شود. این امکان عملکرد مکانیکی سیم پیچ یا رها کردن طناب های فولادی را فراهم می کند و کار را بهبود می بخشد ... مشاهده محصول →
مرحله دوم: به طول برش داده و انتهای آن را باریک کنید
ایستگاه برش طناب را اندازه می گیرد، آن را تمیز می کند و انتهای آن را شکل می دهد. برش و باریک شدن در یک دستگاه یک مرحله جابجایی را حذف میکند و نوک فشردهای ایجاد میکند که در برابر ساییدگی مقاومت میکند، که زمانی اهمیت دارد که انتها باید از یک حلقه، یک سوکت یا یک چشم تنگ عبور کند. تنظیمات طول در هر محصول ذخیره میشوند، بنابراین میتوان بدون اندازهگیری مجدد از ابتدا سفارش تکراری را تولید کرد.
 دستگاه برش و باریک کردن طناب سیم RDQ-1012 دستگاه های برش و مخروطی طناب فولادی سری RDQ با سرعت ذوب بالا و کارکرد آسان برای ذوب طناب های فولادی در ابعاد مختلف قابل اجرا می باشد. مشاهده محصول →
مرحله سوم: سخت افزار را جا داده و فشار دهید
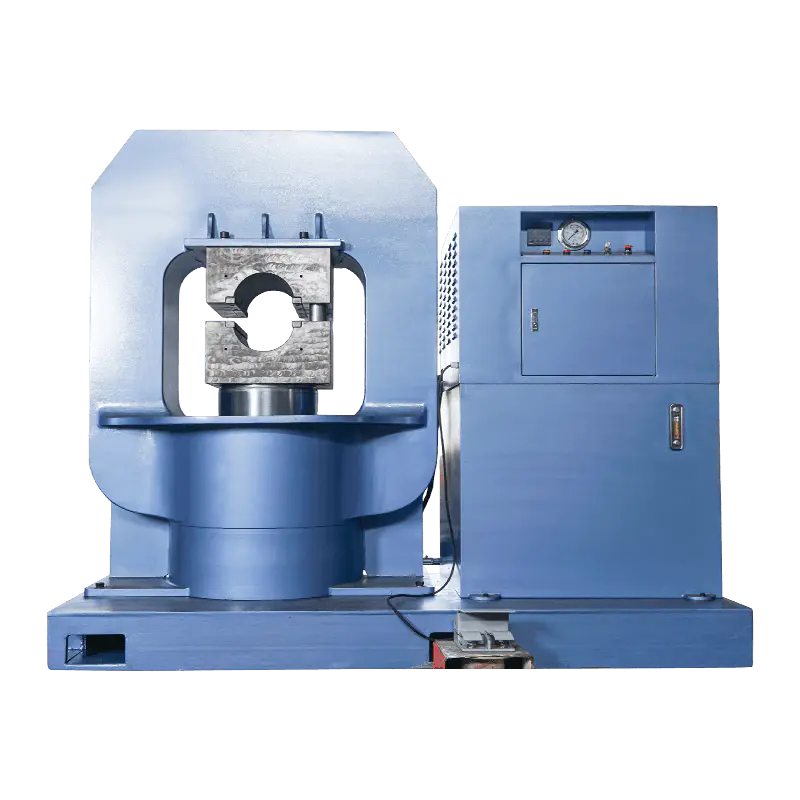
با طول صحیح و آماده شدن انتهای آن، طناب همراه با یک فرول آلومینیومی، یک فرول فولادی، یک انگشتانه یا یک پایانه اسکیت وارد پرس می شود. تناژ پرس باید با اتصالات و قطر طناب مطابقت داشته باشد. فشار بسیار کم باعث می شود که اتصال شل شود، طناب را تغییر شکل می دهد. پرس قاب سبد معمولاً برای کارهای سنگینتر با قلاب انتخاب میشود، در حالی که دستگاه قاب C مناسب ایستگاههای کاری با قطر کمتر و محکمتر است.
 دستگاه پرس GT-300 برای طناب سیمی (قاب سبد) دستگاه پرس سیم طناب GT-300 برای فشار دادن طناب سیم کوچک از 6 میلی متر تا 30 میلی متر است. مشاهده محصول →
مرحله چهارم: بازرسی، علامت گذاری و ثبت نام
قطعه تمام شده با نقشه اندازه گیری می شود، اتصال بررسی می شود، و شماره سریال، طول و تاریخ بر روی یک برچسب یا در گزارش تولید قرار می گیرد. از آنجایی که طول برش در ایستگاه برش ثبت شده است، هر گونه انحراف یافت شده در بازرسی نهایی را می توان به جای یک سوال کلی در مورد مهارت اپراتور، به تنظیمات دستگاه خاص ردیابی کرد.
دو لوازم جانبی شایسته ذکر هستند زیرا جایی هستند که برش با مسیر بارگیری می شود. فرولهای آلومینیومی مانند الگوی DIN 3093 و آستینهای ساعت شنی، مواد مصرفی هستند که اکثر مغازههای زنجیر به طور مداوم خریداری میکنند و انگشتان از چشم در برابر سایش محافظت میکنند. هنگامی که دستگاه برش، دستگاه پرس و این اتصالات همگی از یک منبع می آیند، تلورانس ها از قبل مطابقت دارند، که منبع مشترک اولین مقالات رد شده را حذف می کند.
غذای کلیدی: برش، باریک شدن و پرس را به عنوان یک فرآیند به جای سه خرید در نظر بگیرید، زیرا کیفیت اتصال به طول و شرایط انتهایی تولید شده در بالادست بستگی دارد.
تعمیر و نگهداری و ایمنی برای تجهیزات برش به طول
چک روزانه و هفتگی
بیشتر جابجایی طول قابل پیشگیری است و توقف آن ارزان است. یک روال کوتاه تقریباً همه آن را پوشش می دهد:
- چرخ اندازه گیری را از نظر سایش، زباله های جاسازی شده و فشار تماس صحیح در شروع هر شیفت بررسی کنید.
- اولین قطعه از هر سفارش جدید را با نوار یا کولیس تأیید کنید و خواندن را ضبط کنید.
- هفته ای یک بار تیغه، قالب یا برش را از نظر تراشه، گرد کردن و فاصله صحیح بررسی کنید.
- سطح روغن هیدرولیک، دما و وضعیت فیلتر را هر هفته بررسی کنید. فیلترها را به فاصله زمانی سازنده تعویض کنید.
- تأیید کنید که ترمز بازپرداخت یا رقصنده تنش ثابت را نگه می دارد، نه اینکه فقط قرقره را ثابت نگه دارد.
- توقف اضطراری و همه نگهبانان را قبل از شروع شیفت تست کنید، نه یک بار در ماه.
تیغه، قالب و مراقبت هیدرولیک
لبه های برش به روشی قابل پیش بینی ساییده می شوند: فرز رشد می کند، برش بیشتر طول می کشد، و پهنای طول پهن می شود. قبل از رسیدن اسپرد به باند تحمل، نه پس از شکایت مشتری، تعویض یا تیز کنید. در ماشینهای هیدرولیک، تمیزی روغن بزرگترین عامل در عمر شیر است، بنابراین نقطه پرکننده را تمیز نگه دارید، از درجه روغن مشخص شده استفاده کنید و از کارکردن پمپ در دمای بالا برای مدت طولانی خودداری کنید. قالب های پرس بریک مورد استفاده در پرس طناب باید از نظر ترک در شعاع بررسی شوند، زیرا قالب ترک خورده آن شکل را به هر اتصال بعدی منتقل می کند.
ملزومات ایمنی
تجهیزات برش خورده انرژی را دو برابر در مواد و در هیدرولیک ذخیره می کنند. دست ها را پشت محافظ ها نگه دارید، به جای اپراتور دوم برای کنترل مواد از نگهدارنده استفاده کنید و هرگز برای یک برش کوتاه به مسیر برشی دست نزنید. طناب خطرات خود را اضافه می کند: انتهای بریده شده می تواند شلاق بزند، پیچ خوردگی ذخیره شده می تواند به طور ناگهانی آزاد شود و یک برش ساینده جرقه و گرد و غبار تولید می کند که نیاز به استخراج دارد. لباسهای گشاد و دستکشها در نزدیکی یک رول اندازهگیری چرخان یا یک درام چرخان یک منبع آسیب شناختهشده هستند. قبل از هر گونه تعویض تیغه، برق را قطع کنید و فشار ذخیره شده را آزاد کنید، و ناحیه پشت میز خالی را تمیز نگه دارید تا قطعات طولانی نتوانند به اطرافیان برخورد کنند.
غذای کلیدی: اندازه گیری وضعیت رول، فاصله تیغه ها و تمیزی روغن هیدرولیک بیشترین دقت و قابلیت اطمینان شما را از یک دستگاه برش به طول بدست می آورید.
خرید یک ماشین کوتاه به طول: هزینه، ریسک و چک های تامین کننده
قیمت خرید کوچکترین عدد در کل محاسبه است. هزینه واقعی یک دستگاه برش به طول، قیمت خرید به اضافه ضایعات، دوباره کاری، خرابی، قطعات یدکی و نیروی کار مورد نیاز برای اجرای آن با دقت مورد نیاز مشتریان است. ماشینی که بیست درصد ارزانتر است، اما نیمی از تلورانس را دارد، میتواند در طی یک سال قیمت بیشتری در سفارشهایی با اندازههای بالاتر از چند صد قطعه داشته باشد.
ابتدا تصمیم بگیرید که از چه کسی خرید می کنید و چه معنایی برای پشتیبانی دارد. یک سازنده طراحی، بسته هیدرولیک و قطعات سایش را کنترل میکند و معمولاً میتواند با دادههای تست از طبقه خودش به سؤالات تحمل پاسخ دهد. یک عمدهفروش تجاری ممکن است قیمت اصلی پایینتر و فهرست گستردهتری ارائه دهد، اما پاسخ فنی که دریافت میکنید ممکن است یک قدم از افرادی که دستگاه را میسازند دور باشد. هیچ یک از مسیرها به طور خودکار اشتباه نیست، اما سؤالاتی که میپرسید باید متفاوت باشد. از یک سازنده، گزارش آزمایش مقاله اول را در مورد مواد مشابه شما، میزان تحمل و تکرارپذیری دستگاه در یک جابجایی بخواهید. از یک عمدهفروش بپرسید کدام کارخانه واحد را میسازد، چه کسی سیستم کنترل را تامین میکند و قطعات یدکی در کجا ذخیره میشود.
قبل از امضا، با یک آزمون پذیرش موافقت کنید. تمیزترین نسخه ساده است: مواد خود را به تامین کننده ارسال کنید، سه طول را مشخص کنید، پنجاه قطعه متوالی در هر طول را درخواست کنید، و به گزارش انحراف با میانگین و محدوده نیاز دارید. اگر تامین کننده آزمایش را انجام ندهد، این سکوت یک پاسخ است. در کنار آزمایش، موارد زیر را در قرارداد ثابت کنید: قیمت قطعات سایش برای سه سال اول، تحویل دفترچه راهنمای قطعات کامل و نمودار سیم کشی، ساعات آموزش برای دو اپراتور، شرایط گارانتی شامل قطعات هیدرولیک، و زمان پاسخگویی برای بازدید از سرویس.
در نهایت، ادغام را برنامه ریزی کنید. داده های طول برش زمانی بیشترین ارزش را دارند که به ایستگاه بعدی وارد شوند، خواه پرس، واحد مخروطی یا لیست بسته بندی باشد. مغازههایی که طول برش و طول نهایی را به طور جداگانه برای سه ماه اول ثبت میکنند، معمولاً یک افست سیستماتیک، اغلب دو تا هشت میلیمتری، پیدا میکنند که میتوان آن را یک بار جبران کرد و سپس فراموش کرد. این روش اندازه گیری واحد اغلب قبل از پایان هر دوره ضمانت هزینه خود را پرداخت می کند.
غذای کلیدی: نیاز به یک آزمایش مقاله اول بر روی مطالب خود با یک گزارش انحراف کتبی دارید، زیرا آن سند واحد بیش از هر مشخصات کاتالوگ در مورد یک تامین کننده نشان می دهد.
سوالات متداول در مورد ماشین های برش به طول
دستگاه برش به طول برای چه مواردی استفاده می شود؟
مواد پیوسته را به قطعات اندازه گیری شده تبدیل می کند. روی ورق و صفحه، یک سیم پیچ برش به طول خط باز می شود، سطح می شود و قسمت های خالی برش می شود. بر روی طناب سیم، کابل یا شیلنگ، یک دستگاه برش طولی طول را اندازه میگیرد و انتهای آمادهشدهای را برای فرول، سوکت یا ترمینال تولید میکند.
یک دستگاه برش به طول چه تحمل طولی می تواند داشته باشد؟
تقریباً، یک راهاندازی دستی با اره ساینده بیست میلیمتر مثبت یا منفی، یک استاپ مکانیکی با برش حدود هشت میلیمتر، یک تغذیه رمزگذار با یک برش هیدرولیک حدود سه میلیمتر، و یک تغذیه سرو با یک برش دوار میتواند حدود یک میلیمتر روی نوار ثابت نگه دارد. طناب معمولاً در انتهای شلتر آن محدوده قرار می گیرد زیرا کشش و پیچش بر اندازه گیری تأثیر می گذارد.
آیا یک دستگاه می تواند هم ورق فلزی و هم سیم طناب را برش دهد؟
خوب نیست. خطوط ورق متکی به نوار مسطح است که از میان رولها و برش میگذرد، در حالی که ایستگاههای طناب به کنترل کشش، سطح اندازهگیری گرد و برشی که رشتهها را میگیرد به جای صاف کردن نوار، نیاز دارند. خرید یک واحد مصالحه معمولاً به معنای حفظ تلرانس ضعیف در هر دو ماده است.
چرا طول برش من از قطعه ای به قطعه دیگر متفاوت است؟
علل معمول اندازه گیری لغزش یا سایش رول، تنش ناسازگار بین پرداخت و کاتر، مواد ذخیره شده روی قرقره با پیچ خوردگی، و سایش تیغه است که به طناب اجازه می دهد قبل از اتمام برش حرکت کند. ابتدا وضعیت کشش و رول را بررسی کنید، زیرا این دو بیشترین تغییرات را دارند.
آیا برای مخروطی کردن انتهای طناب به دستگاه جداگانه نیاز دارم؟
نه لزوما. واحدهای برش و مخروطی ترکیبی هر دو عملیات را در یک چرخه انجام می دهند که باعث صرفه جویی در حمل و نقل و جلوگیری از فرسودگی انتهای بین ایستگاه ها می شود. اگر قبلاً یک کاتر دارید، میتوانید به عنوان مرحله دوم یک واحد آنیلینگ یا ذوب و مخروطی کردن مستقل اضافه کنید.
هر چند وقت یکبار باید تیغه یا قالب تعویض شود؟
هنگامی که فرز به طور قابل توجهی رشد می کند، زمانی که زمان برش افزایش می یابد، یا زمانی که طول پخش شده روی یک سری از قطعات تقریباً به نصف نوار تحمل می رسد، آن را جایگزین یا تیز کنید. برای تولید با وظیفه بالا، این معمولاً به معنای بازرسی برنامه ریزی شده هر هفته به جای انتظار برای شکست است.
آیا کاتر هیدرولیک بهتر از اره ساینده برای سیم طناب است؟
برای کارهای قلاب تولیدی، معمولاً بله. یک کاتر هیدرولیک در دمای محیط قیچی می کند و انتهای تمیزتری را بدون آسیب حرارتی موضعی به طناب گالوانیزه یا با کربن بالا می گذارد. یک اره ساینده برای قطرهای مخلوط، قطعات یکباره و موادی که می توان بعد از آن سوراخ را جدا کرد مفید است.
قبل از پذیرش تحویل چه چیزی را باید بررسی کنم؟
اولین آزمایش مقاله را بر روی مواد خود انجام دهید، پنجاه قطعه متوالی را در هر طول مشخص اندازه گیری کنید، گزارش انحراف را تأیید کنید، بررسی کنید که محافظ ها و توقف های اضطراری کار می کنند، تأیید کنید که قطعات یدکی و دفترچه راهنما رسیده اند، و حداقل دو اپراتور را قبل از خروج تامین کننده از سایت آموزش دهید.
آیا می توان دستگاه برش را با پرس ادغام کرد؟
بله، و اغلب ارزش انجام آن را دارد. تغذیه طول های برش به طور مستقیم به یک ایستگاه پرس، حمل و نقل مضاعف را کاهش می دهد و وضعیت انتهایی را کنترل می کند. نیاز اصلی یک بافر است به طوری که توقف کوتاه در هر یک از ماشین ها باعث توقف دیگری نمی شود.
غذای کلیدی: بیشتر مشکلات طول برش به کنترل کشش و شرایط اندازه گیری رول برمی گردد، نه به خود تیغه.
کاوش بیشتر
اگر در حال برنامهریزی یک ایستگاه برش هستید یا دستگاهی را جایگزین میکنید که دیگر تلورانس ندارد، به کار کردن به عقب نسبت به مجموعه تمام شده کمک میکند. طول تمام شده را مشخص کنید، مقدار اضافی چشم و فشار را کم کنید، تلورانس برش را تقریباً یک چهارم تحمل کشش تنظیم کنید و تنها پس از آن دستگاه را انتخاب کنید. این توالی تصمیم را در زمینه قابل اندازه گیری نگه می دارد و آزمون پذیرش را ساده می کند.
غذای کلیدی: از مونتاژ تمام شده شروع کنید، به طول برش برگردید و اجازه دهید این عدد مشخصات دستگاه را تعیین کند.
محصولات ما
محصولات توصیه شده
اخبار
-
-
12 میلی متر سیم طناب، بند 4.5 متری تمام شده و خطای 10 میلی متری در برش. این همان ترتیبی است که بسیاری از اسلنجفروشیها در صبح روز دوشنبه با هم ملاقات میکنند: چشم در جایی که نقاشی میگوید فرود ...
READ MORE -
کارگاهی را تصور کنید که به تازگی قراردادی برای تولید 120 طناب سیمی یکسان با طول هر کدام 3.75 متر با یک آستین آلومینیومی در یک انتها برنده شده است. اپراتور یک چرخ قطع می کند و اولین طناب را با دس...
READ MORE -
سر کویلینگ مجموعه دوار است که طناب سیم، انتهای سیم آنیل شده یا میله سیم را دریافت می کند و آن را به صورت یک سیم پیچ مارپیچی کاملاً کنترل شده تشکیل می دهد. برای سازندگانی که تسمه های طناب سیمی، پ...
READ MORE -
یک پردازنده طناب سیم در جنوب شرقی آسیا اخیراً تقریباً 30 درصد از یک دسته آنیل شده را رد کرد زیرا سیم پیچ ها به هم چسبیده بودند و لایه های بیرونی غیر قابل تعمیر خراشیده شده بودند. مشخصات کوره درس...
READ MORE
با Xingtai در ارتباط باشید.
اگر به تجهیزات هیدرولیک سفارشی یا مشاوره فنی نیاز دارید، لطفا در صورت تمایل با تیم فروش و مهندسی Xingtai تماس بگیرید.
لینک های سریع
دسته بندی محصول
تماس با ما
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 شماره 3 جاده Longgang، خیابان بندر Gaogang، شهر Taizhou، چین.
حق چاپ © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. تمامی حقوق محفوظ است. تولید کنندگان ماشین آلات هیدرولیک سفارشی کارخانه سیم کشی عمده فروشی