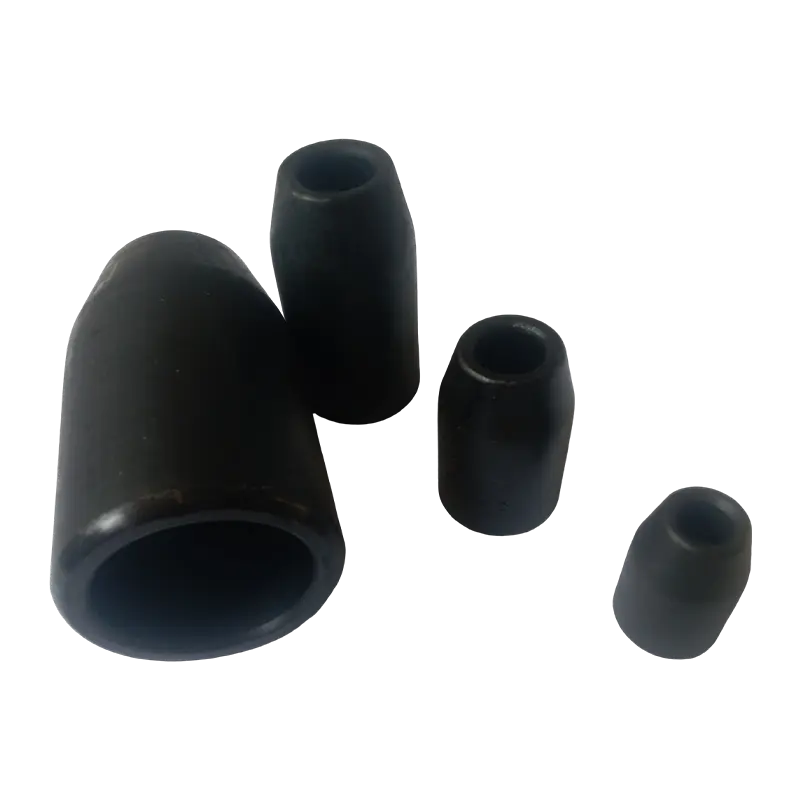
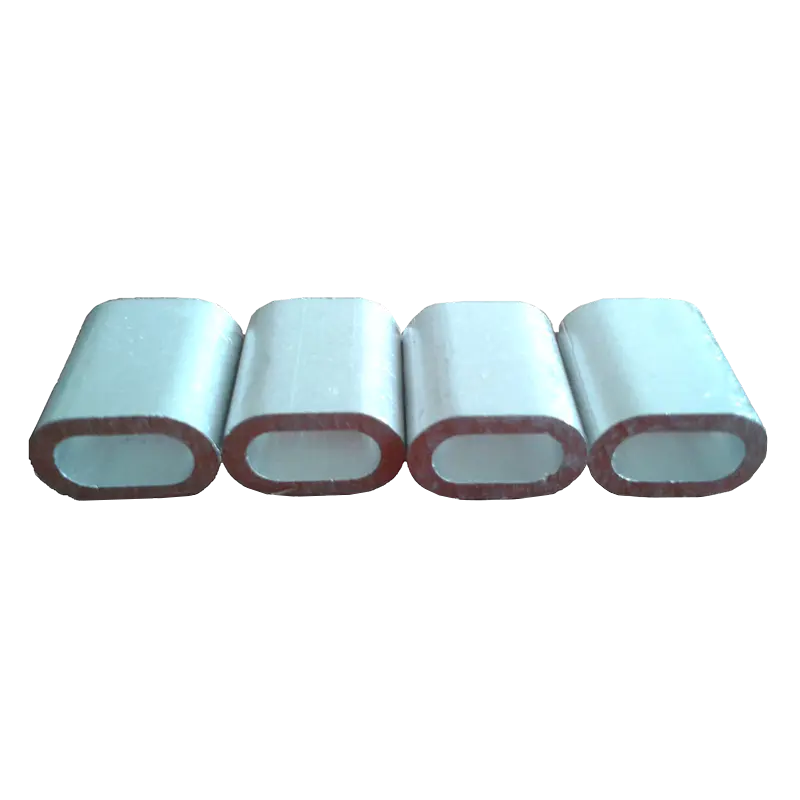
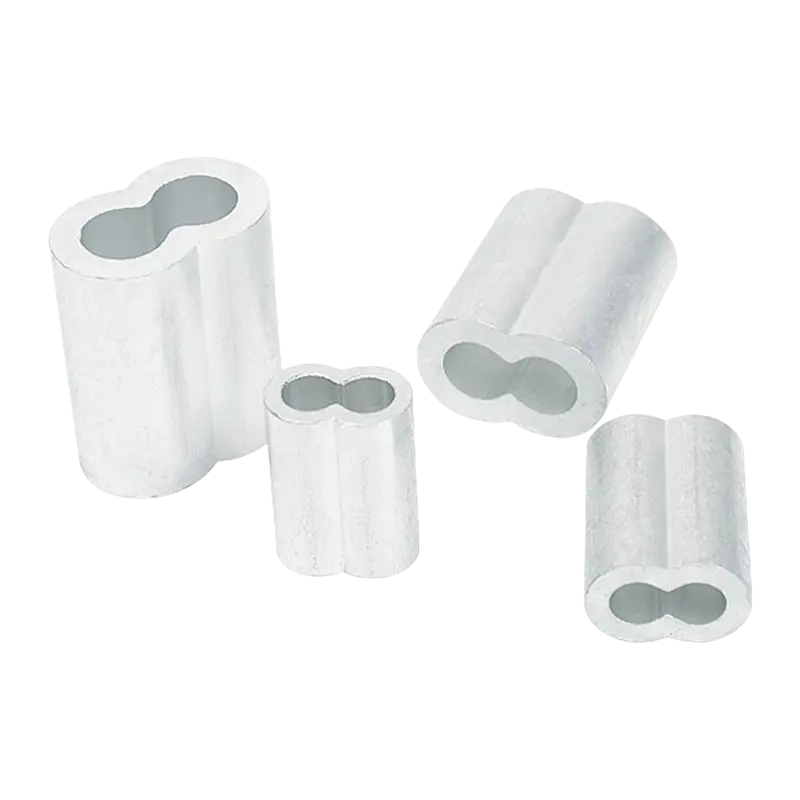
یک بند چشمی می تواند عالی به نظر برسد و همچنان یک تعهد باشد. یک بند طناب سیمی 16 میلیمتری که با یک قالب منطبق در تناژ کامل فشار داده میشود، با استفاده از فرول آلومینیومی دارای گواهی سختی، به س...
READ MORE
A دستگاه نورد طناب سیم سیم طناب را از یک سیم پیچ اصلی بزرگ تحت کشش کنترل شده باز می کند، طول را به طور خودکار هنگام عبور از دستگاه اندازه گیری می کند و آن را روی یک قرقره، قرقره یا سیم پیچ کوچکتر آماده برای فروش یا پردازش بیشتر می پیچد. این اجازه می دهد تا a سازنده دستگاه نورد طناب سیم یا توزیع کننده یک سیم پیچ تولیدی بزرگ را به تعداد زیادی رول با اندازه خرده فروشی که با دقت اندازه گیری شده اند، بدون شمارش دستی طول طناب با دست تقسیم می کند، که در طول های طولانی کند و مستعد خطا است. بخشهای زیر انواع ماشینهای متداول، نحوه کارکرد فرآیند اندازهگیری و پیچیدن خودکار، نحوه انتخاب پیکربندی مناسب برای وزن سیم پیچ معین و محدوده طناب، و نحوه کارکرد دقیق تجهیزات در طول زمان را پوشش میدهند.
انواع متداول و ویژگی های کلیدی دستگاه نورد طناب سیمی
ماشینهای نورد طناب سیم معمولاً بر اساس میزان مشارکت دستی اپراتور در طول چرخه سیم پیچی و اندازهگیری سازماندهی میشوند. ماشینهای نیمه اتوماتیک همچنان به اپراتور نیاز دارند تا چرخه را شروع و متوقف کند و طول هدف را تایید کند، در حالی که ماشینهای تمام اتوماتیک را میتوان روی یک طول هدف تنظیم کرد و پس از رسیدن به آن طول، اپراتور را متوقف کرده یا هشدار میدهد و احتمال بیش از حد در دورههای تولید طولانی را کاهش میدهد. هر دو پیکربندی بر یک ایده اساسی تکیه دارند، یعنی عبور طناب از یک چرخ اندازه گیری یا حسگر در حین حرکت از سیم پیچ اصلی به قرقره برداشت.
طرح بندی قاب دومین متغیر اصلی است. ماشینهای حلقه به قرقره افقی، سیمپیچ اصلی و قرقره جمعآوری را در کنار هم روی محورهای موازی قرار میدهند، که برای چیدمانهای کف تولیدی مستقیم و طولانی مناسب است. در عوض، ماشینهای میز گردان عمودی، سیمپیچ اصلی را صاف نصب میکنند و آن را در زیر مسیر طناب میچرخانند، که میتواند طول کف را در کارگاههای باریکتر کاهش دهد. هر دو چیدمان در میان مشترک هستند دستگاه نورد طناب سیم مدلها، و انتخاب معمولاً به فضای کف موجود و نحوه بستهبندی رولهای آماده برای حمل و نقل بستگی دارد.
- ماشین های نورد نیمه اتوماتیک: اپراتور شروع و توقف چرخه را تأیید می کند، مناسب برای عملیات با حجم کمتر
- دستگاه های نورد تمام اتوماتیک: طول هدف از پیش تعیین شده با توقف یا هشدار خودکار، مناسب برای بسته بندی مجدد با حجم بالا
- چیدمان قرقره به حلقه افقی: چیدمان محور موازی مناسب برای فضای کف بلندتر
- چیدمان میز گردان عمودی: ردپای فشرده مناسب برای فضای کارگاهی باریکتر
کنترل تنش قابل تنظیم ویژگی ارزش بررسی دقیق بدون توجه به طرح است، زیرا طنابی که خیلی شل باز می شود می تواند گره بخورد یا پیچ خورده باشد، در حالی که طنابی که خیلی سفت نگه داشته می شود می تواند در طول پیچیدن به عقب فشار بیاورد. یک خوش ساخت دستگاه نورد طناب سیم اجازه می دهد تا تنظیمات ترمز یا تنش برای قطرها و ساختارهای مختلف طناب تنظیم شود، بنابراین همان دستگاه می تواند یک روز طناب سبک تر و روز بعد طناب سنگین تر را بدون تولید سیم پیچ های شل و ناهموار کنترل کند.
انتخاب بین کنترل نیمه اتوماتیک و تمام اتوماتیک، و بین طرح افقی و عمودی، معمولاً بیش از هر رقم مشخصی روی یک دستگاه، تأثیر بیشتری بر توان روزانه دارد. دستگاه نورد طناب سیم برگه داده
اصل کار و ساختار یک ماشین نورد طناب سیمی
این فرآیند با سیم پیچ اصلی نصب شده بر روی پایه پرداخت شروع می شود، که به طناب اجازه می دهد تا به آرامی باز شود، همانطور که به سمت سمت برداشت کشیده می شود. یک سیستم کششی یا ترمز روی پایه بازپرداخت، طناب را هنگام جدا شدن از سیم پیچ تحت کشش ثابت و کنترل شده نگه میدارد، که از شل شدن بیش از حد آن جلوگیری میکند که در غیر این صورت میتواند باعث گره خوردن در یک خط با حرکت سریع شود. همانطور که طناب از ماشین عبور می کند، از روی یک چرخ اندازه گیری یا غلتک مجهز به سنسور چرخش می گذرد، و چون دور چرخ مشخص است، هر چرخش کامل مربوط به طول ثابتی از طناب است و به ماشین اجازه می دهد طول کل عبور کرده را با دقت معقول محاسبه کند.
سیستم رانندگی و برداشت
یک موتور محرک، قرقره یا قرقره جمعآوری را با سرعت کنترلشده میچرخاند و طناب را در حین عبور از مرحله اندازهگیری به طور یکنواخت روی آن میپیچد. حتی سیم پیچی هم برای ظاهر و هم از نظر عملکرد اهمیت دارد، زیرا طناب به صورت شل یا ناموزون روی قرقره خرده فروشی می تواند در حین حمل جابجا شده و قبل از اینکه مشتری آن را باز کند، در هم پیچیده شود. بعضی ها دستگاه نورد طناب سیم مدلها شامل یک مکانیسم همسطح باد است که طناب را به طور خودکار در عرض قرقره به جلو و عقب هدایت میکند، که رول کاملتری را نسبت به یک نقطه تغذیه ثابت ایجاد میکند.
سیستم اندازه گیری و کنترل
چرخ اندازهگیری تعداد چرخش خود را به یک شمارنده دیجیتال یا پانل کنترل میدهد، جایی که اپراتور میتواند طول هدف را برای اجرای فعلی تعیین کند. در مدل های تمام اتوماتیک، هنگامی که به طول مورد نظر رسید، ماشین کند می شود و به طور خودکار درایو برداشت را متوقف می کند، و برخی از مدل ها این را با یک دستگاه برش یکپارچه جفت می کنند تا طناب بدون یک مرحله دستی جداگانه به طول بریده شود. این ترکیبی از اندازهگیری خودکار و توقف خودکار مزیت اصلی یک دستگاه نورد برقی نسبت به شمارش دستی طول طناب با یک متر نوار یا علامت ثابت روی زمین است.
| جزء | تابع |
|---|---|
| پایه پرداخت با ترمز | سیم پیچ اصلی را نگه می دارد و کشش باز شدن را کنترل می کند |
| چرخ اندازه گیری و سنسور | طول طناب را هنگام عبور از دستگاه دنبال می کند |
| موتور درایو برداشت | بادها به طور یکنواخت بر روی قرقره یا قرقره هدف می چرخند |
| طول شمارنده دیجیتال | طول طناب هدف را در هر چرخه نمایش و کنترل می کند |
| دستگاه برش اختیاری | پس از رسیدن به طول هدف، طناب را به طور خودکار قطع می کند |
اندازهگیری طول خودکار همراه با کشش باز کردن کنترلشده، چیزی است که به a دستگاه نورد طناب سیم برای تبدیل یک سیم پیچ بزرگ به تعداد زیادی رول با اندازه گیری دقیق با حداقل شمارش دستی.
زمان چرخه بر اساس قطر طناب
یک چرخه غلتشی کامل یک عمل پیوسته منفرد نیست، بلکه دنباله ای از مراحل است، و درک چگونگی صرف زمان در آن دنباله کمک می کند تا توضیح دهیم که چرا طناب با قطر بزرگتر به طور قابل توجهی برای پردازش در یک طناب طول می کشد. دستگاه نورد طناب سیم نسبت به طناب کوچکتر هر چرخه به طور کلی شامل یک مرحله باز کردن و اندازهگیری، یک مرحله پیچشدن بر روی قرقره جمعآوری، و یک مرحله پردازش نهایی است که برش، برچسب زدن یا برداشتن رول تمام شده را پوشش میدهد. با افزایش قطر طناب، هر سه مرحله بیشتر طول میکشد، تا حدی به این دلیل که طناب سنگینتر باید آهستهتر حرکت کند تا کشش کنترل شود و تا حدودی به این دلیل که رولهای تمام شده بزرگتر صرفاً زمان بیشتری میبرند تا به طور یکنواخت روی قرقره جمعآوری شوند. نمودار میلهای انباشته شده زیر زمان کل چرخه را به این سه مرحله در یک محدوده قطر معمولی تقسیم میکند، و به جای یک معیار ثابت برای هر مدل ماشین خاص، یک حس کلی از زمان صرف شده را ارائه میدهد. خواندن هر نوار از پایین به بالا نشان می دهد که چگونه تعادل بین مراحل با افزایش قطر تغییر می کند.
میلههای انباشته از چپ به راست بلندتر میشوند و تأیید میکنند که زمان کل چرخه به طور پیوسته با قطر افزایش مییابد، اما جزئیات مفیدتر این است که چگونه نسبت بین مراحل در هر میله تغییر میکند. در کوچکترین قطر نشان داده شده، مرحله باز کردن و اندازه گیری سهم نسبتاً زیادی از کل چرخه را به خود اختصاص می دهد، زیرا دستگاه می تواند طناب نازک را به سرعت حرکت دهد و مرحله پیچیدن به عقب زمان اضافی نسبتا کمی اضافه می کند. در بزرگترین قطر، مرحله پیچیدن به طور متناسب بزرگتر می شود و منعکس کننده زمان اضافی مورد نیاز برای ساختن یک رول یکنواخت و خوش فرم از طناب سنگین تر بدون تجاوز از محدودیت های کشش ایمن است. مرحله نهایی جابجایی، پوشش برش و برچسب گذاری، نسبتاً کوتاه و پایدار می ماند، زیرا این مرحله بیشتر به طراحی ماشین بستگی دارد تا به قطر خود طناب. این تفکیک برای کارگاههایی که سعی در تخمین خروجی روزانه دارند مفید است، زیرا دانستن اینکه کدام مرحله بر چرخه در یک قطر معین غالب است، به شناسایی جایی که بهبود فرآیند، مانند موتور جمعآوری سریعتر یا روتین برچسبگذاری سریعتر، در واقع زمان کل چرخه را کوتاه میکند، کمک میکند. همچنین توضیح میدهد که چرا دو ماشین با سرعتهای نامی مشابه میتوانند توان عملیاتی متفاوتی را در دنیای واقعی نشان دهند، در صورتی که یکی از آنها یک مرحله بهطور قابلتوجهی سریعتر یا کندتر در طناب سنگینتری دارد. کارگاههایی که ترکیب وسیعی از قطرها را در یک روز پردازش میکنند، معمولاً برای دورههایی که نیاز به تعویض کمتری است، قطرهای بزرگتر را برنامهریزی میکنند، زیرا مرحلهی عقبپیچ طولانیتر روی طناب سنگین باعث میشود توقف مکرر و شروع کار کمتر از اجرای قطرهای مشابه با هم باشد.
برنامه های کاربردی و راهنمای انتخاب برای تولید کنندگان ماشین های نورد طناب سیم
A دستگاه نورد طناب سیم معمولاً در نقطه ای یافت می شود که یک کویل تولیدی بزرگ باید تعداد زیادی واحد کوچکتر، قابل فروش یا قابل استفاده شود. تولید کنندگان طناب سیمی از آن در انتهای خط تولید برای تقسیم طناب تازه تولید شده به طول های استاندارد خرده فروشی روی قرقره های مارک دار استفاده می کنند. توزیعکنندگان و عمدهفروشها از آن برای بستهبندی مجدد طناب فلهای خریداریشده بر روی کلافهای اصلی بزرگ به رولهای کوچکتر متناسب با سفارشهای مشتری استفاده میکنند، بدون اینکه نیازی به خرید طناب از پیش بریده شده در هر طول ممکن باشد. مغازههای دکلسازی و ساختوساز از آن در داخل استفاده میکنند تا مجموعهای سازمانیافته و اندازهگیری شده از طناب را برای تسمهها، مجموعههای کابل و سایر کارهای سفارشی در دسترس داشته باشند.
| کاربر نهایی | اولویت معمولی | پیکربندی توصیه شده |
|---|---|---|
| تولید کنندگان طناب سیمی | توان روزانه بالا | تمام اتوماتیک، حلقه به حلقه افقی |
| توزیع کنندگان و عمده فروشان | اندازه های سفارش انعطاف پذیر | تمام اتوماتیک با طول هدف قابل تنظیم |
| مغازه های دکل زنی و ساخت و ساز | کنترل دقیق سهام داخلی | طرح بندی عمودی نیمه اتوماتیک و فشرده |
وزن و قطر سیم پیچ اصلی دو عدد مشخصاتی هستند که مستقیماً تعیین می کنند که آیا یک داده شده یا خیر دستگاه نورد طناب سیم می تواند تامین طناب ورودی کارگاه را انجام دهد. ماشینی که برای یک کویل اصلی سبک تر رتبه بندی شده است، هم از نظر ظرفیت بار پایه و هم از نظر گشتاور موتور موجود در سمت برداشت، با جرم انبوه یک سیم پیچ تولیدی بزرگ مبارزه می کند. فضای کف و اندازه قرقره یا قرقره برای رول های تمام شده نیز مهم است، به ویژه برای توزیع کنندگانی که به رول های تمام شده برای مطابقت با بسته بندی مورد انتظار مشتریان خود نیاز دارند. کارگاه هایی که قصد دارند حجم تولید را در طول زمان افزایش دهند، اغلب دستگاهی با ظرفیت کمی بیشتر از نیاز فعلی خود انتخاب می کنند، زیرا ارتقاء دستگاه نورد بعداً معمولاً به معنای جایگزینی کامل به جای تعویض ساده قطعات است.
تطبیق وزن سیم پیچ اصلی، محدوده قطر طناب و توان روزانه مورد انتظار مستقیم ترین راه برای انتخاب درست است دستگاه نورد طناب سیم پیکربندی برای یک عملیات معین
وزن کویل اصلی در مقایسه با قدرت موتور توصیه شده
خریداران گاهی اوقات تصور می کنند که قدرت موتور در a دستگاه نورد طناب سیم عمدتاً به سرعت چرخش به عقب مربوط می شود، اما در عمل بیشتر به وزن سیم پیچ اصلی بستگی دارد که پایه پرداخت و درایو برداشت برای حرکت ایمن نیاز دارند. یک کلاف اصلی سنگینتر برای راهاندازی و کنترل در حین باز کردن به گشتاور بیشتری نیاز دارد و یک رول تمامشده سنگینتر در سمت جمعآوری به قدرت موتور پایدار بیشتری نیاز دارد تا با افزایش جرم رول، سیم پیچی را به طور یکنواخت حفظ کند. نمودار پراکندگی زیر این رابطه کلی بین وزن سیم پیچ اصلی و توان موتور توصیه شده را در یک محدوده نمونه از پیکربندیهای رایج نشان میدهد، که به منظور نشان دادن روند کلی به جای تعیین رتبه دقیق قدرت برای هر ماشین یا نوع طناب خاصی است. با خواندن نمودار از چپ به راست، نقاط با هم روند رو به بالا را نشان می دهند، که نشان می دهد سیم پیچ های سنگین تر به طور مداوم با موتورهای دارای رتبه بالاتر در محدوده نمونه نشان داده شده جفت می شوند.
خط مرجع پراکنده که از میان نقاط پراکنده عبور می کند، روند صعودی کلی را بدون ادعای رابطه ریاضی دقیق نشان می دهد، زیرا اندازه موتور در دنیای واقعی به سرعت چرخه هدف، چرخه کار و طراحی مکانیکی خاص درایو برداشت بستگی دارد. چیزی که نمودار به وضوح نشان می دهد این است که وقتی وزن سیم پیچ اصلی به قسمت سنگین تر محدوده منتقل می شود، تلقی توان موتور به عنوان یک فکر ساده یک اشتباه است، زیرا یک موتور کم اندازه روی یک سیم پیچ سنگین یا تحت بار متوقف می شود یا به دلیل اضافه بار ثابت زودرس فرسوده می شود. کارگاههایی که طناب را در کلافهای اصلی به تدریج بزرگتر تامین میکنند، چه برای کاهش هزینههای حمل و نقل در هر واحد یا برای حمایت از حجم تولید بالاتر، باید رتبه موتور ماشین نورد خود را به جای اینکه فرض کنند تجهیزات موجودشان به طور خودکار مقیاس میشوند، دوباره بررسی کنند. این امر مخصوصاً برای تولیدکنندگان طناب سیمی که طناب های ساختاری یا معدنی سنگین تری تولید می کنند، که در آن کویل های اصلی می توانند به طور قابل ملاحظه ای سنگین تر از سیم پیچ هایی باشند که معمولاً توسط توزیع کنندگان کوچکتر که طناب های سبک تر را دوباره بسته بندی می کنند، کار می کنند. الف دستگاه نورد طناب سیم supplier که می تواند در طول مرحله مشخصات از محدوده وزن سیم پیچ مورد انتظار عبور کند، به جای اینکه فقط یک اندازه موتور استاندارد را ذکر کند، به خریداران کمک می کند تا از عدم تعیین تجهیزاتی که بعداً با افزایش وزن سیم پیچ تبدیل به یک گلوگاه می شود، اجتناب کنند. تطبیق صحیح توان موتور با وزن سیمپیچ نیز یک بعد ایمنی دارد، زیرا یک موتور درگیر تحت بار اضافی، خطر باز شدن ناهموار و ضعیف کنترل شده را افزایش میدهد که میتواند منجر به گره خوردن یا آسیب طناب در طول چرخه شود.
مقایسه دقیق: پایه قرقره دستی در مقابل دستگاه نورد طناب سیم برقی
کارگاههایی که هنوز روی تجهیزات اختصاصی سرمایهگذاری نکردهاند، اغلب با استفاده از یک پایه قرقره دستی ساده و یک متر نوار یا علائم کف ثابت شروع به اندازهگیری و پیچیدن طناب میکنند. این رویکرد در حجم کم کار میکند، اما به محض افزایش حجم سفارش، هم از نظر زمان کار و هم از نظر دقت اندازهگیری، مقیاس ضعیفی دارد. جدول زیر پایه های قرقره دستی را در برابر ماشین های نورد نیمه اتوماتیک و تمام اتوماتیک برقی در بین عواملی که بیشترین اهمیت را برای عملیات روزانه دارند، مقایسه می کند.
| عامل | پایه قرقره دستی | دستگاه نورد برقی |
|---|---|---|
| دقت اندازه گیری | بستگی به مراقبت اپراتور دارد | اندازه گیری دیجیتال ثابت |
| نیروی کار مورد نیاز در هر چرخه | تلاش دستی مداوم | اکثراً پس از راهاندازی خودکار میشوند |
| محدوده قطر طناب مناسب | فقط طناب سبک | طناب سبک تا سنگین بسته به مدل |
| کیفیت روکش کویل | ناهموار بدون سیم پیچی تراز | کویل های یکنواخت هم سطح |
دقت اندازهگیری عاملی است که مستقیماً با رضایت مشتری مرتبط است، زیرا یک رول طناب کوتاهتر از برچسبگذاری شده باعث ایجاد اختلاف و دوباره کاری میشود، در حالی که رولهایی که به طور مداوم بیش از حد طول دارند، مواد را در بسیاری از سفارشها هدر میدهند. برق دار دستگاه نورد طناب سیم با شمارش طول دیجیتال، بسیاری از تغییرات انسانی را از این مرحله حذف میکند، که با افزایش حجم سفارش و ترکیب هزینه خطاهای کوچک در هر واحد در بسیاری از رولها، ارزش فزایندهای پیدا میکند. راندمان کار از یک الگوی مشابه پیروی می کند: پایه های قرقره دستی به توجه مداوم اپراتور در طول هر چرخه نیاز دارند، در حالی که یک ماشین برقی عمدتاً در هنگام راه اندازی و در پایان چرخه نیاز به توجه دارد و زمان کارکنان را برای کارهای دیگر در طول اجرا آزاد می کند.
برق دار دستگاه نورد طناب سیم به طور کلی دقت اندازهگیری بهتر، تقاضای نیروی کار کمتر و سیمپیچهای تمام شدهتر را نسبت به پایه قرقره دستی ارائه میدهد، به ویژه هنگامی که حجم سفارش افزایش مییابد.
راهنمای تعمیر و نگهداری برای ماشین نورد طناب سیم
نگه داشتن a دستگاه نورد طناب سیم اندازه گیری دقیق در طول زمان بیشتر به محافظت از چرخ اندازه گیری و تأیید تنظیم تنش یا سیستم ترمز بستگی دارد. از آنجایی که چرخ اندازهگیری برای شمارش دقیق چرخشها به تماس مداوم با طناب متکی است، هرگونه سایش، لغزش یا تجمع زباله روی سطح آن میتواند به تدریج باعث رانش اندازهگیری شود که تا زمانی که مشتری یک چرخش کوتاه را گزارش کند، به راحتی از دست میرود.
چک های روزانه و هفتگی
- سطح چرخ اندازه گیری را تمیز کنید و قبل از هر شیفت، سایش را بررسی کنید
- قرائت شمارنده دیجیتال را در برابر طول آزمایش مشخص به صورت دوره ای بررسی کنید
- بررسی کنید که تنظیم کشش ترمز با قطر طناب در حال استفاده مطابقت دارد
- تسمه یا زنجیر درایو را از نظر ساییدگی یا شلی بررسی کنید
- اطمینان حاصل کنید که مکانیزم سطح باد، در صورت نصب، به طور یکنواخت در عرض قرقره ردیابی می شود
مراقبت های پیشگیرانه طولانی مدت
در یک برنامه زمانبندی طولانیتر، یاتاقانها در پایه بازپرداخت و درایو جمعآوری باید از نظر سایش بررسی شوند و همانطور که سازنده توصیه میکند روغن کاری شوند، زیرا یاتاقانهای فرسوده میتوانند چرخش ناهمواری ایجاد کنند که هم بر کیفیت سیمپیچ و هم بر دقت اندازهگیری تأثیر میگذارد. موتور محرک و هر قطعه کنترل الکترونیکی نیز باید به طور دوره ای برای علائم گرم شدن بیش از حد یا کاهش عملکرد بررسی شوند، به ویژه در ماشین هایی که به طور منظم سیم پیچ های اصلی سنگین تر را نزدیک به ظرفیت نامی خود پردازش می کنند. حفظ یک گزارش تعمیر و نگهداری و کالیبراسیون ساده، مشابه روشی که برای تجهیزات بازپخت و پرس در قسمتهای دیگر این مجموعه توصیه میشود، پیش از اینکه منجر به شکایات مشتری شود، دستیابی به یک حرکت آهسته در دقت اندازهگیری را آسانتر میکند.
تمیز کردن منظم و بررسی کالیبراسیون روی چرخ اندازه گیری، همراه با تنظیمات تنش صحیح برای هر قطر طناب، موثرترین راه برای حفظ یک دستگاه نورد طناب سیم اندازه گیری دقیق در طول زمان
انتخاب یک سازنده ماشین نورد طناب سیم قابل اعتماد
از آنجایی که دستگاه نورد در نقطه ای قرار می گیرد که موجودی طناب کارگاه اندازه گیری و بسته بندی می شود، توجه سازنده به کیفیت ساخت و کالیبراسیون مستقیماً بر دقت سفارش پایین دستی تأثیر می گذارد. Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. در سال 1992 تاسیس شد و در شهر تایژو، استان جیانگ سو، چین واقع شده است و این شرکت در ساخت ماشین های پرس سیم هیدرولیک، ماشین های بازپخت و مخروطی طناب سیم، سیم کشی و گیره آلومینیومی، سیم کشی و طناب سیمی تخصص دارد. تجهیزات اندازه گیری مورد استفاده برای تهیه و بسته بندی طناب تمام شده. تولید این طیف کامل زیر یک سقف به شرکت این امکان را می دهد که به جای تلقی هر دستگاه به عنوان یک خرید مجزا، نحوه حرکت طناب در کل خط پایانه و بسته بندی را در نظر بگیرد.
Xingtai Hydraulic مجهز به امکانات تولید پیشرفته، قابلیتهای فنی قوی، تجهیزات تست معتبر و سیستم مدیریت کیفیت جامع است و این رشته تولیدی در سراسر تجهیزات نورد و اندازهگیری و همچنین خطوط ماشینهای پرس و بازپخت گسترش مییابد. به عنوان یک دستگاه نورد طناب سیم manufacturer این شرکت با چندین دهه تجربه تولید، تجهیزات را به مشتریان در سراسر بریتانیا، استرالیا، هلند، لتونی، مالزی، تایلند، هند، روسیه، بوتسوانا و لهستان صادر کرده است که منعکس کننده تجربه عملی در پشتیبانی از عملیات حمل و نقل و بسته بندی طناب در طیف وسیعی از مقیاس های تولید و نیازهای بازار است.
خریداران در حال ارزیابی الف دستگاه نورد طناب سیم supplier به طور کلی از تایید حداکثر وزن و قطر سیم پیچ اصلی که پایه پرداخت می تواند تحمل کند، بررسی می کند که آیا شمارنده دیجیتال را می توان به واحد اندازه گیری دلخواه خود کالیبره کرد یا خیر، و پرسیدن اینکه آیا همان تامین کننده می تواند تجهیزات پرس و بازپخت سازگار را برای یک خط تولید کاملتر نیز فراهم کند، سود می برند. این شرکت با هدایت فلسفه کیفیت بالا، طرز کار رقابتی و تعهد پایدار به مشتریان، همچنان استانداردهای تولیدی مشابهی را در طیف کامل تجهیزات جابجایی طناب سیمی خود اعمال می کند.
تهیه یک ماشین نورد از یک تولید کننده با تجربه گسترده تر در کار با طناب سیمی کمک می کند تا اطمینان حاصل شود که تجهیزات کالیبره شده و مطابق با استانداردهای مطابق با بقیه خط تولید یا بسته بندی ساخته شده اند.
سوالات متداول در مورد ماشین آلات نورد طناب سیمی
Q1: ماشین نورد طناب سیم در واقع چه کاری انجام می دهد؟طناب سیم را از یک سیم پیچ بزرگ تحت کشش کنترل شده باز می کند، طول آن را به طور خودکار اندازه گیری می کند، و آن را روی یک قرقره یا قرقره کوچکتر در طول هدف به عقب می پیچد. |
Q2: اندازه گیری طول در دستگاه نورد طناب سیم چقدر دقیق است؟چرخهای اندازهگیری دیجیتال معمولاً سازگارتر از روشهای اندازهگیری دستی هستند، اگرچه دقت به کالیبراسیون منظم و تمیز نگه داشتن سطح چرخ اندازهگیری و عاری از سایش بستگی دارد. |
Q3: یک دستگاه نورد طناب سیمی چه وزنی را می تواند تحمل کند؟این بستگی به مدل خاص دارد، زیرا ظرفیت پایه پرداخت و قدرت موتور متناسب با وزن سیم پیچ مورد انتظار است، بنابراین خریداران باید قبل از سفارش، ظرفیت رتبه بندی شده را در برابر سنگین ترین سیم پیچ اصلی خود تأیید کنند. |
Q4: آیا یک دستگاه نورد تمام اتوماتیک برای یک کارگاه کوچک ضروری است؟نه همیشه. یک ماشین نیمه اتوماتیک می تواند برای عملیات با حجم کمتر مناسب باشد، در حالی که مدل های تمام اتوماتیک معمولاً با حجم بالاتر تولید یا توزیع مناسب هستند که در آن کاهش توجه دستی در هر چرخه اهمیت بیشتری دارد. |
Q5: هر چند وقت یک بار باید چرخ اندازه گیری از نظر دقت بررسی شود؟بررسیهای منظم نسبت به طول تست شناخته شده معمولاً در یک برنامه معمول توصیه میشود، زیرا سایش تدریجی یا تجمع زباله در سطح چرخ میتواند باعث تغییر اندازهگیری در طول زمان شود. |
Q6: خریداران قبل از سفارش از سازنده دستگاه نورد سیم طناب چه چیزی را باید تأیید کنند؟خریداران باید حداکثر وزن و قطر کویل اصلی، گزینه های کالیبراسیون شمارنده، و اینکه آیا تامین کننده تجهیزات پرس و بازپخت سازگار را برای یک خط تولید کامل ارائه می دهد یا خیر را تایید کنند. |
محصولات ما
محصولات توصیه شده
اخبار
-
-
12 میلی متر سیم طناب، بند 4.5 متری تمام شده و خطای 10 میلی متری در برش. این همان ترتیبی است که بسیاری از اسلنجفروشیها در صبح روز دوشنبه با هم ملاقات میکنند: چشم در جایی که نقاشی میگوید فرود ...
READ MORE -
کارگاهی را تصور کنید که به تازگی قراردادی برای تولید 120 طناب سیمی یکسان با طول هر کدام 3.75 متر با یک آستین آلومینیومی در یک انتها برنده شده است. اپراتور یک چرخ قطع می کند و اولین طناب را با دس...
READ MORE -
سر کویلینگ مجموعه دوار است که طناب سیم، انتهای سیم آنیل شده یا میله سیم را دریافت می کند و آن را به صورت یک سیم پیچ مارپیچی کاملاً کنترل شده تشکیل می دهد. برای سازندگانی که تسمه های طناب سیمی، پ...
READ MORE -
یک پردازنده طناب سیم در جنوب شرقی آسیا اخیراً تقریباً 30 درصد از یک دسته آنیل شده را رد کرد زیرا سیم پیچ ها به هم چسبیده بودند و لایه های بیرونی غیر قابل تعمیر خراشیده شده بودند. مشخصات کوره درس...
READ MORE
با Xingtai در ارتباط باشید.
اگر به تجهیزات هیدرولیک سفارشی یا مشاوره فنی نیاز دارید، لطفا در صورت تمایل با تیم فروش و مهندسی Xingtai تماس بگیرید.
لینک های سریع
دسته بندی محصول
تماس با ما
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 شماره 3 جاده Longgang، خیابان بندر Gaogang، شهر Taizhou، چین.
حق چاپ © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. تمامی حقوق محفوظ است. تولید کنندگان ماشین آلات هیدرولیک سفارشی کارخانه سیم کشی عمده فروشی