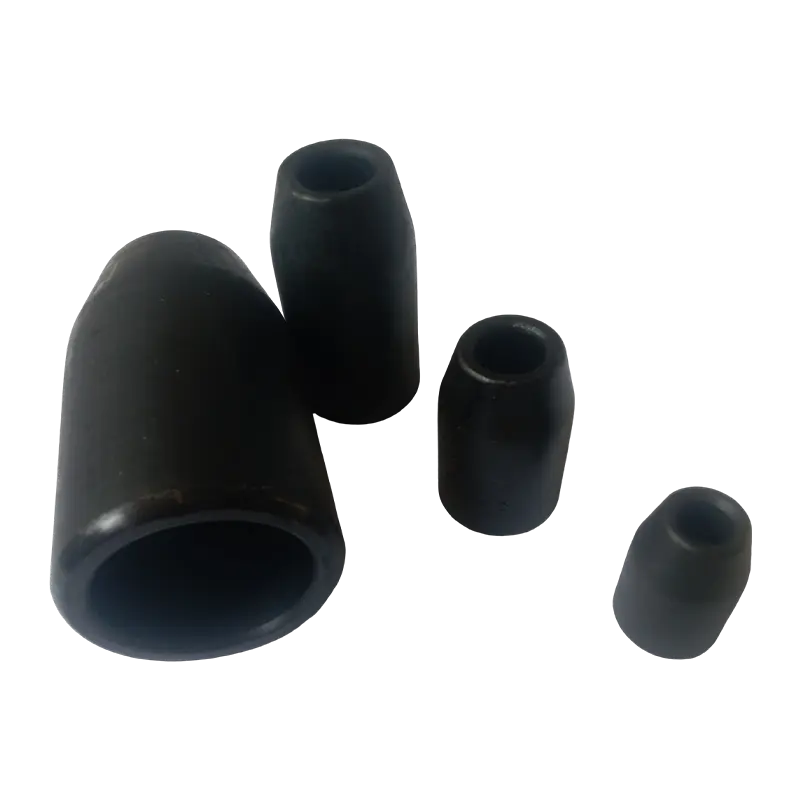
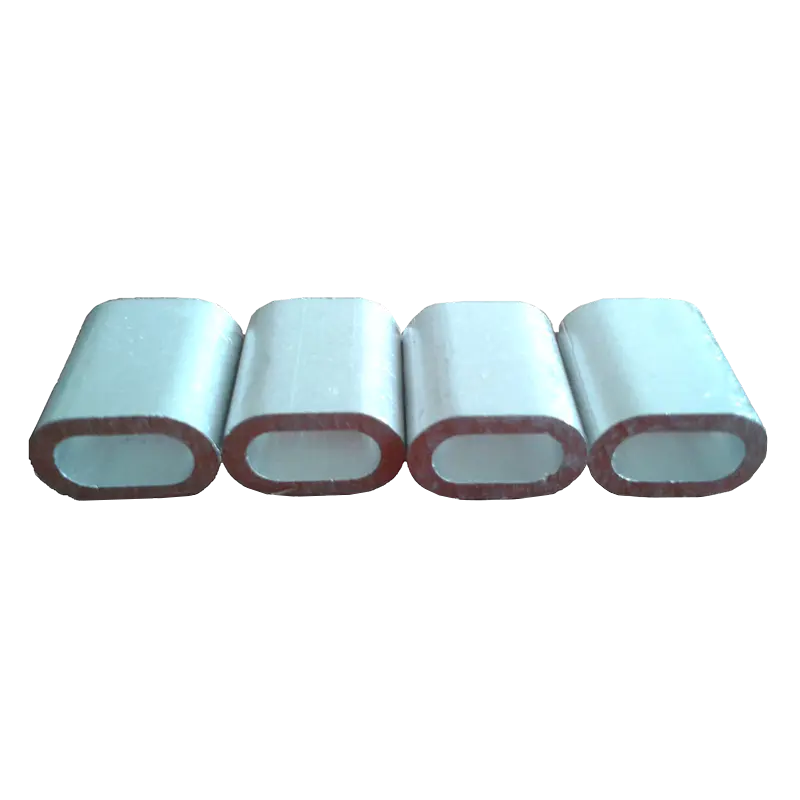
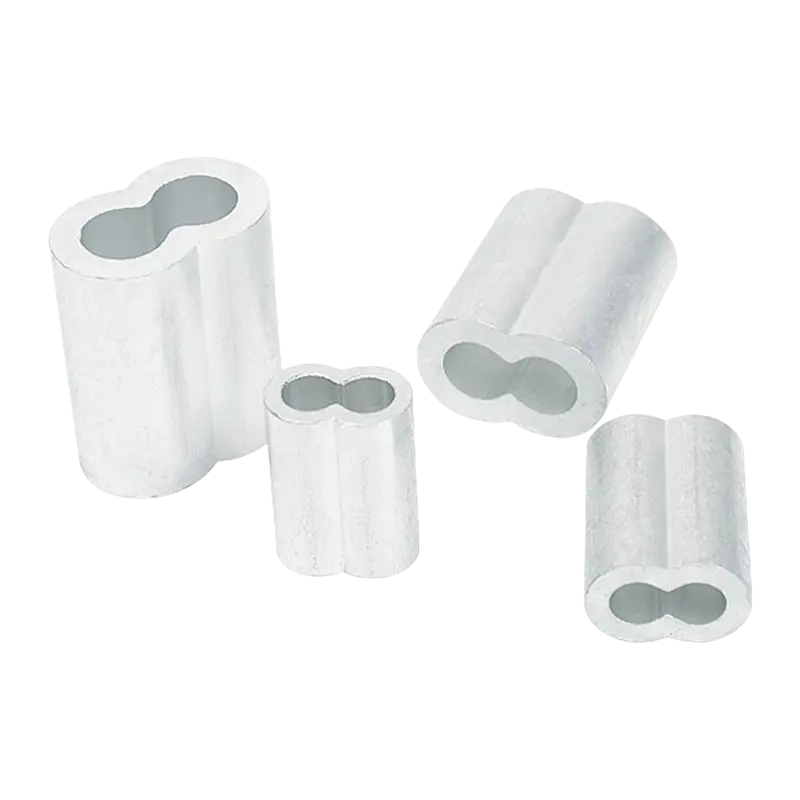
یک بند چشمی می تواند عالی به نظر برسد و همچنان یک تعهد باشد. یک بند طناب سیمی 16 میلیمتری که با یک قالب منطبق در تناژ کامل فشار داده میشود، با استفاده از فرول آلومینیومی دارای گواهی سختی، به س...
READ MORE
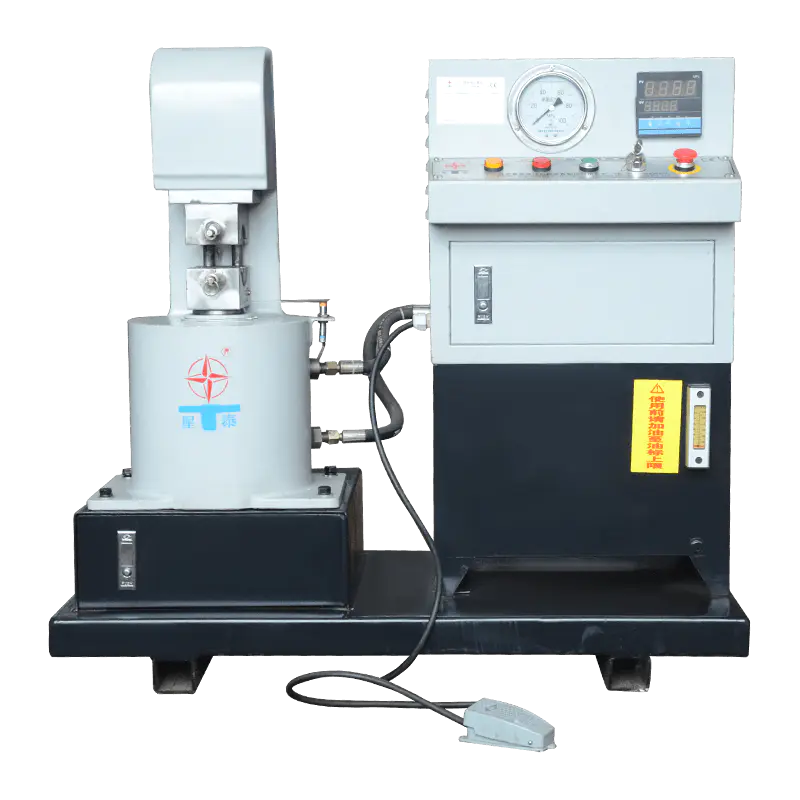
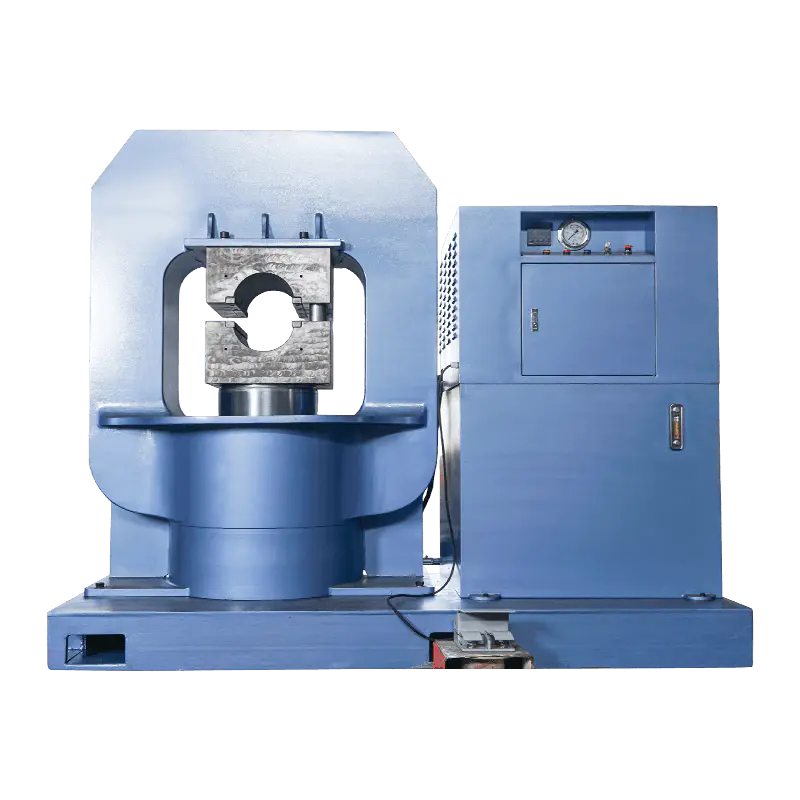
A دستگاه ساخت طناب سیمی با استفاده از نیروی هیدرولیک کنترلشده برای فشرده کردن دائمی یک حلقه فلزی (آستین) در اطراف انتهای حلقهای یک طناب فولادی کار میکند - فرآیندی که به نام پیچ خوردن یا چین دادن شناخته میشود. نتیجه یک است زنجیر بلند کردن با اتصال مکانیکی که وقتی به درستی ساخته شود، قدرت شکستگی کامل خود طناب را ایجاد می کند. دستگاه فشارهای مختلفی را اعمال می کند 100 تا 650 تن بسته به قطر طناب و مواد آستین، فرول را تغییر شکل دهید تا زمانی که به طور سرد در اطراف هر رشته طناب جریان یابد و به طور دائم در جای خود قفل شود.
بر خلاف پایانه های با دست یا گیره مکانیکی، یک اتصال فرول تحت فشار هیدرولیکی پس از راه اندازی دستگاه نیازی به عملیات دستی وابسته به مهارت ندارد. این باعث می شود پرس سیم طناب هیدرولیک ابزار تولید غالب در مغازه های دکل زنی، تاسیسات تولید جرثقیل، تامین کنندگان تجهیزات دریایی، و توزیع کنندگان تجهیزات بالابر در سراسر جهان است. این مقاله فرآیند مکانیکی را به تفصیل توضیح میدهد، معیارهای انتخاب تجهیزات را پوشش میدهد، و دادههای مشخصاتی را که مهندسان تدارکات برای ارزیابی نیاز دارند، ارائه میکند. دستگاه قلاب سازی اتوماتیک برای کاربردهای صنعتی یا سنگین
فرآیند Swaging: گام به گام مکانیک
اصل اصلی عملیات a دستگاه پرس طناب سیم ساده است اما از نظر مکانیکی دقیق است. این فرآیند با گذراندن انتهای طناب از طریق یک حلقه آلومینیومی یا فولادی، تشکیل یک حلقه در اطراف انگشتانه یا مستقیماً و قرار دادن هر دو انتهای طناب در داخل آستین آغاز می شود. فرول بارگذاری شده سپس در قالب چرخاننده دستگاه قرار می گیرد - یک حفره ماشینکاری دقیق که به شکل نمایه نهایی هدف اتصال فشرده شده است.
هنگامی که اپراتور چرخه پرس را آغاز می کند، کرامپر هیدرولیک نیمه های قالب را تحت نیروی برنامه ریزی شده به هم می راند. ماده فرول - معمولاً آلیاژ آلومینیوم 6063-T5 یا فولاد کم کربن - تحت فشار تسلیم می شود و به صورت شعاعی به سمت داخل جریان می یابد و فضاهای بین بافتی بین رشته های طناب سیم را پر می کند. این اتصال جریان سرد یک قفل مکانیکی در سطح میکروسکوپی ایجاد می کند: آستین فقط به دور طناب بسته نمی شود، بلکه به طور دائم در آن تغییر شکل می دهد.
یک کیفیت دستگاه پرس طناب فولادی این فرآیند را از طریق هندسه قالب و کالیبراسیون فشار هیدرولیک کنترل می کند. قالب ها برای تولید یک قطر نهایی که برای یک طناب و مشخصات آستین مشخص، نسبت کاهش صحیح را ارائه می دهد، ماشین کاری می شوند. استانداردهای صنعتی از جمله EN 13411-3 و ASME B30.9 حداقل نسبتهای آبگیری و الزامات نیروی خروجی را مشخص میکنند. ماشینی که به درستی کالیبره شده است که ابزارهای تایید شده را اجرا می کند، به طور مداوم پایانه هایی تولید می کند که این الزامات را برآورده می کند یا از آن فراتر می رود. خود چرخه فشار معمولاً 3 تا 8 ثانیه طول می کشد برای قطر طناب تا 52 میلیمتر - باعث میشود تولید قلاب با حجم بالا در یک شیفت عملاً قابل دستیابی باشد.
نمودار 1: زمان چرخه پرس در مقابل قطر طناب سیم در یک پرس هیدرولیک دو پمپ. حتی در قطر طناب 52 میلیمتری، چرخه در کمتر از 8 ثانیه کامل میشود و مزیت راندمان تولید هیدرولیک را نسبت به روشهای جابجایی مکانیکی یا دستی نشان میدهد.
معماری ماشین: چه چیزی یک پرس درجه صنعتی را از یک واحد سطح ورودی جدا می کند
نه همه پرس زنجیر ماشین آلات با استانداردهای معادل ساخته شده اند. تفاوت بین یک واحد سطح ابتدایی و یک واحد واقعی دستگاه پرس زنجیر سنگین طراحی شده برای تولید صنعتی در چهار جزء کلیدی یافت می شود: مواد و ساختار سر چرخان، معماری سیستم هیدرولیک، طراحی بدنه دستگاه و دقت سیستم قالب.
Swaging Head ساخت و ساز
ماشینهای درجه صنعتی از سرهای چرخان استفاده میکنند فولاد آلیاژی با مقاومت بالا معمولاً با درجه سختی راکول HRC 50-58 در سطوح تماس قالب. آهنگری - به جای ریختهگری یا ماشینکاری از میلهها - ساختار دانههای فولاد را تراز میکند و هدی تولید میکند که میتواند بارگذاری ضربهای مکرر چرخههای پرس تولید را بدون ترک ناشی از خستگی جذب کند. انتظار می رود سر فولاد آلیاژی آهنگری از نظر ابعادی ثابت بماند صدها هزار چرخه مطبوعاتی ، حفظ دقت ثبت قالب در طول عمر مفید آن.
سیستم هیدرولیک: معماری دو پمپ
سیستم هیدرولیک قلب عملکرد یک است پرس سیم طناب هیدرولیک . ماشینهای سطح ورودی از مدارهای تک پمپی استفاده میکنند که باید سرعت و نیرو را متعادل کنند - جریان بالا برای نزدیک شدن سریع، فشار بالا برای ضربه فشار - با یک پمپ، که یا نزدیک شدن آهسته یا افت فشار را در طول فاز پرس ایجاد میکند. ماشین آلات صنعتی از الف استفاده می کنند سیستم تامین روغن پمپ دو فشار : یک پمپ فشار کم با جریان بالا، حرکت های سریع و برگشتی را کنترل می کند، در حالی که یک پمپ فشار بالا وظیفه فشار را بر عهده می گیرد. این معماری ارائه می دهد زمان چرخه سریع با نیروی فشار صاف و ثابت - ترکیبی حیاتی برای تکرارپذیری کیفیت مشترک در a دستگاه پرس زنجیر سنگین .
بدنه ماشین: یکپارچه در مقابل ساخته شده
بدنه دستگاه از درجه تولید دستگاه پرس طناب سیم از یک بلوک فولادی با کشش بالا به جای مجموعه های جوشی یا پیچی ساخته می شود. یک بدنه یکپارچه، انطباق اتصال، خطر خستگی جوش، و رانش تراز را که بر فریم های ساخته شده تحت شرایط چرخه ای بار بالا تأثیر می گذارد، حذف می کند. انحراف قاب تحت بار فشار کامل روی یک ماشین یکپارچه به جای یک دهم میلیمتر برحسب میکرومتر اندازهگیری میشود که میتواند بر طرحهای ساخته شده تأثیر بگذارد - و این پایداری ابعادی مستقیماً به هندسه فرول تمامشده ثابت در هر چرخه ترجمه میشود.
نمودار 2: مقایسه عملکرد نمایهسازیشده - پرس قلاب صنعتی سنگین در مقابل واحد سطح ورودی در چهار ویژگی حیاتی تولید. ماشینهای صنعتی از نظر نیروی فشار، سرعت چرخه و عمر مفید 2 تا 3 برابر از معادلهای سطح اولیه بهتر عمل میکنند.
مشخصات فنی: هنگام انتخاب دستگاه طناب سیمی به چه نکاتی توجه کنیم
انتخاب سمت راست کرامپر هیدرولیک یا دستگاه قلاب سازی اتوماتیک نیازمند تطبیق ظرفیت دستگاه با طیف کامل محصولاتی است که عملیات شما تولید خواهد کرد - نه فقط رایج ترین کار فعلی. کوچکتر کردن اندازه یک دستگاه، در لحظه رسیدن سفارش طناب با قطر بزرگتر، گلوگاه تولید ایجاد می کند. بزرگی بیش از حد، هزینه سرمایه غیر ضروری و نیازهای فضای کف را اضافه می کند. جدول زیر معیارهای شاخص مشخصات را در سه کلاس ماشین ارائه می دهد.
| پارامتر | وظیفه سبک | متوسط صنعتی | وظیفه سنگین |
|---|---|---|---|
| محدوده قطر طناب | 6-28 میلی متر | 6-40 میلی متر | 6-52 میلی متر |
| حداکثر نیروی فشار | 100-200 تن | 200-400 تن | 400-650 تن |
| سیستم هیدرولیک | تک پمپ | تک / دوتایی | دو پمپ |
| زمان چرخه (Ø32 میلی متر) | 8-12 ثانیه | 5-8 ثانیه | 3-5 ثانیه |
| ساخت بدنه | فولاد ساخته شده | ساخته شده / یکپارچه | بلوک یکپارچه |
| دارای گواهینامه CE | اختیاری | مشترک | استاندارد |
| برنامه معمولی | کارگاه، تعمیرگاه | دکل فروشی، اجاره | صنعتی، فراساحلی، ساخت جرثقیل |
گواهینامه CE به طور فزاینده ای یک الزام تدارکاتی اجباری برای ماشین هایی است که به مقصد بازارهای اروپایی و برای هر عملیات تولید تسمه با استانداردهای EN یا ISO می باشد. الف دارای گواهینامه CE دستگاه از نظر انطباق با دستورالعمل ماشین آلات اتحادیه اروپا 2006/42/EC ارزیابی شده است که حفاظت، سیستم های توقف اضطراری، ایمنی الکتریکی و مستندات ریسک باقیمانده را پوشش می دهد. برای تولیدکنندگان متمرکز بر صادرات و عملیاتی که به پیمانکاران تقلب تایید شده ارائه می کنند، گواهینامه CE دستگاه پرس یک پیش نیاز است، نه یک گزینه.
پرس سیم طناب: مطابقت با استانداردها و کیفیت مشترک
A دستگاه پرس سیم طناب به سادگی یک اتصال محکم ایجاد نمی کند - اتصالی را ایجاد می کند که باید قبل از استفاده از زنجیر بر اساس استانداردهای مهندسی تأیید شود. دو چارچوب بینالمللی اصلی حاکم بر پایانههای سیمکشی فشرده عبارتند از EN 13411-3 (اروپایی) و ASME B30.9 (آمریکای شمالی)، با استانداردهای ملی معادل در استرالیا (AS 3569)، چین (GB/T)، و سایر بازارهای اصلی.
بر اساس EN 13411-3، یک پایانه فرول فشرده باید به حداقل بازدهی برسد. 90 درصد از حداقل نیروی شکست طناب (MBF) زمانی که آزمایش می شود تا نابود شود. ASME B30.9 به طور مشابه ایجاب میکند که پایانههای swaged ظرفیت کامل اسمبلی مجموعه را توسعه دهند. برآورده کردن این الزامات به طور مداوم به سه عامل مرتبط بستگی دارد: مجموعه قالب صحیح برای مشخصات طناب و آستین، نیروی فشار صحیح اعمال شده توسط دستگاه، و مواد فرول و مشخصات ابعادی صحیح.
یک دستگاه قلاب سازی اتوماتیک با کنترل نیروی قابل برنامه ریزی، تغییرات وابسته به اپراتور را که بر فشار دادن دستی یا نیمه اتوماتیک تأثیر می گذارد، حذف می کند. سیستم هیدرولیک دستگاه بدون در نظر گرفتن تجربه اپراتور یا سطح توجه، یک نیروی فشار دقیق تعریف شده برای هر مجموعه قالب ارائه می دهد. این تکرارپذیری چیزی است که تولید اسلینگ با حجم بالا را قادر میسازد تا مستندات با کیفیت ثابت را حفظ کند - یک الزام برای تسمههای عرضهشده به برنامههای بلند کردن دریایی، معدن، ساختوساز و هوافضا که در آن قابلیت ردیابی و صدور گواهینامه به صورت قراردادی الزامی است.
حداقل نیاز: 90٪ از حداقل نیروی شکست (MBF). فرول پرس هیدرولیک و سوکت اسپلتر باز هر دو به طور مداوم در شرایط تولید از این آستانه فراتر می روند.
نمودار 3: مقایسه بازده خاتمه در روش های اتصال انتهایی طناب سیم به عنوان درصد حداقل نیروی شکست طناب. پایانه های فرول پرس هیدرولیک به راندمان 95% دست می یابند که از حداقل 90% EN 13411-3 فراتر می رود و از روش های گیره طناب بهتر عمل می کند. فقط سوکت اسپلتر باز (سیستم پر از رزین) کارایی قابل مقایسه ای را به دست می آورد، اما با هزینه کار بسیار بالاتر و بدون قابلیت جابجایی.
کاربردها: صنایعی که متکی به طناب های فشرده سیمی هستند
را دستگاه سیم طناب و تسمههایی که تولید میکند در هر جا که نیاز به بلند کردن مهندسی باشد یافت میشوند. بخشهای زیر نشاندهنده مصرفکنندگان صنعتی اولیه مجموعههای طناب سیمی با فشار هیدرولیکی هستند:
- نفت و گاز / فراساحل: تسمه های جرثقیل، قلاب های پهلوگیری، خطوط یدک کش و مجموعه های دکل برای سکوهای تولید و حفاری شناور. معمولاً به مشخصات فراساحلی نیاز است دارای گواهینامه CE و زنجیرهای اثبات شده توسط شخص ثالث با اسناد ردیابی کامل.
- ساخت و ساز و مهندسی عمران: تجهیز جرثقیل برجی، حلقه های بالابر بتنی پیش ساخته، لنگرهای رشته پل، و سیستم های تعلیق قالب. قابلیت پرس با حجم بالا بر روی یک دستگاه قلاب سازی اتوماتیک از عرضه به موقع تقلب برای سایت های ساختمانی بزرگ پشتیبانی می کند.
- عملیات دریایی و بندری: تسمه های پهلوگیری، آویزهای بکسل، قاب های بالابر توری محموله، و دکلینگ جرثقیل کشتی به ساحل. محیط های دریایی به مواد و سیستم های پوششی مقاوم در برابر خوردگی نیاز دارند که الف دستگاه پرس طناب فولادی باید در ابزار قالب خود گنجانده شود.
- معدن: اتصالات طناب شفت، تسمه نقاله کششی، دکل کشی و تجهیزات حمل و نقل زیرزمینی. کاربردهای معدن معمولاً سنگین ترین قطر طناب را می طلبند - که نیاز به یک طناب واقعی را تقویت می کند دستگاه پرس زنجیر سنگین با ظرفیت 500 تن
- تولید جرثقیل و بالابر: پایانه های طناب OEM برای جرثقیل های مسافرتی سقفی، جرثقیل های بازویی، بالابرها و وینچ ها. سازندگان جرثقیل به کیفیت پایان ثابت و مستند نیاز دارند که فقط کالیبره شده باشد پرس سیم طناب هیدرولیک با نیروی فشار کنترل شده می تواند به طور قابل اعتماد تحویل دهد.
- سرگرمی و معماری: سیستمهای تنش سازهای، نصب طناب با ویژگیها و تجهیز پروازی مرحلهای بهطور فزایندهای از پایانههای فشرده برای ظاهر تمیز و قابلیت تحمل بار تأیید شدهشان استفاده میکنند.
نمودار 4: مقایسه تناسب رادار - پرس زنجیر هیدرولیک سنگین در مقابل پرس سبک در پنج بخش صنعتی کلیدی. ماشینهای سنگین تقریباً حداکثر رتبهبندی مناسب را در همه بخشها به دست میآورند که منعکسکننده ظرفیت آن برای رسیدگی به قطر طناب، حجم چرخه و الزامات گواهینامهای است که هر صنعت میخواهد. پرس های سبک به کاربردهای با قطر کمتر و حجم کمتر محدود می شوند و برای محیط های فراساحلی، معدن، و محیط های تولید جرثقیل بدون تجهیزات اضافی مناسب نیستند.
خودکار در مقابل دستی: چرا اتوماسیون برای کیفیت تولید اسلینگ اهمیت دارد
را distinction between an دستگاه قلاب سازی اتوماتیک و یک پرس کنترل شده به صورت دستی صرفاً یکی از موارد راحتی اپراتور نیست - بلکه یک تفاوت اساسی در ثبات کیفیت مشترک است. فشار دادن دستی بستگی به این دارد که اپراتور یک گیج فشار را بخواند و پرس را در نقطه درست متوقف کند. ماشینهای خودکار از نیروی برنامهریزیشده یا اهداف موقعیت با بازخورد الکترونیکی استفاده میکنند و دقیقاً در شکاف قالب صحیح بدون توجه به تغییرات اپراتور متوقف میشوند.
در عمل، عملیات دستی تغییرات چرخه به چرخه را معرفی می کند 5-15٪ در قطر فرول تمام شده با افزایش خستگی، حواس پرتی، یا اشتباه خوانش سنج در سراسر یک تغییر اپراتور. در یک دوره تولید 200 اسلینگ، این بدان معنی است که بخش قابل اندازهگیری از پایانهها ممکن است خارج از مشخصات قالب قرار گیرند - ایجاد اتصالاتی که از نظر فنی نیاز به فشار دادن مجدد یا رد شدن دارند. کنترل خودکار این تغییر را حذف می کند: تکرارپذیری قطر فرول تمام شده در یک ماشین خودکار با پیکربندی خوب معمولاً در هزاران سیکل در محدوده 0.1± میلی متر است.
برای عملیات تامین صنایعی که نیاز دارند زنجیر بلند کردن equipment با داشتن گواهینامه های دسته ای و شناسایی تکه تکه ها - از جمله کاربردهای فراساحلی، هسته ای و هوافضا - پرس خودکار اختیاری نیست. نیروی فشار ثابت و قابل ردیابی، پیش نیاز سیستم های مدیریت کیفیت (ISO 9001، EN ISO 4309) است که بر این بخش ها حاکم است. یک دستگاه قلاب سازی اتوماتیک با قابلیت ثبت دادهها، میتوان سوابق نیروی فشاری را برای هر قلاب در یک دسته ایجاد کرد و شواهد عینی انطباق مورد نیاز ممیزی را ارائه کرد.
درباره شرکت تولیدی هیدرولیک Jiangsu Xingtai, Ltd.
شرکت تولیدی هیدرولیک جیانگ سو زینگتای با مسئولیت محدود در سال 1992 تاسیس شد و در شهر تایژو، استان جیانگ سو، چین واقع شده است. این شرکت در زمینه تولید تخصص دارد پرس سیم طناب هیدرولیکing machines ، ماشین آلات آنیل و مخروطی سیم طناب، آستین آلومینیومی و گیره های بالابر. Xingtai Hydraulic مجهز به امکانات تولید پیشرفته، قابلیت های فنی قوی، تجهیزات تست معتبر و سیستم مدیریت کیفیت جامع است.
را swaging components of Xingtai Hydraulic machines are forged from فولاد آلیاژی با مقاومت بالا . بدنه دستگاه از یک ماده واحد ساخته شده است که یکپارچگی ساختاری و عمر طولانی را تضمین می کند. سیستم های هیدرولیک ما از یک سیستم تامین روغن پمپ دو فشار که حرکت سریع رو به بالا و پایین را امکان پذیر می کند و در عین حال فرآیند پرس صاف را تضمین می کند - به طور قابل توجهی کیفیت پرس و کارایی تولید را بهبود می بخشد.
ماشینهای هیدرولیک Xingtai به کشورهای متعددی از جمله بریتانیا، استرالیا، هلند، لتونی، مالزی، تایلند، هند، روسیه، بوتسوانا، لهستان و غیره صادر شدهاند. ما با هدایت فلسفه "کیفیت بالا، قیمت رقابتی و تعهد پایدار" تلاش می کنیم تا نیازهای مشتریان خود را برآورده کنیم و بهترین خدمات را به آنها ارائه دهیم - در حالی که برای ساختن آینده ای موفق با هم کار می کنیم، هم به مشتریان فعلی و هم به مشتریان جدید خدمت می کنیم.
سوالات متداول
محصولات ما
محصولات توصیه شده
اخبار
-
-
12 میلی متر سیم طناب، بند 4.5 متری تمام شده و خطای 10 میلی متری در برش. این همان ترتیبی است که بسیاری از اسلنجفروشیها در صبح روز دوشنبه با هم ملاقات میکنند: چشم در جایی که نقاشی میگوید فرود ...
READ MORE -
کارگاهی را تصور کنید که به تازگی قراردادی برای تولید 120 طناب سیمی یکسان با طول هر کدام 3.75 متر با یک آستین آلومینیومی در یک انتها برنده شده است. اپراتور یک چرخ قطع می کند و اولین طناب را با دس...
READ MORE -
سر کویلینگ مجموعه دوار است که طناب سیم، انتهای سیم آنیل شده یا میله سیم را دریافت می کند و آن را به صورت یک سیم پیچ مارپیچی کاملاً کنترل شده تشکیل می دهد. برای سازندگانی که تسمه های طناب سیمی، پ...
READ MORE -
یک پردازنده طناب سیم در جنوب شرقی آسیا اخیراً تقریباً 30 درصد از یک دسته آنیل شده را رد کرد زیرا سیم پیچ ها به هم چسبیده بودند و لایه های بیرونی غیر قابل تعمیر خراشیده شده بودند. مشخصات کوره درس...
READ MORE
با Xingtai در ارتباط باشید.
اگر به تجهیزات هیدرولیک سفارشی یا مشاوره فنی نیاز دارید، لطفا در صورت تمایل با تیم فروش و مهندسی Xingtai تماس بگیرید.
لینک های سریع
دسته بندی محصول
تماس با ما
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 شماره 3 جاده Longgang، خیابان بندر Gaogang، شهر Taizhou، چین.
حق چاپ © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. تمامی حقوق محفوظ است. تولید کنندگان ماشین آلات هیدرولیک سفارشی کارخانه سیم کشی عمده فروشی