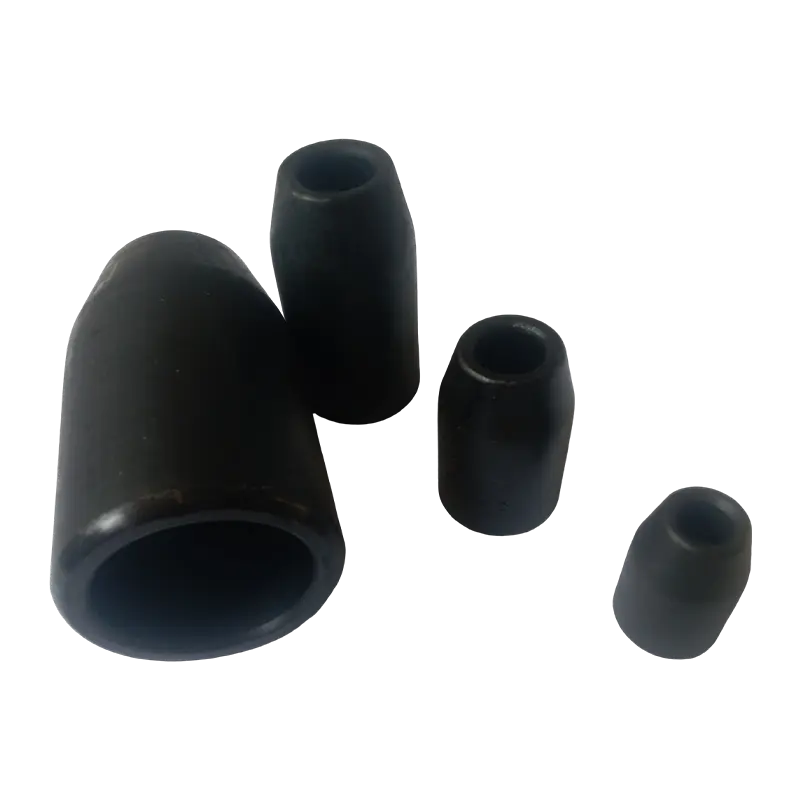
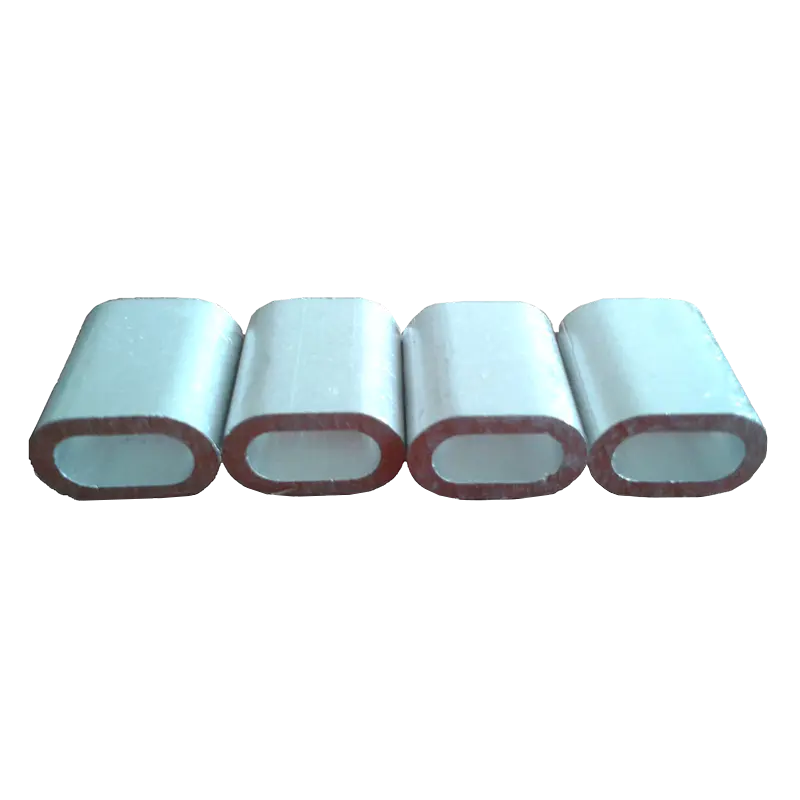
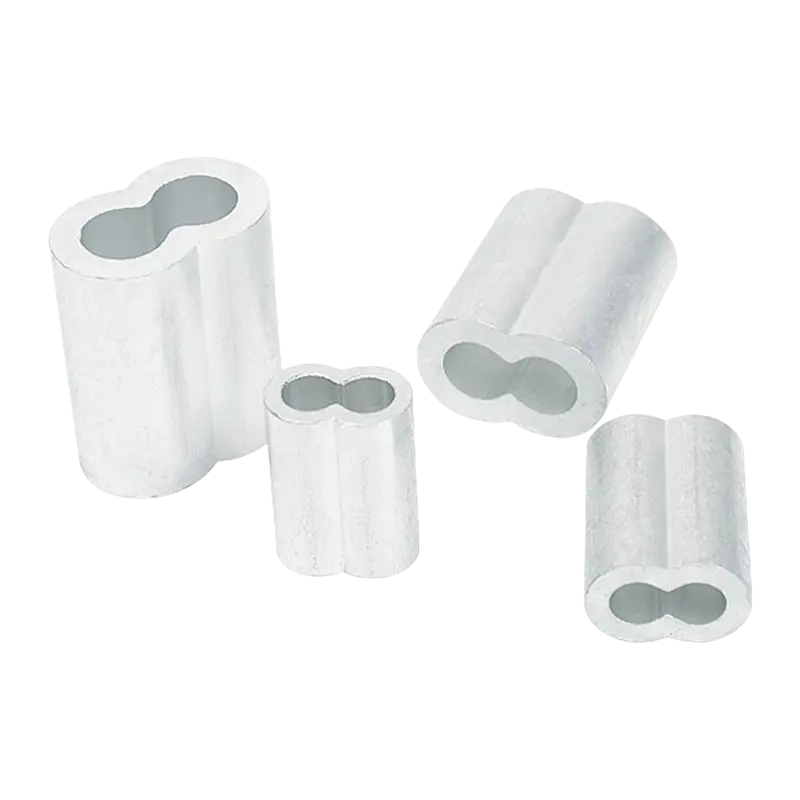
یک بند چشمی می تواند عالی به نظر برسد و همچنان یک تعهد باشد. یک بند طناب سیمی 16 میلیمتری که با یک قالب منطبق در تناژ کامل فشار داده میشود، با استفاده از فرول آلومینیومی دارای گواهی سختی، به س...
READ MORE
A دستگاه پرس سیم طناب فولادی با اعمال فشرده سازی شعاعی کنترل شده با سیلندر هیدرولیک، یک آستین، فرول، انگشتانه یا اتصالات را به انتهای یک طناب سیمی متصل می کند. پایانه ای که به درستی فشرده شده باشد می تواند بیشتر قدرت شکستن اولیه طناب را حفظ کند، به همین دلیل است دستگاه پرس سیم طناب ابزار استانداردی برای تولید تسمه ها، مجموعه های کابل، و پایانه های دکلینگ در صنایع ساختمانی، دریایی، معدن و بالابر است. بخش های زیر توضیح می دهند که چگونه a دستگاه پرس سیم طناب نحوه انتخاب قاب و تناژ مناسب، نحوه مقایسه آن با سایر روش های خاتمه، و نحوه عملکرد قابل اعتماد آن برای سال ها استفاده از تولید.
انواع متداول دستگاه پرس طناب فولادی و ویژگی های کلیدی آنها
خریداران در حال تحقیق الف دستگاه پرس سیم طناب فولادی معمولاً متوجه می شوند که بازار به جای یک طرح جهانی واحد، حول شکل و تناژ فریم سازماندهی شده است. قاب تعیین میکند که طناب و آستین در طول فشردهسازی چگونه قرار میگیرند، در حالی که تناژ حداکثر قطر طناب و مواد فرول را تعیین میکند که ماشین میتواند در یک چرخه پردازش کند. درک این دو متغیر ابتدا هر تصمیم بعدی را، از چیدمان کارگاه گرفته تا انتخاب قالب، برنامه ریزی بسیار آسان تر می کند.
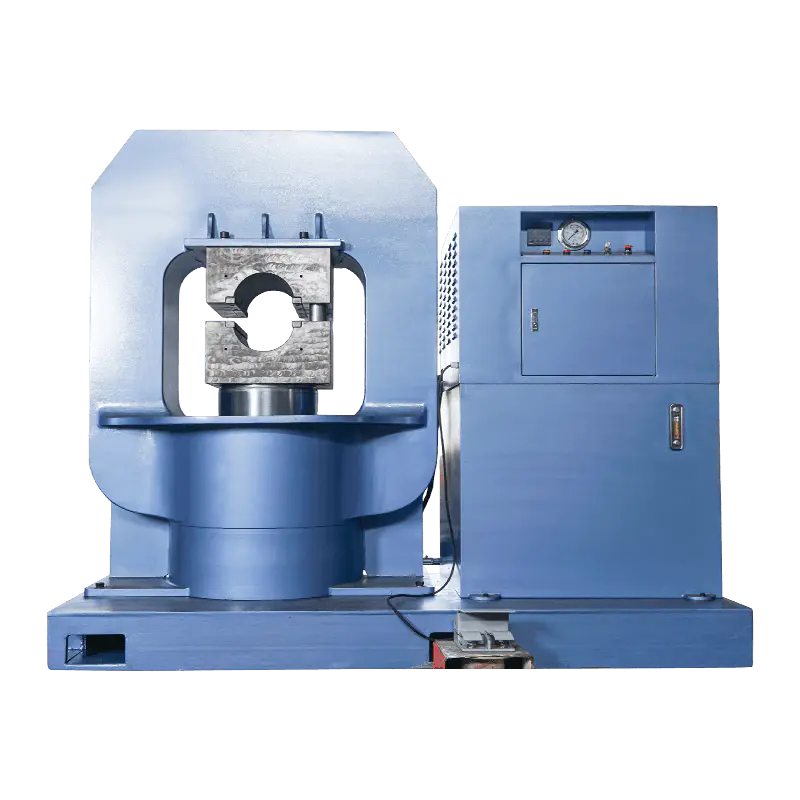
مدلهای قاب C فشرده، از سه طرف باز هستند و برای بارگذاری سریع بخشهای طناب کوتاه ساخته شدهاند. آنها در نیمکت های تولیدی که نیاز به تعداد زیادی پایانه های کوچک تا متوسط در هر شیفت دارند، مانند خطوط تولید زنجیر، رایج هستند. مدلهای قاب سبد، قوچ و قالب را در یک ساختار بسته قویتر محصور میکنند، که به دستگاه اجازه میدهد تا به تناژ بسیار بالاتری بدون خم شدن تحت بار برسد، و زمانی که قطر طناب از محدوده سایز متوسط بالا رفت، آنها را به انتخاب معمولی تبدیل میکند.
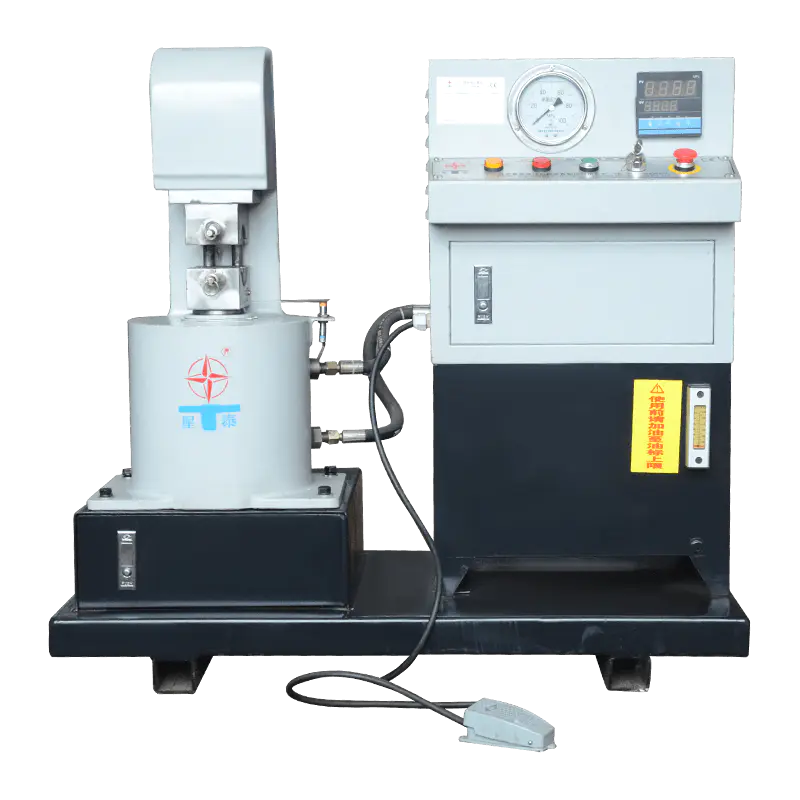
واحدهای روی نیمکت برای کارگاههایی با فضای کف محدود یا وسایل نقلیه خدمات سیار طراحی شدهاند و نیروی کافی برای طنابهایی با قطر کمتر ارائه میدهند و در عین حال به اندازه کافی سبک هستند تا بین محلهای کار حرکت کنند. در مقابل، پرس های قاب سبد روی زمین به طور دائم پیچ می شوند و به گونه ای ساخته می شوند که به طور مداوم در تاسیساتی که مجموعه های دکلینگ سنگین، طناب های جرثقیل، یا پایانه های قلاب استخراج معدن با حجم بالا تولید می کنند، کار کنند.
- قاب سی دستگاه پرس سیم طناب مدل ها: زمان چرخه سریع، ردپای فشرده، مناسب برای طناب با قطر کمتر
- سبد-قاب دستگاه پرس سیم طناب مدلها: تناژ بالاتر، ساختار بسته برای پایداری تحت بار سنگین
- واحدهای نیمکت و قابل حمل: وزن سبک تر، مناسب برای خدمات صحرایی و کارگاه های با حجم کمتر
- واحدهای با تناژ بالا: کار مداوم، طناب با قطر بزرگتر، تولید دکل های سنگین
اکثر مدلهای فعلی دارای مجموعههای قالب قابل تعویض هستند که به یک قاب اجازه میدهند تا طیفی از قطر طناب را به سادگی با تعویض قالبهای فشاری به جای خرید دستگاه جداگانه برای هر اندازه، کنترل کند. برخی از واحدهای جدیدتر بازخوانهای فشار دیجیتال، شمارندههای سکته مغزی یا ثبت دادههای اولیه را اضافه میکنند تا کارگاه بتواند خروجی را ردیابی کند و اسناد با کیفیت را در طول زمان پشتیبانی کند.
به خوبی مشخص شده است دستگاه پرس سیم طناب فولادی با تطبیق نوع قاب و تناژ با بزرگترین قطر طناب و بالاترین حجم تولیدی که کارگاه انتظار دارد انتخاب شود، نه صرفاً کوچکترین واحد موجود.
اصل کار و ساختار دستگاه پرس طناب سیمی
داخل a دستگاه پرس سیم طناب ، یک سیلندر هیدرولیک مجموعه ای از قالب های شکلی را به سمت داخل در اطراف یک آستین فلزی که روی انتهای طناب لغزانده شده است رانده می شود. با بسته شدن قالب ها، آستین به صورت پلاستیکی تغییر شکل می دهد و سرد به رشته های طناب جریان می یابد و الیاف سیم را بدون بریدن یا گرم شدن بیش از حد به هم قفل می کند. از آنجایی که تغییر شکل به تدریج تحت فشار کنترل شده اتفاق می افتد، پایانه نهایی یک نمایه صاف و گرد را به جای لبه های تیز حفظ می کند که می تواند در برابر سایر سخت افزارهای سخت گیر یا فرسوده شود.
مدار برق هیدرولیک
عرضه روغن دو پمپ در قابهای تناژ متوسط تا بالا رایج است: یک پمپ کم فشار و جریان بالا قوچ را به سرعت در موقعیت خود حرکت میدهد، سپس یک پمپ فشار بالا و جریان کم دوم برای ضربه فشردهسازی نهایی کار میکند. این چیدمان زمان سیکل را در حرکت نزدیک کوتاه میکند و در عین حال نیروی نامی کامل را در طول عمل پرس واقعی ارائه میکند، که هم قوام و هم خروجی روزانه را در مقایسه با طراحی پمپ با سرعت ثابت منفرد بهبود میبخشد.
ساخت قاب و قالب
بدنه اصلی یک بادوام دستگاه پرس سیم طناب معمولاً از یک بلوک آهنگری یا ریختهگری به جای بخشهای صفحه جوشکاری شده ماشینکاری میشود، که خطر اعوجاج قاب را پس از چرخههای مکرر با تناژ بالا کاهش میدهد. قالب ها از فولاد آلیاژی با استحکام بالا ساخته می شوند و برای مقاومت در برابر سایش ناشی از تماس مداوم با مواد فرول سخت تر ساخته شده اند و مجموعه قالب های قابل تعویض به قاب اجازه می دهد تا چندین قطر طناب و پروفیل های آستین را بدون تغییر بپذیرد.
| جزء | تابع |
|---|---|
| سیلندر و رام هیدرولیک | نیروی فشاری را تولید و به قالب ها منتقل می کند |
| پمپ روغن دو فشار | سرعت نزدیک شدن سریع و نیروی فشار نهایی کنترل شده را فراهم می کند |
| فولاد آلیاژی آهنگری می میرد | آستین یا فرول را در اطراف طناب شکل داده و فشرده کنید |
| بدنه دستگاه تک بلوک | تراز را حفظ می کند و در برابر اعوجاج تحت بارهای مکرر مقاومت می کند |
| گیج فشار یا بازخوانی دیجیتال | تأیید می کند که چرخه فشرده سازی به فشار هدف رسیده است |
یک قاب آهنگری تک بلوک همراه با یک مدار هیدرولیک فشار دوگانه چیزی است که به یک مدرن اجازه می دهد. دستگاه پرس سیم طناب برای ثابت نگه داشتن سرعت و دقت فشرده سازی در طول دوره های تولید طولانی.
نیروی چین دار معمولی توسط قطر طناب سیمی
قبل از انتخاب یک دستگاه پرس سیم طناب فولادی ، به درک تقریباً مقدار نیروی هیدرولیکی که قطرهای مختلف طناب نیاز دارند کمک می کند، زیرا تناژ تنها عاملی است که اکثر کارگاه ها هنگام خرید صرفاً با قیمت اشتباه می کنند. طناب های نازکی که برای کابل های آسانسور یا قلاب های سبک استفاده می شوند تنها به کسری از نیروی مورد نیاز برای استخراج ضخیم یا طناب جرثقیل نیاز دارند، بنابراین ماشینی که اندازه یک سر برد را دارد معمولاً برای سر دیگر مناسب نیست. نمودار زیر محدودههای نیروی معمولی را که در اندازههای معمول طنابهای صنعتی استفاده میشود، بر اساس شیوههای عمومی صنعت برای تجهیزات چرخاندن هیدرولیک نشان میدهد. این ارقام به جای تضمینی برای ساخت و ساز طناب خاص، راهنمایی گویا هستند، زیرا مواد هسته، نوع لایه و آلیاژ فرول همگی عدد دقیق را تا حدودی تغییر می دهند. خواندن نمودار از بالا به پایین نشان می دهد که با افزایش قطر با چه سرعتی تناژ مورد نیاز افزایش می یابد، که دلیل اصلی استفاده ماشین های بزرگتر از قاب سبد به جای قاب سبک تر C است.
نمودار یک صعود واضح و ثابت در تناژ مورد نیاز را با افزایش قطر طناب نشان میدهد، و منحنی به محض اینکه قطر از محدوده میانی عبور میکند، به طرز محسوسی شیبدار میشود. این الگو توضیح می دهد که چرا به سبک نیمکت دستگاه پرس سیم طناب برای کابل نازک رتبه بندی شده است، صرفاً یک نسخه کوچکتر از یک واحد سبد قاب بزرگ نیست. استوانه داخلی، بلوک قالب و قاب همگی باید به گونهای متفاوت طراحی شوند تا از نیروهای بسیار بالاتری که در طناب ضخیم استفاده میشود، جان سالم به در ببرند. کارگاه هایی که قصد دارند طیف وسیعی از قطر را پردازش کنند، اغلب در یک تناژ بالاتر استاندارد می شوند دستگاه پرس سیم طناب با قالب های قابل تعویض به جای داشتن چندین قاب جداگانه، زیرا آموزش را ساده می کند و فضای کف را کاهش می دهد. پرش بین طناب 16 میلی متری و 32 میلی متری در نمودار یک نقطه مرجع مفید است: خطوط تولید که عمدتاً برای مونتاژ زنجیر جرثقیل ساخته شده اند، معمولاً در آن نوار وسط به بالا قرار می گیرند، در حالی که خطوط آسانسور یا دکل های سبک به ندرت نیاز به خروج از انتهای پایین ترازوی دارند. انتخاب یک قاب با مقداری ظرفیت ذخیره بالاتر از بزرگترین طناب تولید شده در حال حاضر یک روش معمول است، زیرا به کارگاه اجازه می دهد تا سفارشات بزرگتر را بعدا بدون تعویض تجهیزات بپذیرد. خریداران از چین دستگاه پرس سیم طناب سازنده همیشه باید تناژ نامی را در برابر سنگینترین ترکیب طناب و فرول خود تأیید کند نه اینکه به ارقام مرجع عمومی مانند اینها تکیه کند.
برنامه های کاربردی و راهنمای انتخاب برای دستگاه پرس طناب فولادی
A دستگاه پرس سیم طناب فولادی در هر جایی که یک سیم بکسل مجبور است بار ساختاری یا باربری واقعی را حمل کند به جای اینکه صرفاً یک اتصالات تزئینی را نگه دارد استفاده می شود. سازندگان جرثقیل سقفی از آن برای تولید مجموعه های طناب زنجیر و بالابر استفاده می کنند، مغازه های سکوی دریایی از آن برای خطوط لنگر و سیم های مهار، عملیات معدن برای پایانه های دراگلین و طناب بالابر، و نصابان آسانسور برای انتهای طناب تعلیق و گاورنر استفاده می کنند. هر یک از این برنامهها خواستههای کمی متفاوتی را برای ماشین ایجاد میکنند، به همین دلیل است که انتخاب باید از برنامه کاربردی شروع شود نه از برگه مشخصات ماشین.
| برنامه | محدوده طناب معمولی | پیشنهاد قاب |
|---|---|---|
| قلاب جرثقیل سقفی | 8 تا 22 میلی متر | قاب سبد تناژ متوسط |
| دکل های دریایی و پهلوگیری | 6 میلی متر to 16mm | قاب C فشرده یا واحد نیمکت |
| دراگلین و طناب بالابر معدن | 28 تا 52 میلی متر | قاب سبد با تناژ بالا |
| طناب تعلیق آسانسور | 6 میلی متر to 12mm | نیمکت فشرده یا قاب C |
فراتر از قطر طناب، سه عامل دیگر معمولاً انتخاب نهایی قاب را تعیین می کنند. حجم تولید تعیین می کند که آیا یک واحد نیمکت چرخه دستی کافی است یا اینکه یک قاب سبد دو پمپ سریعتر با توان عملیاتی توجیه می شود. مواد فرول اهمیت دارد زیرا آستینهای مس یا فولاد معمولاً برای همان قطر طناب به نیروی بیشتری نسبت به آلومینیوم نیاز دارند، بنابراین ماشینی که فقط برای آلومینیوم کافی است میتواند پس از تغییر مواد فرول کمتر از اندازه باشد. فضای کف موجود و منبع تغذیه نیز انتخاب را محدود میکند، زیرا واحدهای قاب سبد بزرگتر برای بارگذاری بخشهای طناب طولانی به فضای خالی بیشتری نیاز دارند و معمولاً نیروی الکتریکی بیشتری را برای موتور پمپ هیدرولیک میکشند.
کار با تامین کننده دستگاه پرس سیم سیمی چین
از آنجایی که قطر طناب، آلیاژ فرول و اهداف تولید با هم تعامل دارند، اکثر کارگاهها به جای انتخاب تناژ از یک شکل کاتالوگ به تنهایی، تأیید انتخاب قاب و قالب را مستقیماً با تأمینکننده دستگاه پرس طناب سیمی قبل از سفارش مفید میدانند. تامینکنندهای که تجهیزات آنیلینگ و نورد را برای همان محدوده طناب ارائه میکند، میتواند یک منبع عملی برای یک خط پایان کامل باشد و هماهنگی مورد نیاز بین فروشندگان جداگانه ماشینها و لوازم جانبی را کاهش دهد.
حق دستگاه پرس سیم طناب برای یک کارگاه معین با بزرگترین قطر طناب، سختترین مواد فرول، و تعداد چرخه روزانه مورد انتظار تعیین میشود، نه با کوچکترین واحدی که از نظر فنی با بودجه مطابقت دارد.
روند خروجی تولید به عنوان اپراتورها تجربه کسب می کنند
ارزیابی مدیران کارگاه جدید دستگاه پرس سیم طناب اغلب می پرسند که یک خط تولید با چه سرعتی پس از نصب تجهیزات به نرخ خروجی پایدار خود می رسد. در عمل، خروجی به ندرت با ظرفیت کامل در روز اول شروع می شود، زیرا اپراتورها به زمان نیاز دارند تا با تعویض قالب، توالی بارگذاری و بررسی های تایید فشار راحت شوند. نمودار خطی زیر یک الگوی شیب دار معمولی را در شش هفته اول اجرای یک پرس جدید با تناژ متوسط روی طناب با قطر استاندارد نشان می دهد که بر اساس الگوهای آموزشی عمومی کارگاه به جای ارقام دقیق هر واحدی است. درک این منحنی سطح شیب دار برای تنظیم جدول زمانی تحویل واقعی در هنگام راه اندازی یک خط جدید مفید است. همچنین توضیح می دهد که چرا زمان آموزش اغلب در برنامه راه اندازی یک جدید گنجانده شده است دستگاه پرس سیم طناب فولادی به جای اینکه به عنوان یک فکر جزئی در نظر گرفته شود.
این خط بهجای پریدن ناگهانی، پیوسته بالا میرود، که نشاندهنده این است که چگونه اعتماد با تعویض قالب و تأیید فشار به تدریج و نه یکباره ایجاد میشود. در هفته اول، خروجی عمدتاً توسط زمانی که اپراتورها برای بررسی مجدد هر مرحله راه اندازی قبل از اجرای رم صرف می کنند، محدود می شود، که یک اقدام احتیاطی طبیعی و منطقی در طول مرحله یادگیری است. در هفته های سوم و چهارم، اکثر اپراتورها توالی بارگذاری را برای قطرهای معمولی طناب درونی کرده اند، و گلوگاه اصلی باقی مانده به جای چرخه پرس، تغییر قالب بین اندازه های مختلف است. منحنی از حدود هفته پنجم به بعد شروع به صاف شدن می کند، که معمولاً نشان می دهد که خط به نرخ قابل تکرار و پایداری رسیده است که می تواند برای برنامه ریزی واقعی تولید استفاده شود. تسهیلاتی که همچنین به جای یادگیری غیررسمی حین کار به تنهایی، روی آموزش اپراتورهای ساختاریافته سرمایه گذاری می کنند، معمولاً تا حدودی سریعتر از الگوی نشان داده شده در اینجا به این فلات می رسند. الف دستگاه پرس سیم طناب با مجموعههای قالب به وضوح برچسبگذاری شده و نمایشگرهای تأیید فشار ساده، این دوره افزایش را بیشتر کوتاه میکند، زیرا زمان کمتری برای تأیید تنظیم دستی صرف میشود. این روند یک ابزار برنامهریزی مفید برای تیمهای تدارکاتی است که تخمین میزنند چه مدت یک خط پایان جدید پس از نصب یک خط جدید، تعهدات تحویل را برآورده میکند. دستگاه پرس سیم طناب .
مقایسه دقیق: پرس هیدرولیک در مقابل پرس مکانیکی در مقابل جابجایی دستی
پایانه های طناب سیمی را می توان با چندین روش مختلف تولید کرد و مقایسه آنها در کنار یکدیگر مزایای استفاده از یک سیم بکسل اختصاصی را نشان می دهد. دستگاه پرس سیم طناب فولادی ارزیابی آسان تر چرخاندن دستی به ابزارهای دستی یا پرس های اهرمی ساده متکی است و عموماً برای کارهای بسیار سبک یا اتصالات موقتی که در آن استحکام نامی کامل مورد نیاز نیست، استفاده می شود. پرس های مکانیکی از مکانیزم پیچ یا بادامک به جای هیدرولیک استفاده می کنند، که سازگاری بیشتری نسبت به روش های دستی ارائه می دهد، اما معمولاً نیروی کمتر و زمان چرخه کندتر را نسبت به تجهیزات هیدرولیک ارائه می دهد. ماشینهای پرس سیم طناب هیدرولیک برای اکثر کاربردهای صنعتی در بالای این مقایسه قرار دارند، زیرا آنها نیروی زیاد، فشردهسازی قابل تکرار و زمانهای چرخه نسبتاً سریع را با هم ترکیب میکنند.
نمودار رادار، طرح کلی پرس هیدرولیک را نشان میدهد که در بیشتر محورها به لبه بیرونی نزدیکتر است، به ویژه حفظ استحکام، ثبات و عمر خستگی، که سه عاملی هستند که برای کاربردهای بالابری حیاتی از نظر ایمنی اهمیت دارند. پرس های مکانیکی شکل کوچکتر اما همچنان قابل احترامی را تشکیل می دهند که معمولاً مقداری سرعت و نیرو را برای طراحی مکانیکی ساده تر که به زیرساخت های تعمیر و نگهداری کمتری نیاز دارد، مبادله می کنند. چرخاندن دستی کوچکترین شکل را در نزدیکی مرکز ایجاد میکند و نشان میدهد که عمدتاً برای کارهای سبک یا کارهای موقتی به جای پایانههای بالابر سازه مفید باقی میماند. قابل حمل بودن تنها محوری است که الگوی آن تا حدودی معکوس می شود، زیرا ابزارهای دستی کوچکتر و پرس های مکانیکی سبک می توانند راحت تر از یک قاب هیدرولیک کامل به محل کار از راه دور حمل شوند.
سازگاری ارزش دارد که به طور جداگانه برجسته شود، زیرا بر کنترل کیفیت به اندازه قدرت خام تأثیر می گذارد. یک هیدرولیک دستگاه پرس سیم طناب با یک چرخه کنترل شده فشار، نتیجه فشرده سازی بسیار مشابهی را در هر واحد ایجاد می کند، که تضمین آن با ابزارهای دستی که در آن تکنیک اپراتور و خستگی می تواند از یک پایانه به پایانه دیگر متفاوت باشد، دشوار است. این یکی از دلایلی است که بسیاری از مغازههای تولید متمرکز بر کیفیت، پرس هیدرولیک را حتی برای قطر طنابهایی که یک پرس مکانیکی از نظر فنی هنوز میتواند انجام دهد، استاندارد میکنند. عمر خستگی، به این معنی که خاتمه قبل از هر نشانه ای از سایش، چند سیکل بار را تحمل می کند، همچنین به نفع پرس هیدرولیکی است زیرا فشرده سازی نرم تر و یکنواخت تر، نقاط تمرکز تنش را در آستین کاهش می دهد. کارگاههایی که مجموعههای حیاتی ایمنی برای جرثقیلها یا آسانسورها را تولید میکنند، عموماً پرس هیدرولیک را بهعنوان انتظار پایه به جای ارتقای اختیاری در نظر میگیرند.
در سراسر قدرت، قوام، و عمر خستگی، یک هیدرولیک دستگاه پرس سیم طناب فولادی به طور کلی از پرس های مکانیکی و جابجایی دستی بهتر عمل می کند، به همین دلیل است که انتخاب استاندارد برای پایانه های باربر باقی می ماند.
راهنمای تعمیر و نگهداری برای دستگاه پرس طناب سیمی
تعمیر و نگهداری معمول چیزی است که a دستگاه پرس سیم طناب فولادی تولید خاتمه های دقیق و قابل تکرار سال به سال، و اکثر بررسی های مورد نیاز به اندازه کافی ساده هستند که بدون ابزارهای تخصصی در برنامه روزانه یا هفتگی گنجانده شوند. وضعیت روغن هیدرولیک باید به طور منظم بررسی شود، زیرا مایع آلوده یا تخریب شده یکی از شایع ترین علل نیروی فشار ناسازگار در طول زمان است. فیلترها باید طبق برنامه زمانی توصیه شده توسط سازنده تجهیزات تعویض شوند و روغن باید هر زمان که کدر به نظر می رسد یا علائم آلودگی نشان می دهد پر یا تعویض شود.
چک های روزانه و هفتگی
- قبل از هر شیفت، قالب ها را از نظر سایش، بریدگی یا تجمع بررسی کنید و در صورت نیاز تمیز کنید
- شلنگ ها و اتصالات هیدرولیک را از نظر نشتی یا سایش قابل مشاهده بررسی کنید
- تأیید کنید که گیج فشار یا بازخوانی دیجیتال با مقادیر مورد انتظار در یک قطعه آزمایشی شناخته شده مطابقت دارد
- بررسی کنید که رم به طور کامل و روان پس از هر چرخه فشار دادن بازگردد
- بررسی کنید که حفاظ های ایمنی و قفل های اینترلاک در جای خود قرار دارند و کار می کنند
مراقبت های پیشگیرانه طولانی مدت
در یک چرخه طولانی تر، بلوک قالب و قاب باید برای هر گونه نشانه ای از ترک یا اعوجاج بررسی شوند، به ویژه اگر دستگاه تا کنون نزدیک یا بالاتر از تناژ نامی خود کار کرده باشد. مهر و موم های داخل سیلندر هیدرولیک به تدریج در طی هزاران چرخه فرسوده می شوند و باید به جای پس از ظاهر شدن نشتی، به طور پیشگیرانه جایگزین شوند، زیرا خرابی درزگیر می تواند باعث کاهش فشار در آخرین و حیاتی ترین بخش ضربه فشرده شود. نگه داشتن یک گزارش تعمیر و نگهداری ساده که تغییرات قالب، تغییرات روغن و هرگونه قرائت غیرمعمول را ثبت می کند، تشخیص زودهنگام مشکلات در حال توسعه و برنامه ریزی قطعات جایگزین را قبل از اینکه باعث خرابی برنامه ریزی نشده شود، بسیار آسان تر می کند.
بازرسی مداوم قالب روزانه همراه با مایع هیدرولیک برنامه ریزی شده و نگهداری آب بندی، تنها موثرترین راه برای حفظ یک دستگاه پرس سیم طناب تولید پایانه های قابل اعتماد در طول عمر کامل آن.
حفظ استحکام با پرس هیدرولیک صحیح به دست می آید
یکی از رایجترین سؤالات خریدارانی که تازه وارد این دسته تجهیزات میشوند این است که چقدر از استحکام طناب اصلی پس از پایان کار زنده میماند. این مهم است زیرا هر مجموعه بلند کردن یا ریگ کردن تنها به اندازه ضعیف ترین نقطه اتصال خود قوی است و روش پایان تأثیر مستقیمی بر این تعداد دارد. پرس هیدرولیک با اندازه صحیح و کالیبره شده به طور گسترده در صنعت دکل زنی به عنوان ارائه برخی از بالاترین استحکام در بین روش های پایانی رایج در نظر گرفته می شود، مشروط بر اینکه تنظیمات آستین، قالب و فشار با مشخصات طناب مطابقت داشته باشند. نمودار گیج زیر یک تصویر کلی از این رابطه را به جای یک رقم تایید شده برای هر طناب خاص یا ترکیبی از اتصالات نشان می دهد، و نتایج واقعی همیشه باید از طریق آزمایش های مناسب و روش های صدور گواهی برای مونتاژ دقیق در حال استفاده تأیید شود.
گیج یک قوس عریض و عمدتاً پر را نشان میدهد که نشان میدهد یک پایانه پرس هیدرولیک به درستی اجرا شده معمولاً اکثریت بزرگی از استحکام نامی طناب را دست نخورده نگه میدارد. این در مقایسه با پایانههای گیرهدار ساده یا دستی است، که معمولاً سهم کمتری از استحکام اصلی را حفظ میکنند، زیرا فشردهسازی کمتر یکنواخت است و کنترل آن با دست سختتر است. شکاف بین این دو رویکرد به ویژه در آسانسورهای حیاتی از نظر ایمنی مهم می شود، جایی که هر درصد از استحکام حفظ شده حاشیه واقعی در برابر خستگی و اضافه بار اضافه می کند. رسیدن به انتهای بالایی این محدوده بستگی به چندین متغیر دارد که با هم کار می کنند، از جمله اندازه مناسب آستین، مشخصات قالب مناسب برای ساخت طناب، و فشار هیدرولیک که با مشخصات سازنده برای آن ترکیب طناب و فرول مطابقت دارد. فشار کم باعث میشود که آستین بهطور شل دور طناب گرفته شود، در حالی که فشار بیش از حد میتواند به سیمهای بیرونی آسیب برساند، بنابراین هر دو حالت افراطی استحکام باقیمانده نهایی را به جای بهبود آن کاهش میدهند. این یکی از دلایلی است که آموزش اپراتور و تأیید فشار منظم، که قبلاً در بخش تعمیر و نگهداری توضیح داده شد، تأثیر مستقیمی بر کیفیت خاتمه دارد. کارگاه های تامین طناب، آستین و الف دستگاه پرس سیم طناب از یک تامین کننده هماهنگ، اغلب تطبیق صحیح این متغیرها نسبت به زمانی که اجزا به طور جداگانه از فروشندگان نامرتبط خریداری می شوند، آسان تر است.
انتخاب یک تولید کننده با تجربه دستگاه پرس طناب سیمی
از آنجایی که قاب، مدار هیدرولیک، و مجموعه قالب همگی باید دقیقاً با هم کار کنند، سازنده پشت الف دستگاه پرس سیم طناب به اندازه برگه مشخصات مهم است. شرکت تولیدی هیدرولیک Jiangsu Xingtai در سال 1992 تاسیس شد و در شهر تایژو، استان جیانگ سو، چین مستقر است و به طور خاص بر روی ماشینهای پرس طناب سیمی هیدرولیک، ماشینهای آنیل و مخروطی طناب سیم، گیرههای آستین آلومینیومی و بالابرنده تمرکز کرده است. ساختن این طیف کامل زیر یک سقف به شرکت اجازه می دهد تا نحوه کار پرس، آستین و طناب را با هم به عنوان یک سیستم به جای اینکه هر مورد را به عنوان یک محصول مجزا در نظر بگیرد، آزمایش کند.
اجزای چرخشی مورد استفاده در این ماشینها از فولاد آلیاژی با استحکام بالا ساخته شدهاند و بدنه دستگاه از یک قطعه ماده برای پشتیبانی از یکپارچگی ساختاری و عمر طولانی، مطابق با روشهای ساخت قاب که قبلاً در این مقاله توضیح داده شد، ساخته شده است. سیستم هیدرولیک از یک منبع روغن پمپ با فشار دوگانه استفاده می کند که حرکت سریع نزدیک را امکان پذیر می کند در حالی که همچنان فرآیند پرس کنترل شده و روان را حفظ می کند، که از سرعت تولید و کیفیت پایان در یک چرخه پشتیبانی می کند. به عنوان یک چین دستگاه پرس سیم طناب manufacturer و دستگاه پرس سیم طناب factory ، این شرکت تجهیزاتی را برای مشتریان در سراسر بریتانیا، استرالیا، هلند، لتونی، مالزی، تایلند، هند، روسیه، بوتسوانا و لهستان ارسال کرده است که منعکس کننده تجربه پشتیبانی از عملیات دکلکاری، بلند کردن و ساخت کابل در طیف وسیعی از بازارها و محیطهای نظارتی است.
کارگاه های ارزیابی الف دستگاه پرس سیم طناب supplier به طور کلی از سؤال در مورد در دسترس بودن قالب برای محدوده طناب خاص آنها، زمان مورد انتظار برای قطعات یدکی و اینکه آیا همان سازنده تجهیزات بازپخت یا نورد سازگار را برای یک خط پایان کاملتر نیز تأمین می کند، سود می برند. عرضهکنندهای که میتواند مستقیماً به این سؤالات پاسخ دهد، بهجای ذکر قیمت پایه ماشین، معمولاً موقعیت بهتری برای پشتیبانی از تجهیزات در طول عمر کاری کامل آن دارد.
انتخاب یک تاسیس شده دستگاه پرس سیم طناب manufacturer با تخصص آستین، طناب و قالب مطابقت، خطر عدم تطابق قطعات را کاهش میدهد و از کیفیت پایان ثابتتر در طول زمان پشتیبانی میکند.
سوالات متداول در مورد ماشین های پرس طناب فولادی
Q1: تفاوت بین دستگاه پرس طناب سیمی و دستگاه swaging چیست؟این دو اصطلاح به طور کلی برای توصیف یک دسته از تجهیزات استفاده می شود. هر دو به پرس های هیدرولیک یا مکانیکی اشاره دارند که به طور دائم یک آستین یا فرول را روی انتهای یک طناب سیم فشرده می کنند تا یک پایانه باربر تشکیل دهند. |
Q2: دستگاه پرس طناب فولادی چه محدوده قطر طناب را می تواند اداره کند؟مدلهای نیمکت فشرده و قاب C معمولاً طنابهایی با قطر 1 میلیمتر تا 20 میلیمتر را پوشش میدهند، در حالی که پرسهای ثابت قاب سبد بزرگتر بسته به قاب و مجموعه قالب نصب شده، میتوانند طنابهایی با قطر حدود 60 میلیمتر را تحمل کنند. |
Q3: معمولاً یک ماشین پرس طناب سیمی چقدر نیروی هیدرولیکی ایجاد می کند؟نیروی نامی به طور کلی از حدود 10 تن در واحدهای کوچک قابل حمل تا چند صد تن در پرس های صنعتی سنگین متغیر است، با تناژ صحیح مستقیماً به قطر طناب و مواد فرول همانطور که قبلاً در این مقاله ذکر شد بستگی دارد. |
Q4: آیا می توان از دستگاه پرس طناب سیمی با فرول های آلومینیومی و فولادی استفاده کرد؟بله، بیشتر مجموعههای قالب با در نظر گرفتن فرولهای آلومینیومی طراحی میشوند، اما همان قاب معمولاً میتواند فرولهای فولادی یا مسی را نیز پردازش کند، به شرطی که دستگاه دارای تناژ نامی کافی باشد، زیرا فلزات سختتر معمولاً به نیروی فشاری تا حدودی بیشتری نیاز دارند. |
Q5: چند بار باید قالب ها را در دستگاه پرس سیم سیم فولادی تعویض کرد؟هیچ فاصله جهانی ثابتی وجود ندارد، زیرا سایش قالب به حجم تولید و مواد فرول بستگی دارد، اما قالب ها باید به طور منظم بازرسی شوند و به محض ظاهر شدن براده، نمره گذاری یا سایش قابل مشاهده جایگزین شوند، زیرا قالب های فرسوده قوام فشار را کاهش می دهند. |
Q6: خریداران قبل از سفارش از تامین کننده دستگاه پرس سیم طناب چه چیزی را باید بررسی کنند؟خریداران باید تناژ رتبهبندی شده را در برابر بزرگترین ترکیب طناب و فرول خود تأیید کنند، در مورد در دسترس بودن قالب و زمانهای تولید بپرسند و بررسی کنند که آیا تأمینکننده تجهیزات آنیلینگ یا نورد سازگار را برای خط تولید پایان کامل ارائه میدهد یا خیر. |
محصولات ما
محصولات توصیه شده
اخبار
-
-
12 میلی متر سیم طناب، بند 4.5 متری تمام شده و خطای 10 میلی متری در برش. این همان ترتیبی است که بسیاری از اسلنجفروشیها در صبح روز دوشنبه با هم ملاقات میکنند: چشم در جایی که نقاشی میگوید فرود ...
READ MORE -
کارگاهی را تصور کنید که به تازگی قراردادی برای تولید 120 طناب سیمی یکسان با طول هر کدام 3.75 متر با یک آستین آلومینیومی در یک انتها برنده شده است. اپراتور یک چرخ قطع می کند و اولین طناب را با دس...
READ MORE -
سر کویلینگ مجموعه دوار است که طناب سیم، انتهای سیم آنیل شده یا میله سیم را دریافت می کند و آن را به صورت یک سیم پیچ مارپیچی کاملاً کنترل شده تشکیل می دهد. برای سازندگانی که تسمه های طناب سیمی، پ...
READ MORE -
یک پردازنده طناب سیم در جنوب شرقی آسیا اخیراً تقریباً 30 درصد از یک دسته آنیل شده را رد کرد زیرا سیم پیچ ها به هم چسبیده بودند و لایه های بیرونی غیر قابل تعمیر خراشیده شده بودند. مشخصات کوره درس...
READ MORE
با Xingtai در ارتباط باشید.
اگر به تجهیزات هیدرولیک سفارشی یا مشاوره فنی نیاز دارید، لطفا در صورت تمایل با تیم فروش و مهندسی Xingtai تماس بگیرید.
لینک های سریع
دسته بندی محصول
تماس با ما
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 شماره 3 جاده Longgang، خیابان بندر Gaogang، شهر Taizhou، چین.
حق چاپ © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. تمامی حقوق محفوظ است. تولید کنندگان ماشین آلات هیدرولیک سفارشی کارخانه سیم کشی عمده فروشی