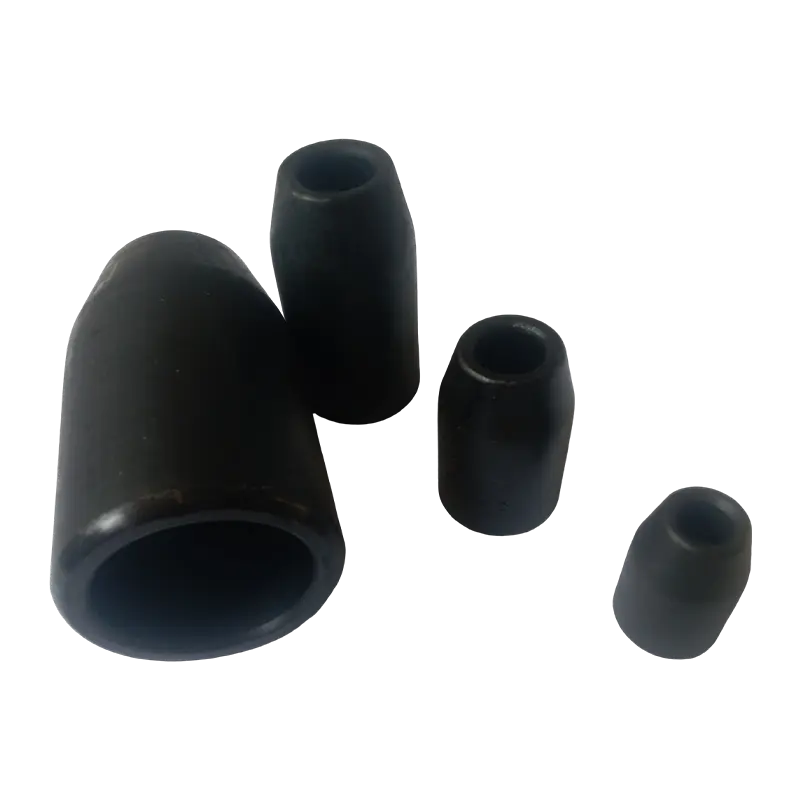
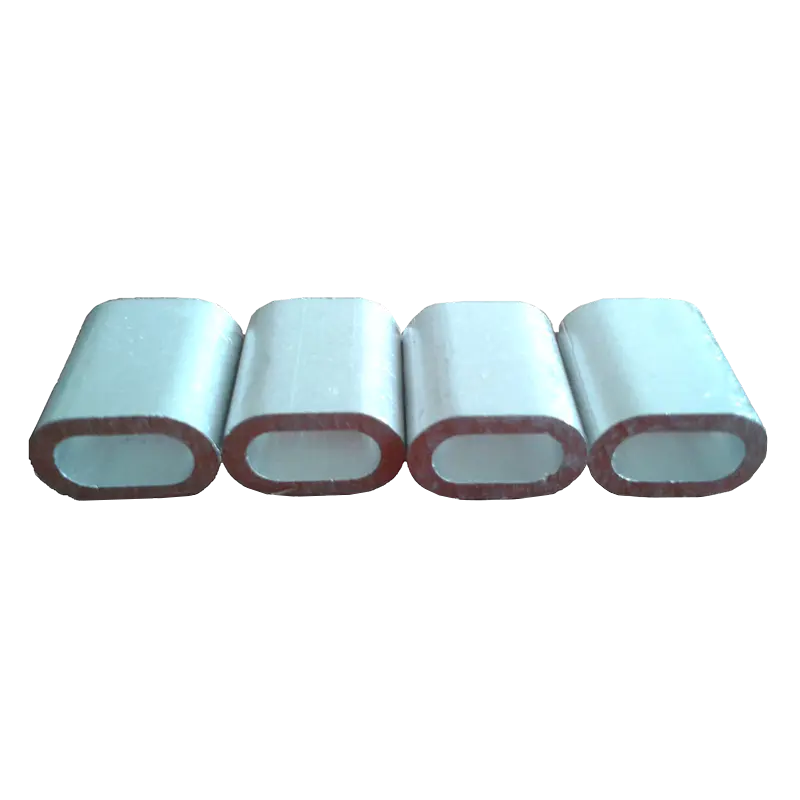
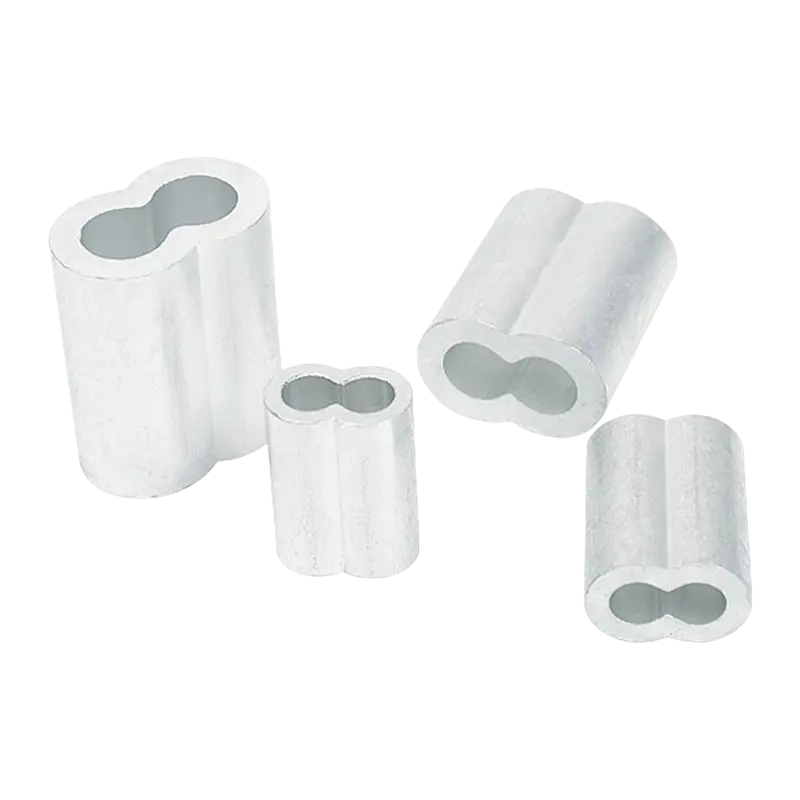
یک بند چشمی می تواند عالی به نظر برسد و همچنان یک تعهد باشد. یک بند طناب سیمی 16 میلیمتری که با یک قالب منطبق در تناژ کامل فشار داده میشود، با استفاده از فرول آلومینیومی دارای گواهی سختی، به س...
READ MORE
دستگاه پرس سیمی هیدرولیک GT-100 (قاب C) چیست؟
این دستگاه پرس سیمی هیدرولیک GT-100 (قاب C) یک دستگاه پرس سیم طناب هیدرولیک فشرده است که برای چرخاندن سیم طناب فولادی با محدوده قطر ساخته شده است. 1 میلی متر تا 10 میلی متر . این دستگاه در خانواده ماشینهای پرس فریم C قرار دارد، یک سبک قاب با ردپای کوچک که برای فشار دادن سریع و دقیق اتصالات انتهای طناب سیمی با قطر کوچک در نظر گرفته شده است، و معمولاً در کارخانههایی که برای بلند کردن محصولات سبک، از جمله آویزهای گیره C و محلولهای شلیک گلوله تولید میکنند، استفاده میشود. این دستگاه از طراحی کلی قاب به سبک سبد استفاده می کند که دستگاه را جمع و جور نگه می دارد و در عین حال نیروی فشار قوی و تمرکز خوب را حفظ می کند، که از یک سطح صاف و یکنواخت بر روی قلاب های تمام شده پشتیبانی می کند. از آنجا که GT-100 متکی بر یک سیستم تامین روغن هیدرولیک پمپ دو فشار پیستون می تواند بین چرخه ها به سرعت بالا و پایین حرکت کند و در عین حال فشار پرس کنترل شده و روان را ارائه دهد که از زمان چرخه کارآمد و کیفیت پرس ثابت پشتیبانی می کند.
به عنوان یک دسته محصول، الف دستگاه پرس سیم طناب هیدرولیک - همچنین به عنوان a دستگاه پرس هیدرولیک طناب سیم ، دستگاه پرس سیم طناب فولادی یا دستگاه پرس سیم - برای اتصال دائمی یک آستین یا فرول فلزی به دور یک یا چند رشته طناب سیمی استفاده می شود و یک پایانه انتهایی ثابت و باربر ایجاد می کند. در این رده، مدل GT-100 بخش قاب C با قطر کوچک را اشغال میکند، که به طور کلی برای خطوط تولید سبکتر و ایستگاههای کاری مونتاژ زنجیر اختصاصی به جای تجهیز ساختاری سنگین مناسب است. این راهنما به طراحی ماشین، طرح فیزیکی آن، پوشش معمولی قطر سیم، محدوده کاربرد، معماری هیدرولیک، ویژگی های عملکرد، مشخصات فنی کامل و فرآیند تحویل آن می پردازد، به طوری که یک سازنده، عمده فروش یا صاحب کارگاهی که در حال تحقیق در مورد ماشین پرس سیم طناب هیدرولیک است، بتواند آن را در زمینه ارزیابی کند.
نمای کلی محصول و عکس ماشین
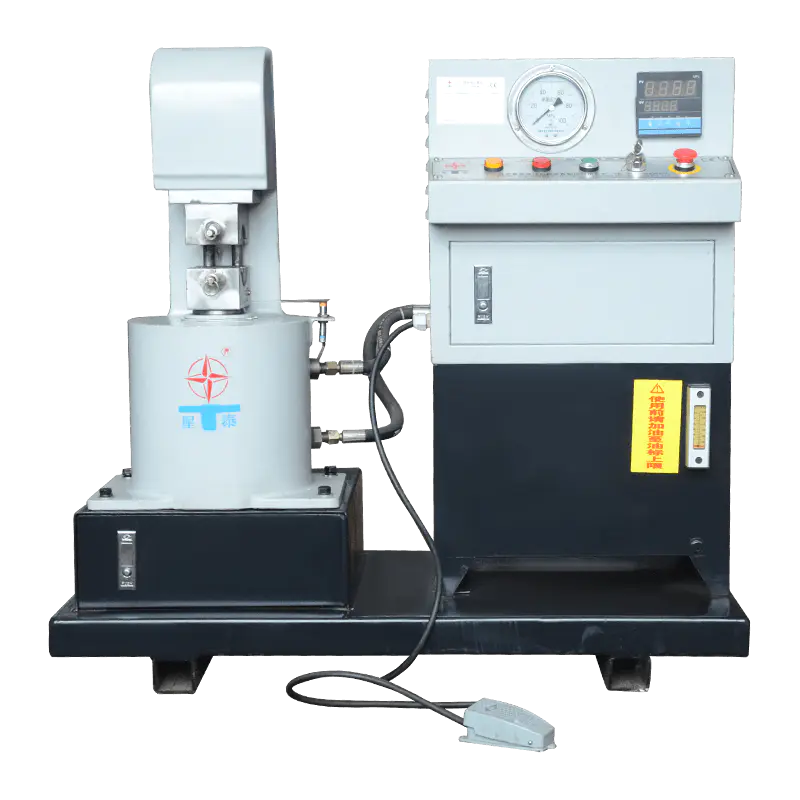
این photo below shows an actual GT-100 hydraulic wire rope press machine (C frame) unit as manufactured. On the left side of the unit is the pressing head and mold clamp assembly, mounted above a cylindrical hydraulic oil tank and pump housing. On the right side is the taller control cabinet, which houses the digital cycle timer, the hydraulic pressure gauge, the control button panel, and an internal storage drawer. A red foot pedal sits at the front of the machine for hands-free cycle activation, and the entire unit rests on a reinforced base skid with built-in channels for forklift handling during installation or relocation.
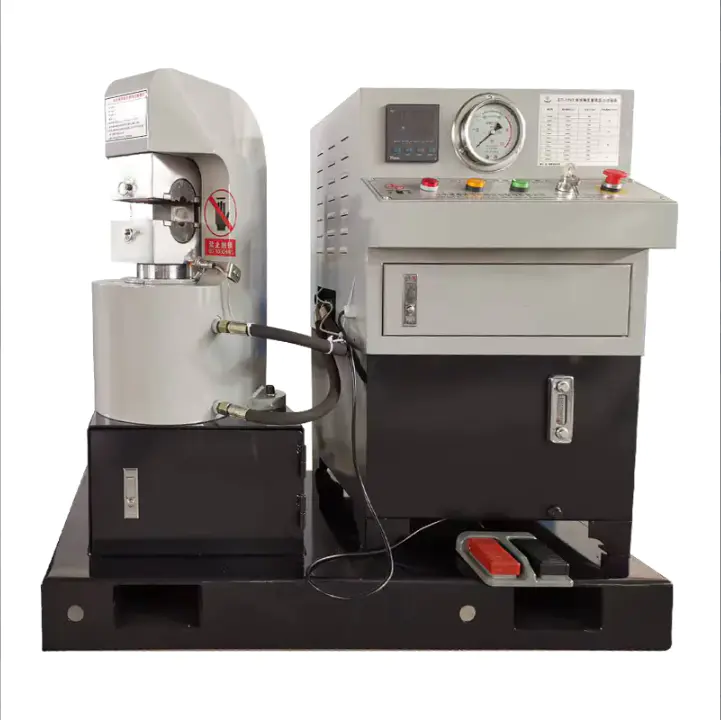
این طرح فیزیکی منعکس کننده اصل کار دستگاه است: روغن هیدرولیک از مخزن از طریق سیستم پمپ فشار دوگانه به پیستون و سیلندر عرضه می شود، که سر فشار را به سمت قالبی که آستین سیم طناب را نگه می دارد هدایت می کند، در حالی که کابینه کنترل زمان بندی، نظارت بر فشار و ایمنی اپراتور را در طول هر چرخه کنترل می کند.
آشنایی با طراحی C-Frame و مزایای آن
دستگاه پرس فریم C نام خود را از گلوی باز و C شکل بدنه قاب گرفته است که یک طرف محل کار را برای بارگیری و تخلیه طناب باز می کند. این با طرحهای پرس کاملاً محصور و چهار ستونی که از همه طرف منطقه کار را احاطه کرده است متفاوت است. این C-frame wire rope press machine is the smallest style in the broader family of press frame designs برای چرخاندن طناب سیم استفاده می شود و GT-100 به طور خاص برای فشار دادن طناب سیم کوچک از 1 تا 10 میلی متر در خانواده قاب C ساخته شده است.
از آنجایی که بدنه قاب GT-100 به جای مونتاژ از بخش های جوشی جداگانه، از یک بلوک مواد ساخته شده است، طراحی از یکپارچگی ساختاری و عمر طولانی پشتیبانی می کند. بدنه قاب تک بلوکی از درزهای جوشی که میتوانند به عنوان نقاط تنش در برخی از طرحهای قاب مونتاژ شده عمل کنند، اجتناب میکند، که برای ماشینی که انتظار میرود چرخههای پرس مکرر را در طول سالها استفاده در کارخانه انجام دهد، ملاحظات معناداری است. گلوی باز C شکل همچنین باعث می شود اپراتور به راحتی طناب سیمی و آستین ها را به سرعت قرار دهد، که از توان ثابت در یک خط تولید کوچک پشتیبانی می کند.
- ردپای فشرده مناسب برای کارگاه های کوچکتر یا ایستگاه های اختصاصی مونتاژ زنجیر
- گلوی باز C شکل برای بارگیری و تخلیه سریع طناب سیمی و آستین ها
- بدنه قاب تک بلوک برای یکپارچگی ساختاری و عمر طولانی ساخته شده است
- تمرکز خوب، که از یک سطح فشرده صاف و یکنواخت پشتیبانی می کند
- لغزش پایه تقویت شده با کانال های لیفتراک برای نصب و جابجایی ساده
برای خریدارانی که برای اولین بار یک دستگاه پرس هیدرولیک طناب سیمی را مقایسه می کنند، سبک قاب اغلب اولین تصمیم سازه ای است که می گیرند، زیرا بر روی ردپا، سرعت بارگذاری و محدوده قطر عملی دستگاه تأثیر می گذارد. دسته قاب C، و GT-100 درون آن، عموماً در جهت تولید کابل با قطر کوچک و با تکرار زیاد قرار دارند تا کابلهای ساختاری با قطر بزرگ.
ویژگی های کلیدی دستگاه پرس سیمی هیدرولیک GT-100
این GT-100 hydraulic wire rope press machine (C frame) is defined by four core design characteristics that shape how it performs on a production floor. Together, these characteristics explain why the machine is positioned as a compact, precision-oriented wire rope hydraulic press machine rather than a heavy-tonnage rigging press.
- طراحی کلی سبد: یک سازه فشرده با استحکام بالا و تمرکز خوب، تولید تسمه های فشرده با سطح صاف.
- طراحی قالب گرد با موقعیت یابی خودکار، تغییر بین قالب های مختلف برای قطر سیم های مختلف را آسان می کند.
- نزول خودکار پیستون پس از اتمام یک چرخه فشار دادن، مراحل تنظیم مجدد دستی بین چرخه ها را کاهش می دهد.
- عملکرد پیستون با زمان کنترل شده، اجازه می دهد تا زمان چرخه فشار دادن تنظیم و به طور مداوم تکرار شود.
نمودار: بخش های محدوده قطر طناب سیمی
درک اینکه ظرفیت قطر سیم ماشین در محدوده وسیعتر اندازه سیمبنبن قرار میگیرد به خریداران کمک میکند تجهیزات را با نیازهای تولیدی خود مطابقت دهند. طناب سیمی که در صنایع عمومی استفاده می شود معمولاً از قطرهای بسیار ریز مورد استفاده در صنایع دستی سبک و تابلوسازی تا قطرهای بزرگ مورد استفاده در بلند کردن سنگین و کاربردهای دریایی را شامل می شود. نمودار زیر محدوده کار دستگاه پرس سیم طناب هیدرولیک GT-100 را در برابر سه نوار مرجع گسترده تر قرار می دهد، بنابراین بخش با قطر کوچکی که در اختیار دارد به راحتی در یک نگاه قابل مشاهده است. این باندها بهعنوان مقولههای مرجع عمومی به جای یک استاندارد صنعتی ثابت ارائه میشوند، زیرا قطع قطر دقیق میتواند بین مناطق و کاربردها متفاوت باشد. بررسی بصری این محدوده می تواند به خریدار کمک کند تا سریعاً تأیید کند که آیا GT-100، به عنوان یک دستگاه پرس سیم طناب هیدرولیک فریم C، با قطر مورد نیاز خط تولید تسمه یا اتصالات خود مطابقت دارد یا خیر.
همانطور که در نمودار نشان داده شده است، دستگاه پرس سیم طناب هیدرولیک GT-100 (قاب C) برای فشار دادن طناب سیمی با قطر 1 میلی متر تا 10 میلی متر ساخته شده است و آن را محکم در بخش با قطر کوچک محدوده وسیع تر نشان داده شده قرار می دهد. این دهانه 1 تا 10 میلیمتری بسیاری از اندازههای سیم مورد استفاده برای تسمههای سبک، آویزهای گیره C و محلولهای شلیک را پوشش میدهد، که با نحوه توصیف دستگاه برای استفاده در کارخانه مطابقت دارد. نوار با قطر متوسط نشان داده شده در سمت راست، تقریباً 10 میلی متر تا 20 میلی متر، به طور کلی به ماشین های پرس بزرگتر با نیروی گیره بیشتر و مجموعه قالب متفاوت نیاز دارد که خارج از محدوده مدل فشرده C-frame GT-100 قرار دارد. نوار با قطر بزرگ، 20 میلیمتر و بالاتر، معمولاً با تسمههای بالابر سنگینتر و تجهیز ساختاری، دوباره خارج از محدوده کاری این واحد کوچک قاب C مرتبط است. قرار دادن GT-100 در انتهای کوچکتر ترازو عمدی است، زیرا دستگاه فشردگی، متمرکز بودن، و پرس صاف را بر تناژ خام اولویت میدهد. محدوده کاری کوچکتر همچنین به طراحی قالب گرد و سیستم موقعیت یابی خودکار اجازه می دهد ساده بمانند، که از تغییرات سریعتر قالب هنگام جابجایی بین قطرهای مختلف سیم کوچک پشتیبانی می کند. برای یک تولیدکننده یا کارگاهی که عمدتاً تسمههای کوچک، اتصالات یا انتهای کابلهای ایمنی تولید میکند، معمولاً ماندن در این محدوده 1 تا 10 میلیمتری کافی است و انتخاب یک دستگاه پرس بزرگ برای این محدوده کار معمولاً غیر ضروری است. از سوی دیگر، کارگاهی که به طور منظم سیم طناب با قطر بیش از 10 میلی متر را پردازش می کند، باید به جای مدل GT-100، به دنبال دستگاه پرس با قاب C یا چند ستون بزرگتر باشد. این نوع نمودار محدوده اولین فیلتر عملی برای خریدارانی است که در مورد دستگاه پرس سیم طناب هیدرولیک، دستگاه پرس هیدرولیک طناب سیمی یا دستگاه پرس سیم طناب فولادی تحقیق می کنند، زیرا سازگاری قطر معمولاً اولین مشخصاتی است که تأیید می شود. از آنجایی که نمودار به جای یک استاندارد تایید شده، از نوارهای مرجع عمومی استفاده می کند، خریداران تشویق می شوند قبل از نهایی کردن انتخاب ماشین، الزامات قطر دقیق را در برابر برگه مشخصات سیم سیم خود تأیید کنند. به طور کلی، نمودار پاسخ مستقیمی که قبلاً در این راهنما داده شد را تقویت می کند: دستگاه پرس سیم طناب هیدرولیک GT-100 (قاب C) به طور هدفمند برای کار پرس با قطر کوچک به جای تولید دکل با قطر بزرگ ساخته شده است.
بررسی اجمالی اجزای ماشین
بر اساس عکس محصول بالا، نمودار زیر یک نمای کلی شماتیک ساده از دستگاه پرس سیم طناب هیدرولیک GT-100 است که برای اهداف تصویری ترسیم شده است و نه برای مقیاس. اجزای عملکردی اصلی قابل مشاهده در واحد واقعی را برچسب گذاری می کند تا خریدارانی که با تجهیزات پرس هیدرولیک آشنا نیستند بتوانند هر قطعه را به نقش خود در فرآیند پرس متصل کنند. چیدمان از همان ترتیب چپ به راست که در عکس دیده می شود پیروی می کند: مجموعه پرس و درایو هیدرولیک در سمت چپ، و کابینت کنترل در سمت راست.
- قالب گرد و مجموعه سر پرس، جایی که آستین طناب سیمی برای چرخاندن قرار گرفته است.
- پیستون هیدرولیک و ستون سیلندر، که نیروی فشار را در طول هر چرخه به سمت پایین هدایت می کند.
- مخزن روغن هیدرولیک و محفظه پمپ، تامین روغن از طریق سیستم پمپ دو فشار.
- تایمر چرخه دیجیتال و نمایشگر کنترلر، برای تنظیم و نظارت بر عملکرد پیستون با زمان کنترل شده استفاده می شود.
- گیج فشار هیدرولیک که به اپراتور اجازه می دهد فشار سیستم را در حین کار کنترل کند.
- پانل دکمه کنترل، شامل عملکردهای شروع، توقف و توقف اضطراری برای ایمنی اپراتور.
- کنترل پدال پا، امکان فعال کردن چرخه فشار دادن را بدون دست.
- اسکید پایه تقویت شده با کانال های لیفتراک برای نصب و جابجایی.
این نمای کلی مؤلفه برای کمک به خریداران کمک می کند تا طرح بصری دستگاه پرس سیم طناب هیدرولیک GT-100 را با توضیحات عملکردی که در بقیه این راهنما استفاده می شود، به ویژه سیستم هیدرولیک و بخش ترکیب ساختاری که در ادامه می آید، مرتبط کنند.
کاربردهای معمولی برای دستگاه پرس طناب سیمی هیدرولیک
این GT-100 hydraulic wire rope press machine is usually used in factories that produce slings to lift light products. Its 1mm to 10mm pressing range fits naturally into a group of applications where wire rope is thin, sleeves are small, and production runs are often repetitive rather than one-off. Because the machine is compact and the mold system supports quick changes, it is well suited to workshops that need to switch between several small wire diameters over the course of a single shift.
کاربردهای معمول گزارش شده برای این دسته از دستگاه های پرس سیمی هیدرولیک فریم C کوچک شامل مونتاژ آویزهای C-clip، محلول های شلیک شلیک، و تسمه های سبک کلی بالابر است. فراتر از این نمونههای نامگذاری شده، پرسهای سوآج با قطر کوچک از این نوع نیز معمولاً در مجموعههای آویزان تابلو، اتصالات اتصال سبک، و کارهای پایانی کابل در مقیاس کوچک مورد استفاده قرار میگیرند، زیرا این کاربردها معمولاً به طناب سیمی در همان محدوده قطر کوچکی که GT-100 برای کارکردن ساخته شده است، متکی هستند.
| برنامه | شخصیت طناب سیم معمولی | متناسب با محدوده قطر GT-100 |
|---|---|---|
| آویزهای C-Clip | سبک، قطر کوچک | بله |
| راه حل های شلیک | سبک، قطر کوچک | بله |
| تسمه های سبک بالابر | قطر کوچک تا متوسط | بله |
| کراوات را امضا و نمایش دهید | قطر ریز تا کوچک | بله |
| تقلب سازه ای سنگین | قطر بزرگ | محدوده خارج |
کارگاه هایی که تولید مخلوط با قطر کوچک را انجام می دهند، به این معنی که چندین قطر سیم مختلف در باند 1 میلی متر تا 10 میلی متر در یک جابجایی، بیشتر از ماشینی با فرآیند تغییر قالب ساده بهره می برند، زیرا زمان خرابی بین تعویض قالب می تواند در غیر این صورت سهم بیشتری از زمان کل تولید نسبت به خود چرخه پرس شود. خریدارانی که این نوع دستگاه پرس سیمی هیدرولیک با فریم C کوچک را برای توزیع عمده یا تولید زنجیر در خانه تامین میکنند، باید تناسب کاربرد، سرعت تغییر قالب و محدوده قطر را با هم وزن کنند نه اینکه ظرفیت قطر را به صورت مجزا ارزیابی کنند.
سیستم هیدرولیک و ترکیب سازه
این swaging components of Xingtai Hydraulic machines, including the GT-100, are forged from high-strength alloy steel, which supports durability under repeated pressing loads. The machine body is manufactured from a single block of material, which supports structural integrity and long service life. The hydraulic system uses a تامین روغن پمپ دو فشار که حرکت سریع پیستون به سمت بالا و پایین را امکان پذیر می کند و در عین حال فرآیند پرس صاف را امکان پذیر می کند، ترکیبی که هم کیفیت پرس و هم راندمان تولید را بهبود می بخشد.
نمودار: ترکیب ساختاری هسته یک پرس هیدرولیک فریم C
دستگاه پرس سیم طناب هیدرولیک یک قطعه واحد نیست بلکه مجموعه ای از چندین زیر سیستم اصلی است که در طول هر چرخه پرس با هم کار می کنند. درک اینکه چگونه یک دستگاه فریم C مانند GT-100 به طور کلی ساخته می شود می تواند به خریداران کمک کند تا کیفیت ساخت، عمر مفید مورد انتظار و نیازهای تعمیر و نگهداری را ارزیابی کنند. نمودار دونات زیر یک دستگاه پرس سیم طناب هیدرولیک با فریم C معمولی را به چهار قسمت ساختاری کلی تقسیم می کند: بدنه قاب، سیستم هیدرولیک، مجموعه پیستون و قالب، و سیستم کنترل و ایمنی. این نسبتها بهعنوان یک نمای کلی از یک دستگاه پرس هیدرولیک کوچک معمولی به جای صورتحساب دقیق مواد برای هر واحد ارائه میشوند. بررسی این ترکیب به توضیح اینکه چرا بدنه قاب و سیستم هیدرولیک به طور کلی بیشترین سهم از ساختار و عملکرد کلی دستگاه را تشکیل می دهد کمک می کند.
این frame body represents the largest share in the chart because it is manufactured from a single block of material, which is central to the machine's structural integrity and long service life. A single-block frame body avoids the welded joints found in some assembled frame designs, which can reduce points of potential stress concentration over repeated pressing cycles. The hydraulic system occupies the second-largest share, reflecting its role in generating and controlling the pressing force applied to each wire rope sleeve. On the GT-100, this hydraulic system is built around a dual-pressure pump oil supply, which allows the piston to travel up and down quickly during the non-pressing stroke while still applying a smooth, controlled force during the actual swaging stroke, and it is visible in the product photo as the cylindrical tank and pump housing beneath the pressing head. This dual-pressure approach is a practical way to balance cycle speed with pressing quality, since a single fixed-pressure pump would generally be either too slow or too aggressive across the full stroke. The piston and mold assembly, shown as the third segment, is where the round mold design and automatic positioning system are located, allowing operators to change molds for different wire diameters within the 1mm to 10mm range. Because the piston is designed to move down automatically once a pressing cycle finishes, and because piston movement can be controlled by time through the digital timer on the control panel, this segment also reflects the machine's basic automation features. The control and safety system, the smallest segment in the chart, still plays an important role by governing timing, piston movement, pressure monitoring, and operator safety through the buttons, gauge, and foot pedal shown on the control cabinet. Together, these four segments explain how a compact C-frame hydraulic wire rope press machine can remain small in footprint while still delivering consistent, repeatable swaging results. This structural overview is also useful context for anyone comparing a hydraulic wire rope press machine, wire rope hydraulic press machine, or steel wire rope press machine from a manufacturing or maintenance perspective, since each subsystem has a different expected wear pattern and service requirement. In general, the frame body and control cabinet require the least frequent attention once properly installed, while seals and high-pressure tubing within the hydraulic system are the components most likely to need periodic inspection or replacement over time.
بررسی اجمالی عملکرد: آنچه که ویژگی های طراحی ارائه می دهد
فراتر از ظرفیت قطر خام، چندین ویژگی عملکرد مبتنی بر طراحی بر عملکرد یک دستگاه پرس طناب سیمی هیدرولیک کوچک در استفاده روزانه تأثیر می گذارد. این ویژگیها بهجای ادعاهای بازاریابی عمومی، مستقیماً توسط انتخابهای طراحی فیزیکی ماشین شکل میگیرند.
نمودار: بررسی اجمالی ویژگی های عملکرد
فراتر از ظرفیت قطر خام، چندین ویژگی عملکرد مبتنی بر طراحی بر عملکرد یک دستگاه پرس طناب سیمی هیدرولیک کوچک در استفاده روزانه تأثیر می گذارد. این ویژگیها بهجای ادعاهای بازاریابی انتزاعی، مستقیماً توسط انتخابهای طراحی فیزیکی ماشین شکل میگیرند. نمودار رادار زیر شش ویژگی دستگاه پرس سیم طناب هیدرولیک GT-100 را نشان می دهد که مستقیماً با ویژگی های طراحی مستند و طرح کنترل قابل مشاهده آن مرتبط است. هر محور بر اساس یک مقیاس توصیفی ساده پنج نقطه ای بر اساس نحوه توصیف ویژگی طراحی مربوطه، به جای آزمایش های آزمایشگاهی شخص ثالث، رتبه بندی می شود. مشاهده هر شش ویژگی با هم در یک نمودار، دیدن نمایه عملکرد کلی را که طراحی فریم C در نظر گرفته شده برای ارائه آسان تر می کند.
دقت تمرکز بر روی نمودار بسیار رتبه بندی شده است زیرا طراحی کلی سبد GT-100 به طور خاص به عنوان ارائه تمرکز خوب توصیف شده است که از پروفیل های آستین گرد با شکل یکنواخت پشتیبانی می کند. کیفیت پرداخت سطح به طور مشابه بالا رتبه بندی می شود، زیرا همان طراحی سبد با تسمه های فشرده که دارای سطح صاف هستند به جای پرداخت ناهموار یا زخمی مرتبط است. راحتی تغییر قالب در بالای مقیاس رتبه بندی می شود زیرا طراحی قالب گرد شامل موقعیت یابی خودکار است که در نظر گرفته شده است تا جابجایی بین اندازه های مختلف قالب را برای اپراتور ساده کند. سطح اتوماسیون کمی پایینتر از امتیاز برتر است که نشاندهنده یک حد وسط عملی است: پس از پایان فشار دادن پیستون بهطور خودکار به سمت پایین حرکت میکند و میتوان آن را با زمان از طریق تایمر دیجیتال کنترل کرد، اما دستگاه همچنان یک پرس فریم C با هدایت اپراتور با پدال پای دستی است تا یک خط تولید کاملاً بدون نظارت. فشردگی ساختاری بسیار رتبه بندی شده است، مطابق با GT-100 که بخشی از کوچکترین سبک در مجموعه قاب C است، که آن را برای ردپاهای کوچکتر کارگاهی مناسب می کند. استحکام ساخت نزدیک به بالای ترازو نیز رتبهبندی میشود، که توسط بدنه قاب تک بلوکی و قطعات فولادی آلیاژی با استحکام بالا که در ساختوساز استفاده میشوند پشتیبانی میشود. در مجموع، نمودار نمایه عملکردی را نشان می دهد که به دقت، کیفیت سطح و راحتی در تغییر قالب وزن دارد، که با نقش مورد نظر دستگاه در تولید قلاب و اتصالات با قطر کوچک به جای تقلب های سنگین مطابقت دارد. این نوع پروفیل عموماً به خریدارانی که روی قطر سیم از 1 تا 10 میلیمتر متمرکز شدهاند بیشتر مربوط میشود تا خریدارانی که کابلهای ریگ با قطر بزرگ را پردازش میکنند، جایی که تناژ خام و نیروی چرخه وزن بیشتری در ارزیابی دارند. از آنجایی که هر رتبهبندی به یک ویژگی طراحی مستند خاص بازمیگردد، نمودار بهعنوان یک خلاصه شفاف بهجای یک امتیاز معیار تأیید شده مستقل در نظر گرفته شده است. خریدارانی که دستگاه پرس سیم طناب هیدرولیک، دستگاه پرس هیدرولیک طناب سیمی، یا دستگاه پرس سیم طناب فولادی را برای کارهای با قطر کم ارزیابی می کنند، می توانند از چارچوب مشابهی برای مقایسه تمرکز، پرداخت سطح، راحتی تغییر قالب، اتوماسیون، فشردگی و استحکام در گزینه های مختلف دستگاه استفاده کنند.
مشخصات فنی
این table below summarizes the core specification points for the GT-100 hydraulic wire rope press machine (C frame), based directly on the manufacturer's product description, and is intended as a quick reference for buyers comparing this model against other equipment in the hydraulic wire rope press machine category.
| مورد | مشخصات |
|---|---|
| مدل | دستگاه پرس سیمی هیدرولیک GT-100 (قاب C) |
| نوع قاب | C-فریم، گلو باز، بدنه تک بلوک |
| محدوده قطر طناب سیمی | 1 میلی متر - 10 میلی متر |
| نوع قالب | قالب گرد، موقعیت یابی خودکار |
| برگشت پیستون | فرود خودکار پس از چرخه فشار دادن |
| کنترل پیستون | کنترل زمان، قابل تنظیم از طریق تایمر دیجیتال |
| تامین هیدرولیک | سیستم تامین روغن پمپ دو فشار |
| کنترل های اپراتور | پانل دکمه کنترل، فشار سنج، پدال پا |
| برنامه های کاربردی معمولی | آویزهای C-Clip, shot fire solutions, light lifting slings |
| بسته بندی | بسته بندی کوچک و جعبه آهن |
| لوازم جانبی شامل | مهر و موم، لوله فشار بالا |
| زمان سرب معمولی | 10 تا 30 روز، مشروط به حجم سفارش |
تحویل، بسته بندی و زمان تحویل
هنگامی که سفارش دستگاه پرس سیم طناب هیدرولیک GT-100 تأیید شد، دستگاه با استفاده از بسته بندی شرینک و یک جعبه آهنی، با مهر و موم و یک لوله فشار بالا به عنوان لوازم جانبی استاندارد بسته بندی می شود. زمان سرب معمول برای تولید و آماده سازی حمل و نقل است 10 تا 30 روز بسته به حجم سفارش و پیکربندی.
نمودار: جدول زمانی معمول تولید و تحویل
زمان تحویل اغلب یکی از کاربردی ترین سوالاتی است که خریدار پس از تایید مشخصات ماشین با آن مواجه می شود. زمان تولید دستگاه پرس سیمی هیدرولیک به طور کلی به برنامه ریزی تولید، حجم سفارش و الزامات بسته بندی صادراتی بستگی دارد. نمودار زیر یک جدول زمانی مرجع کلی را نشان میدهد که نشان میدهد چگونه یک زمان تحویل معمولی 10 تا 30 روزه ممکن است در مراحل تولید، آزمایش، بستهبندی و آمادهسازی حمل و نقل توزیع شود. این جدول زمانی گویا است و به منظور کمک به خریداران برای درک جریان عمومی فعالیت در پشت زمان تعیینشده به جای وعدهدادن زمانبندی دقیق برای هر سفارش خاص است. زمانبندی واقعی برای هر سفارش فردی میتواند بسته به عواملی مانند اندازه سفارش، پیکربندی قالب و زمانبندی فعلی تولید متفاوت باشد.
در جدول زمانی مرجع نشان داده شده، بیشترین بخش از پنجره 10 تا 30 روزه به تولید و مونتاژ اختصاص داده شده است که نشان دهنده زمان مورد نیاز برای ماشینکاری، آهنگری، و مونتاژ بدنه قاب، سیستم هیدرولیک و مونتاژ پیستون و قالب است. از آنجایی که اجزای جابهجایی GT-100 از فولاد آلیاژی با استحکام بالا ساخته شدهاند و بدنه فریم از یک قطعه ماده ساخته شده است، این مرحله معمولاً به زمان بیشتری نسبت به مراحل بستهبندی نهایی نیاز دارد. تست کیفیت به دنبال تولید و مونتاژ انجام میشود که به سیستم هیدرولیک پمپ دو فشار، دقت فشار سنج و حرکت خودکار پیستون اجازه میدهد قبل از تایید واحد برای حمل و نقل بررسی شود. بسته بندی در جدول زمانی مرجع بعدی قرار می گیرد که طی آن دستگاه با استفاده از بسته بندی کوچک و جعبه آهنی به همراه لوازم جانبی مانند مهر و موم و لوله فشار بالا آماده می شود. آماده سازی حمل و نقل آخرین مرحله نشان داده شده است که شامل مستندات، بارگیری و هماهنگی با روش حمل و نقل مناسب برای کشور مقصد می شود. از آنجایی که ماشین های هیدرولیک Xingtai به بسیاری از کشورها از جمله بریتانیا، استرالیا، هلند، لتونی، مالزی، تایلند، هند، روسیه، بوتسوانا و لهستان صادر می شوند، آماده سازی حمل و نقل بسته به مقصد و مدارک مورد نیاز می تواند تا حدودی متفاوت باشد. خریدارانی که چندین واحد یا پیکربندی های قالب سفارشی سفارش می دهند، معمولاً باید انتظار زمان بندی را به انتهای بالای پنجره 10 تا 30 روزه نشان داده شده در نمودار داشته باشند. خریدارانی که یک ماشین پیکربندی استاندارد را سفارش میدهند ممکن است زمانبندی را نزدیکتر به انتهای پایین همان پنجره تجربه کنند، اگرچه هنوز هم میتواند بر اساس بار تولید فعلی متفاوت باشد. این نوع تقسیم بندی تولید به حمل و نقل برای اهداف برنامه ریزی مفید است، به ویژه برای خریدارانی که تحویل ماشین را با یک پروژه گسترده تر یا برنامه نصب خط تولید هماهنگ می کنند. از آنجایی که بستهبندی مستقیماً بر میزان دوام یک ماشین در حملونقل بینالمللی تأثیر میگذارد، استفاده از بستهبندی کوچک همراه با یک جعبه آهنی سفت و سخت برای کمک به محافظت از ساختار قاب C و اجزای هیدرولیک، از جمله کابین کنترل و گیج فشار، در طول حمل و نقل در نظر گرفته شده است. به طور کلی، جدول زمانی مرجع به این منظور است که به خریداران یک انتظار کلی واقع بینانه از نحوه ساختاردهی زمان تحویل 10 تا 30 روزه، از تولید اولیه تا آماده سازی نهایی حمل و نقل، بدهد.
درباره شرکت تولیدی هیدرولیک Jiangsu Xingtai, Ltd.
شرکت تولیدی هیدرولیک جیانگ سو زینگتای با مسئولیت محدود در تاسیس شد 1992 و در شهر تایژو، استان جیانگ سو، چین واقع شده است. این شرکت به عنوان تولید کننده دستگاه پرس سیم طناب هیدرولیک، در ساخت دستگاه های پرس طناب سیمی هیدرولیک، دستگاه های آنیل و مخروطی طناب سیم، آستین های آلومینیومی و گیره های بالابر تخصص دارد. Xingtai Hydraulic مجهز به امکانات تولید پیشرفته، قابلیتهای فنی قوی، تجهیزات تست معتبر و سیستم مدیریت کیفیت جامع است که از خروجی ثابت در طیف وسیعی از دستگاههای پرس سیم طناب هیدرولیک و محصولات ابزار چیندار طناب سیم، از جمله مدل GT-100 که در این راهنما پوشش داده شده است، پشتیبانی میکند.
این swaging components of Xingtai Hydraulic machines are forged from high-strength alloy steel. The machine body is manufactured from a single block of material, supporting structural integrity and long service life. The hydraulic systems used across the company's press machine range utilize a dual-pressure pump oil supply system, enabling fast upward and downward piston movement while maintaining a smooth pressing process, a design intended to improve pressing quality and production efficiency.
ماشینهای هیدرولیک Xingtai به کشورهای متعددی از جمله بریتانیا، استرالیا، هلند، لتونی، مالزی، تایلند، هند، روسیه، بوتسوانا، لهستان و سایرین صادر شدهاند و این شرکت را به عنوان یک تامینکننده دستگاه پرس سیم طناب هیدرولیک در بازارهای بینالمللی قرار داده است. این شرکت با هدایت فلسفه ای مبتنی بر کیفیت، رقابت و تعهد پایدار، برای برآورده کردن نیازهای مشتری و ارائه خدمات قابل اعتماد به مشتریان فعلی و جدید، خواه آنها یک دستگاه پرس فریم C کوچک را تهیه کنند یا سفارش عمده فروشی بزرگتری را در چندین مدل پرس هیدرولیک هماهنگ کنند، کار می کند.
نحوه انتخاب دستگاه پرس طناب سیمی هیدرولیک برای کارهای با قطر کوچک
انتخاب دستگاه پرس طناب سیم هیدرولیک مناسب برای کار با طناب سیمی با قطر کوچک معمولاً به تطابق طراحی ساختاری دستگاه و ویژگیهای کنترلی با اتصالات خاصی که یک کارگاه قصد تولید آن را دارد، بستگی دارد. لیست زیر نکات اصلی ارزش بررسی را قبل از تصمیم گیری نهایی بین یک دستگاه فریم C فشرده و یک جایگزین بزرگتر نشان می دهد.
- محدوده قطر طناب مورد نیاز برای تولید فعلی و مورد انتظار آینده را تأیید کنید و آن را با ظرفیت اعلام شده دستگاه، مانند محدوده 1 تا 10 میلی متری GT-100 بررسی کنید.
- نوع قاب را در نظر بگیرید: یک دستگاه قاب فشرده C معمولاً برای کارگاههای کوچکتر و تولید سبکتر و با تکرار بالا مناسب است، در حالی که سبکهای فریم بزرگتر برای کارهای سنگینتر مناسب است.
- سیستم قالب را بررسی کنید، از جمله اینکه آیا موقعیت قالب به صورت خودکار است یا خیر و با چه سرعتی می توان قالب ها را بین قطرهای مختلف سیم تعویض کرد.
- طراحی سیستم هیدرولیک را بررسی کنید، زیرا راه اندازی پمپ دو فشار می تواند هم زمان چرخه سریع و هم نیروی فشار کنترل شده و صاف را پشتیبانی کند.
- کنترلهای اپراتور، از جمله فشارسنج، تایمر دیجیتال، دکمههای کنترل و پدال پا را ارزیابی کنید، زیرا این موارد کاربرد و ایمنی روزانه را تعیین میکنند.
- جزئیات بسته بندی و تحویل را با تامین کننده دستگاه پرس سیم طناب هیدرولیک، از جمله لوازم جانبی موجود و زمان مورد انتظار برای تولید و حمل، تأیید کنید.
برای خریدارانی که به طور خاص روی مونتاژ زنجیر با قطر کوچک، آویزهای گیره C یا محلول های شلیک گلوله تمرکز می کنند، یک دستگاه پرس سیم طناب هیدرولیک با فریم C جمع و جور مانند GT-100 به طور کلی نقطه شروع منطقی برای ارزیابی است، زیرا محدوده قطر، سیستم قالب و طراحی هیدرولیک آن همگی به سمت این بخش تولید می شوند.
برنامهریزی مداوم تعمیر و نگهداری نیز ارزش تصمیمگیری اولیه برای خرید را دارد تا اینکه آن را به عنوان یک فکر بعدی تلقی کنیم. همانطور که در بررسی اجمالی ترکیب ساختاری قبلاً در این راهنما ذکر شد، مهر و موم های هیدرولیک و لوله های فشار بالا معمولاً اجزایی هستند که به احتمال زیاد به بازرسی یا تعویض دوره ای نیاز دارند، که یکی از دلایلی است که معمولاً درزگیرهای یدکی و یک لوله فشار بالا به عنوان لوازم جانبی استاندارد در یک ماشین جدید گنجانده می شوند. ایجاد یک روال ساده برای بررسی سطح روغن، وضعیت آب بندی و سایش قالب می تواند به دستگاه پرس سیم طناب هیدرولیک کمک کند تا تمرکز و پرداخت سطح را در طول عمر طولانی حفظ کند.
سوالات متداول
Q1: دستگاه پرس سیم طناب هیدرولیک GT-100 چه محدوده قطر طناب را می تواند پردازش کند؟
A1: GT-100 برای فشار دادن سیم طناب فولادی کوچک با محدوده قطر 1 تا 10 میلی متر طراحی شده است که آن را برای تسمه های سبک و اتصالات انتهایی کوچک مناسب می کند.
Q2: GT-100 از چه نوع قاب استفاده می کند و چرا اهمیت دارد؟
A2: GT-100 از یک قاب C، طراحی گلوگاه باز با بدنه تک بلوکی استفاده می کند که از ردپای فشرده، بارگیری و تخلیه سریع و یکپارچگی ساختاری طولانی مدت پشتیبانی می کند.
Q3: چه کنترل های اپراتور در دستگاه پرس سیم طناب هیدرولیک GT-100 گنجانده شده است؟
A3: دستگاه شامل یک تایمر چرخه دیجیتال، یک فشارسنج هیدرولیک، یک صفحه دکمه کنترل با عملکردهای شروع، توقف و توقف اضطراری و یک پدال پا برای فعال سازی چرخه است.
Q4: تغییر قالب در این دستگاه پرس هیدرولیک طناب سیمی چگونه کار می کند؟
A4: GT-100 از طراحی قالب گرد با موقعیت یابی خودکار استفاده می کند، که در نظر گرفته شده است تا جابجایی بین اندازه های مختلف قالب را برای اپراتور ساده کند.
Q5: چه لوازم جانبی و بسته بندی همراه با تحویل است؟
A5: بسته بندی استاندارد شامل بسته بندی کوچک و یک جعبه آهنی، با مهر و موم و یک لوله فشار بالا به عنوان لوازم جانبی است.
Q6: زمان معمول برای تولید و حمل و نقل چقدر است؟
A6: زمان تحویل معمول 10 تا 30 روز است، بسته به حجم سفارش و پیکربندی.
محصولات ما
محصولات توصیه شده
اخبار
-
-
12 میلی متر سیم طناب، بند 4.5 متری تمام شده و خطای 10 میلی متری در برش. این همان ترتیبی است که بسیاری از اسلنجفروشیها در صبح روز دوشنبه با هم ملاقات میکنند: چشم در جایی که نقاشی میگوید فرود ...
READ MORE -
کارگاهی را تصور کنید که به تازگی قراردادی برای تولید 120 طناب سیمی یکسان با طول هر کدام 3.75 متر با یک آستین آلومینیومی در یک انتها برنده شده است. اپراتور یک چرخ قطع می کند و اولین طناب را با دس...
READ MORE -
سر کویلینگ مجموعه دوار است که طناب سیم، انتهای سیم آنیل شده یا میله سیم را دریافت می کند و آن را به صورت یک سیم پیچ مارپیچی کاملاً کنترل شده تشکیل می دهد. برای سازندگانی که تسمه های طناب سیمی، پ...
READ MORE -
یک پردازنده طناب سیم در جنوب شرقی آسیا اخیراً تقریباً 30 درصد از یک دسته آنیل شده را رد کرد زیرا سیم پیچ ها به هم چسبیده بودند و لایه های بیرونی غیر قابل تعمیر خراشیده شده بودند. مشخصات کوره درس...
READ MORE
با Xingtai در ارتباط باشید.
اگر به تجهیزات هیدرولیک سفارشی یا مشاوره فنی نیاز دارید، لطفا در صورت تمایل با تیم فروش و مهندسی Xingtai تماس بگیرید.
لینک های سریع
دسته بندی محصول
تماس با ما
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 شماره 3 جاده Longgang، خیابان بندر Gaogang، شهر Taizhou، چین.
حق چاپ © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. تمامی حقوق محفوظ است. تولید کنندگان ماشین آلات هیدرولیک سفارشی کارخانه سیم کشی عمده فروشی