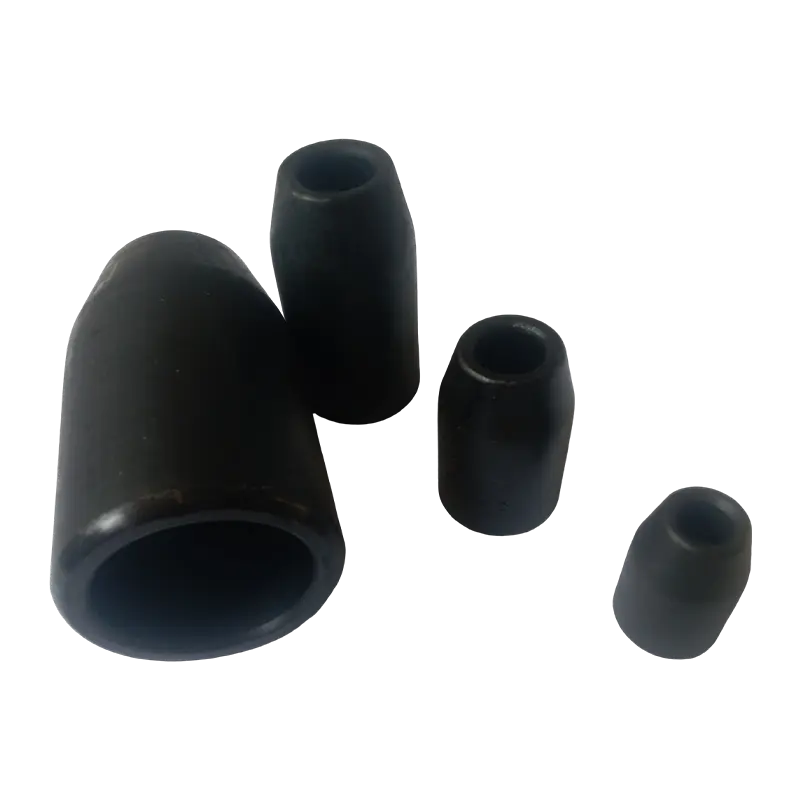
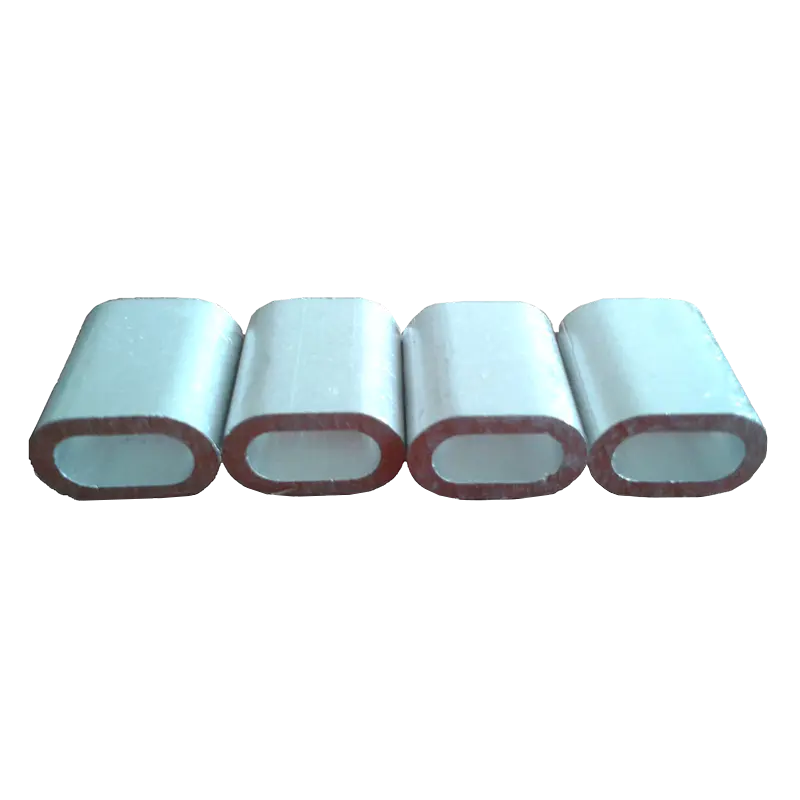
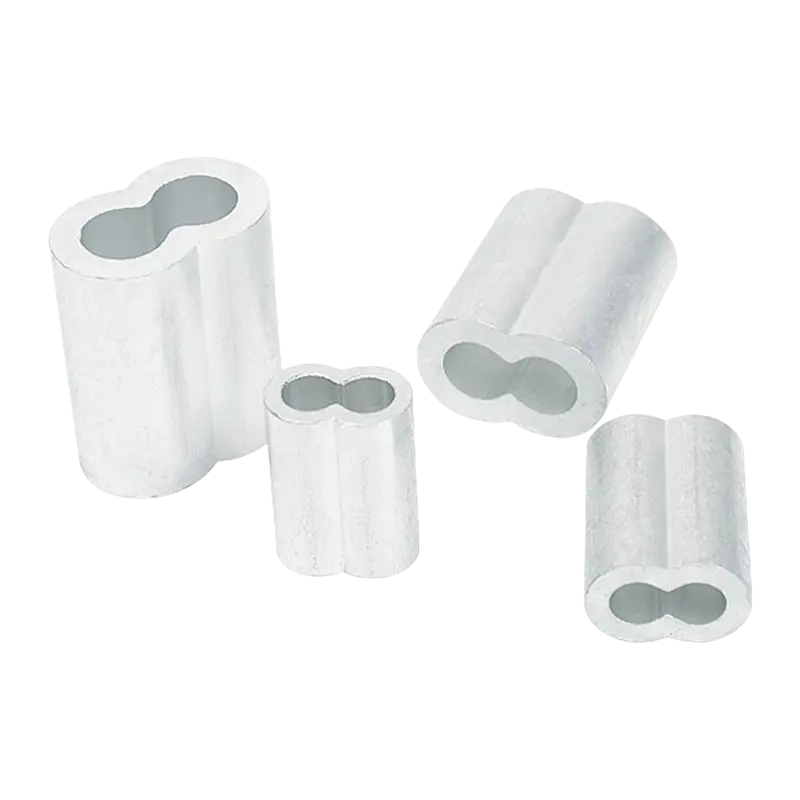
یک بند چشمی می تواند عالی به نظر برسد و همچنان یک تعهد باشد. یک بند طناب سیمی 16 میلیمتری که با یک قالب منطبق در تناژ کامل فشار داده میشود، با استفاده از فرول آلومینیومی دارای گواهی سختی، به س...
READ MORE
ماشین سیم کشی طناب چیست و چگونه کار می کند
A دستگاه سیم طناب طراحی شده برای تاب دادن، اتصالات، آستین یا فرول را با اعمال نیروی فشاری کنترل شده تا زمانی که فلز در اطراف رشته های طناب جریان یابد، به طور دائم به انتهای یک سیم سیم فولادی متصل می کند. به عبارت مستقیم، الف طناب کش از فشار هیدرولیک یا پنوماتیک برای بستن مجموعه ای از قالب ها در اطراف آستین استفاده می کند، قطر آن را کاهش می دهد و الیاف طناب را بدون جوش یا چسب در جای خود قفل می کند. این فرآیند که معمولاً a سیم کشی طناب ، یک اتصال مکانیکی ایجاد می کند که بار را به طور مساوی در سراسر فلز فشرده توزیع می کند نه اینکه تنش را در یک نقطه متمرکز کند.
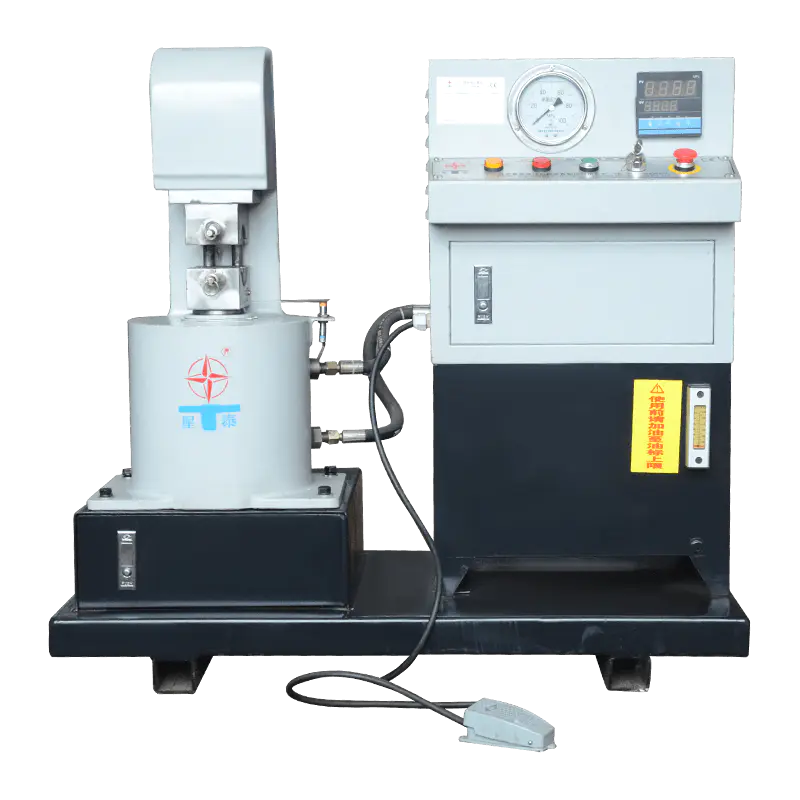
بیشتر ماشینهای درجه صنعتی به جای نیروی دستی به واحد قدرت هیدرولیک متکی هستند، زیرا فشار ثابت چیزی است که قدرت و تکرارپذیری پایانه نهایی را تعیین میکند. کوچکتر یا قابل حمل ابزار چرخاندن پنوماتیک برای طناب سیم از هوای فشرده برای به حرکت درآوردن پیستون استفاده کنید، که برای مجموعههای کابل سبکتر و تعمیرات میدانی که در آن ایستگاه کامل هیدرولیک عملی نیست، مفید است. در مقابل، تاسیسات ثابت بزرگتر، از پمپ های هیدرولیک فشار دوگانه استفاده می کنند که بین یک حرکت فشاری سریع و کم فشار و یک حرکت فشاری آهسته تر و پرفشار تغییر می کند، که زمان چرخه را بدون از بین بردن کنترل قالب کوتاه می کند.
درک این تمایز قبل از انتخاب تجهیزات مهم است: واحدهای پنوماتیک عموماً برای کارهای کم حجم یا متحرک مناسب هستند، در حالی که خطوط پرس هیدرولیک برای تولید مستمر قطعات سیم کشی، بالابر و مجموعه کابل های ساختاری ساخته شده اند. در ادامه این مقاله اصول مکانیکی، معیارهای انتخاب، و شیوههای تعمیر و نگهداری قابل اطمینان را میشکند ابزار چرخاندن برای طناب سیم .
اجزای اصلی و اصل کار یک سوئگر طناب سیمی هیدرولیک
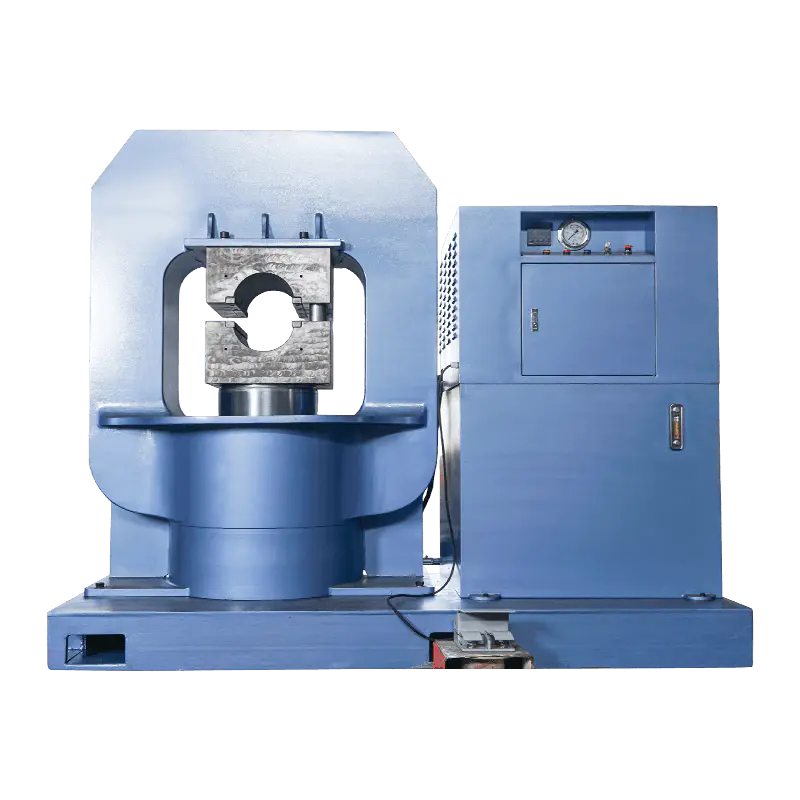
یک پرس سیم طناب هیدرولیک معمولی حول چهار گروه عملکردی ساخته شده است: قاب و بدنه، واحد قدرت هیدرولیک، مجموعه قالب و سیستم کنترل. این قاب اغلب بهعنوان یک بلوک آهنگری یا ریختهگری شده به جای مجموعهای جوشی ساخته میشود، زیرا بدنه یکپارچه در برابر تغییر شکل در چرخههای مکرر تناژ بالا مقاومت میکند و عمر کاری دستگاه را افزایش میدهد. خود قالب ها با ماشینکاری دقیق از فولاد ابزار سخت شده ساخته شده اند، زیرا باید بارها و بارها فشار متمرکز را بدون از دست دادن دقت ابعادی تحمل کنند.
مدار هیدرولیک جایی است که بیشتر تفاوت عملکرد بین ماشین ها قابل مشاهده است. یک سیستم تامین روغن با پمپ دوگانه و فشار کم به رم اجازه می دهد تا در مرحله بدون بار به سرعت پیشروی کند، سپس به محض تماس قالب ها با آستین به طور خودکار به فاز با سرعت پایین تر و با نیروی بیشتر تغییر مکان دهد. این رفتار دو مرحله ای زمان بیکاری بین چرخه ها را کاهش می دهد و در عین حال به اپراتور یا سوئیچ فشار خودکار اجازه می دهد تا کنترل دقیقی را در لحظه فشار دادن واقعی داشته باشد. اسناد مهندسی صنعت در دسترس عموم برای این دسته از تجهیزات معمولاً فشارهای کاری را در محدوده تقریباً فهرست می کند. 28 تا 70 مگاپاسکال بسته به تناژ دستگاه و پیکربندی قالب.
دنباله کاری معمولی
- آستین به انتهای طناب کشیده شده و در داخل قالب های باز قرار می گیرد.
- اپراتور پدال پا یا پانل کنترل را درگیر می کند و رم را با سرعت نزدیک به جلو می فرستد.
- در تماس، سیستم به حالت فشار بالا منتقل می شود و آستین را به قطر مشخص فشرده می کند.
- یک عملکرد کاهش فشار یا بازگشت خودکار، پس از رسیدن به نیروی هدف، قوچ را جمع می کند.
- مونتاژ تمام شده در برابر تحمل قطر مورد نیاز پس از جابجایی بازرسی می شود.
ردیف های ظرفیت: تطبیق دستگاه طناب سیمی با قطر طناب
تجهیزات در این دسته به طور کلی به جای یک اندازه جهانی منفرد در ردیفهای ظرفیت سازماندهی میشوند، زیرا ماشینی که برای کابل هواپیمای نازک ساخته شده است، کار متفاوتی نسبت به ماشینی که برای لنگر انداختن بزرگ یا طناب جرثقیل ساخته شده است، انجام میدهد. مشخصات تجهیزات مستند شده عمومی در سراسر صنعت طناب سیمی معمولاً یک دهانه کاری از واحدهای قابل حمل متناسب با قطر طناب چند میلی متری تا خطوط پرس سنگین با قدرت چند هزار کیلونیوتون را توصیف می کند. نمودار زیر این محدوده را به سه طبقه تشریح میکند تا ارتباط بین قطر طناب و تناژ مورد نیاز پرس را آسانتر به تصویر بکشد.
در طبقه کوچک، سبک وزن ابزار چرخاندن پنوماتیک برای طناب سیم یا واحدهای هیدرولیک فشرده کار کابل و طناب نازک را پوشش می دهند، جایی که قابلیت حمل و نصب سریع بیشتر از تناژ خام اهمیت دارد. لایه متوسط جایی است که بیشترین نصب ثابت را دارد طناب کش تجهیزات کار می کنند و محدوده قطر مورد استفاده در قلاب سازی عمومی، تعلیق آسانسور و تولید قلاب بالابر را پوشش می دهند. لایه بزرگ نشان دهنده خطوط پرس سنگین است که برای پهلوگیری ضخیم، طناب دریایی یا معدن ساخته شده است، جایی که مجموعه قالب و قاب باید به نسبت نیروی گیره بالاتری را تحمل کند. همانطور که قطر طناب افزایش می یابد، تناژ مورد نیاز پرس به صورت خطی مقیاس نمی شود، زیرا آستین های بزرگتر برای دستیابی به تراکم کامل، هم به نیروی بیشتر و هم به سفر قالب طولانی تری نیاز دارند. این یکی از دلایلی است که انتخاب تجهیزات باید از محدوده قطر طناب مورد نظر شروع شود نه از تناژ صرف، و به همین دلیل است که بسیاری از تولیدکنندگان مجموعههای قالب قابل تعویض را روی یک قاب ارائه میکنند تا محدوده قابل استفاده یک دستگاه را افزایش دهند.
ابزارهای نوسان پنوماتیک برای سیم طناب در مقابل سیستم های پرس هیدرولیک
انتخاب بین پنوماتیک و هیدرولیک دستگاه سیم طناب در درجه اول به حجم تولید، قطر طناب و شرایط سایت بستگی دارد. واحدهای پنوماتیکی معمولاً سبکتر هستند، جابهجایی آنها بین محلهای کار آسانتر است و به جای یک بسته برق هیدرولیک اختصاصی، فقط به منبع هوای فشرده نیاز دارند. از سوی دیگر، واحدهای هیدرولیک، نیروی گیرهای بسیار بالاتر و ثابتتری تولید میکنند، که زمانی که قطر طناب یا ضخامت دیواره آستین فراتر از آن چیزی که هوای فشرده به تنهایی میتواند به طور قابل اعتماد فشرده کند، ضروری میشود.
| عامل | ابزار نوسان پنوماتیک | پرس سیمی هیدرولیک |
|---|---|---|
| محدوده طناب معمولی | کابل نازک به طناب قطر کوچک | طناب با قطر کوچک تا بزرگ |
| قابل حمل بودن | بالا، میدان پسند | پایین تر، کارگاهی |
| قوام نیرو | برای کار سبک مناسب است | بالا، قابل تکرار تحت بار |
| مناسب ترین استفاده | تعمیر میدانی، کار کم حجم | تولید مستمر، ساخت دکل |
هیچ کدام از این دو قالب برتری جهانی ندارند. انتخاب صحیح به مجموعه ای که تولید می شود بستگی دارد. کارگاه هایی که تولید می کنند ابزار چرخاندن برای طناب سیم خروجی در مقیاس عموماً در خطوط پرس هیدرولیک استاندارد میشود، زیرا فضای سر و قابلیت تغییر قالب دارد، در حالی که تکنسینهای خدمات صحرایی اغلب یک واحد پنوماتیک را برای تعمیرات در محل آماده میکنند.
رفتار چرخه فشار دادن: چرا هیدرولیک با فشار دوگانه اهمیت دارد؟
یکی از تفاوت های مهندسی معنادار بین طرح های پرس سیم طناب این است که آیا سیستم هیدرولیک از یک پمپ واحد استفاده می کند یا از آرایش پمپ دو فشار. در طرحبندی دو پمپ، یک پمپ با جریان بالا و فشار کم، قوچ را به سرعت در مسافت خالی حرکت میکند، سپس پس از تشخیص مقاومت جدا میشود و کنترل را برای فاز فشردهسازی واقعی به پمپ فشار بالا و جریان کم میدهد. نمودار زیر یک تصویر مفهومی است، نه یک گزارش داده اندازهگیری شده، که نشان میدهد چگونه سرعت و فشار رام معمولاً در یک چرخه فشار دادن در این نوع سیستم با یکدیگر مرتبط هستند.
از چپ به راست بخوانید، منحنی نشان میدهد که سرعت رم از بالا شروع میشود، در حالی که قالبها هنوز باز هستند و هیچ مقاومتی وجود ندارد، سپس بهمحض تماس آستین به شدت افت میکند و سیستم به فاز پرس خود میرود. فشار در جهت مخالف رفتار می کند، در طول نزدیک شدن سریع کم می ماند و هنگامی که قوچ با قطعه کار درگیر می شود، افزایش می یابد و در مرحله تراکم به حداکثر کار خود می رسد. این رابطه معکوس دقیقاً همان چیزی است که a پرس سیم طناب هیدرولیک برای تولید طراحی شده است، زیرا ترکیب رویکرد سریع با فشرده سازی کنترل شده و با نیروی بالا چیزی است که زمان کلی چرخه را بدون به خطر انداختن دقت قالب کوتاه می کند. ماشینهایی که فاقد این رفتار دو مرحلهای هستند، تمایل دارند با یک سرعت حرکت کنند، که یا زمان چرخه را در طول ضربه خالی تلف میکند یا در هنگام برخورد قالبها با آستین، خطر ضربهای کنترلنشده و با سرعت بالا را به دنبال دارد. در عمل، این یکی از نکات مشخصه ای است که هنگام مقایسه متفاوت ارزش پرسیدن دارد سیم کشی طناب تجهیزات، در کنار تناژ و سازگاری قالب.
جایی که معمولاً از تجهیزات جابجایی طناب سیم استفاده می شود
پایانه های سیم بکسل در طیف وسیعی از کاربردهای باربر، از بالابرهای ساختمانی گرفته تا خطوط پهلوگیری دریایی، ظاهر می شوند. تفکیک تصویری زیر برای نشان دادن تاکید نسبی در میان گروههای کاربردی رایج بهجای سهم آماری دقیق از هر بازار خاص در نظر گرفته شده است، زیرا هیچ سرشماری صنعتی تایید شده واحدی همه بخشهای منطقهای را به طور یکسان پوشش نمیدهد.
کار ساخت و ساز و دکلکاری عمومی بیشترین سهم را به خود اختصاص میدهد، زیرا تسمههای جرثقیل، اتصالات، و مجموعه کابلهای ساختاری به طور مداوم در بخش ساختمان و زیرساخت تولید میشوند. کاربردهای دریایی و پهلوگیری از نزدیک دنبال میشوند، جایی که آستینهای مقاوم در برابر خوردگی و طناب با قطر بزرگتر به تجهیزات پرس تناژ بالاتر نیاز دارند. کاربردهای آسانسور و بلند کردن عمودی نیاز به قطرهای کنترل شده محکم دارند زیرا کدهای ایمنی مسافر معمولاً الزامات تحمل و بازرسی دقیق را برای پایانه های طناب تعلیق مشخص می کنند. استخراج و جابجایی مواد حجیم تصویر را کامل می کند، اغلب با استفاده از طناب سنج سنگین تر در شرایط سایشی، که تاکید بیشتری بر دوام قالب و کیفیت تراکم ثابت دارد. تشخیص اینکه یک دوره تولید مشخص در کدام دسته برنامه قرار می گیرد، هم به تعیین تناژ مورد نیاز پرس و هم ابزار قالب مورد نیاز برای آن خاص کمک می کند. سیم کشی طناب شغل
معیارهای راحتی و کارایی عملیاتی
فراتر از تناژ خام، فاکتورهای قابل استفاده روزانه مانند سطح سر و صدا و ثبات فشار بر نحوه تجربه یک طبقه فروشگاه تأثیر می گذارد. دستگاه سیم طناب در یک شیفت هشت ساعته دستورالعملهای قرار گرفتن در معرض نویز صنعتی معمولاً تقریباً 70 دسیبل را به عنوان معیار راحتی برای قرار گرفتن در معرض پایدار در محل کار ذکر میکنند و تجهیزات swaging هیدرولیک به خوبی مهندسی شده معمولاً با محفظههای پمپ مهر و موم شده و پایههای لرزشدار طراحی میشوند تا به سمت هدف کار کنند. گیج زیر این معیار را از نظر مفهومی نشان میدهد، و نشان میدهد که چگونه یک سیستم به خوبی حفظ شده با آن نقطه مرجع عمومی مقایسه میشود نه اینکه یک قرائت اندازهگیری شده از یک ماشین خاص را گزارش کند.
یک ماشین ساکت تر صرفاً یک ویژگی راحتی در محل کار نیست. این اغلب یک نشانگر ثانویه از آببندیهای هیدرولیک مناسب، روغن بهخوبی خنکشده و یک پمپ پایدار است، زیرا اجزای فرسوده تمایل دارند قبل از ایجاد افت عملکرد قابل مشاهده، نویز و لرزش ایجاد کنند. اپراتورهایی که در یک شیفت طولانی کار می کنند طناب کش که به معیار راحتی نزدیکتر است، معمولاً خستگی کمتری را تجربه میکنند، که میتواند از توجه بیشتر به تراز کردن قالب و بازرسی پس از جابجایی حمایت کند. این یکی از دلایلی است که عملکرد نویز به طور فزاینده ای در کنار مشخصات تناژ و فشار هنگام ارزیابی تجهیزات برای یک طبقه تولید ذکر می شود. همچنین شایان ذکر است که خوانشهای نویز محیط با سطح نصب، محفظه و آکوستیک تأسیسات متفاوت است، بنابراین هر معیار منفرد باید بهعنوان یک مرجع کلی بهجای یک نتیجه تضمینشده برای هر نصب تلقی شود. نگهداری معمولی آببندها و شرایط روغن هیدرولیک، عملیترین راه برای حفظ عملکرد دستگاه در نزدیکی عملکرد آکوستیک و فشار مورد نظر در طول عمر مفید است.
روشهای تعمیر و نگهداری که از ابزارهای چرخشی برای طناب سیمی محافظت میکند
تعمیر و نگهداری مداوم چیزی است که باعث می شود پرس هیدرولیک در طول سال ها استفاده به جای اینکه به تدریج از تحمل خارج شود، قطرهای قابل تکرار تولید کند. فهرست زیر بهجای دستورالعملهای مختص هر مدل ماشینی، عملکرد کلی تعمیر و نگهداری تجهیزات هیدرولیک را نشان میدهد.
- سطح و وضعیت روغن هیدرولیک را در یک برنامه زمانی مشخص بررسی کنید، فیلترها را همانطور که نشانگرهای آلودگی نشان می دهند، تعویض کنید.
- مهر و موم های اطراف قوچ و سیلندر را برای علائم اولیه گریه، که معمولاً قبل از کاهش فشار است، بررسی کنید.
- قبل از هر بار تولید، تراز قالب و سایش سطح را بررسی کنید، زیرا قالب های فرسوده قطر آستین نهایی را به خطر می اندازد.
- اطمینان حاصل کنید که گیج فشار یا کنترل تماس الکتریکی به طور دقیق با مرجع کالیبراسیون شناخته شده قرائت می شود.
- قاب و اجزای متحرک را عاری از زبالههایی که میتوانند در بسته شدن کامل قالب اختلال ایجاد کنند، نگه دارید.
در نظر گرفتن تعمیر و نگهداری به عنوان یک فعالیت برنامه ریزی شده به جای یک فعالیت واکنشی، باعث کاهش زمان از کار افتادگی برنامه ریزی نشده می شود و کمک می کند تا اطمینان حاصل شود که هر مجموعه تمام شده تولید شده توسط یک دستگاه سیم طناب مطابق با مشخصات مورد نظر خود است.
درباره شرکت تولیدی هیدرولیک Jiangsu Xingtai, Ltd.
Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. در سال 1992 تاسیس شد و در شهر تایژو، استان جیانگ سو، چین واقع شده است. این شرکت در ساخت ماشینهای پرس طناب سیمی هیدرولیک، ماشینهای آنیل و مخروطی طناب سیمی، آستینهای آلومینیومی و گیرههای بالابر تخصص دارد. Xingtai Hydraulic مجهز به امکانات تولید پیشرفته، قابلیت های فنی قوی، تجهیزات تست معتبر و سیستم مدیریت کیفیت جامع است.
اجزای swaging ماشین های Xingtai Hydraulic از جعلی ساخته شده اند فولاد آلیاژی با مقاومت بالا . بدنه دستگاه از یک ماده واحد ساخته شده است که یکپارچگی ساختاری و عمر طولانی را تضمین می کند. سیستمهای هیدرولیک ما از سیستم تامین روغن پمپ دو فشار استفاده میکنند که حرکت سریع به سمت بالا و پایین را امکانپذیر میکند و در عین حال فرآیند پرس صاف را تضمین میکند. این طراحی به طور قابل توجهی کیفیت پرس و راندمان تولید را بهبود می بخشد.
ماشینهای هیدرولیک Xingtai به کشورهای متعددی از جمله بریتانیا، استرالیا، هلند، لتونی، مالزی، تایلند، هند، روسیه، بوتسوانا، لهستان و غیره صادر شدهاند.
ما با هدایت فلسفه کیفیت بالا، ارزش رقابتی و تعهد پایدار، در تلاش هستیم تا نیازهای مشتریان خود را برآورده کنیم و خدمات دقیقی را به آنها ارائه دهیم. ما همچنان متعهد به خدمت به مشتریان فعلی و جدید هستیم زیرا با هم برای آینده ای موفق کار می کنیم.
سوالات متداول
Q1: تفاوت بین سیم کشی سیم و اتصال گیره مکانیکی چیست؟
Swage با استفاده از فشار کنترل شده، یک آستین را به طور دائم در اطراف انتهای طناب فشرده می کند و یک پایانه ثابت و غیر قابل تنظیم را تشکیل می دهد. در مقابل، یک گیره مکانیکی از بستهایی استفاده میکند که میتوان آنها را سفت یا جدا کرد، که معمولاً آن را برای اتصالات موقت یا قابل تنظیم به جای مجموعههای باربر دائمی مناسب میکند.
Q2: آیا ابزارهای چرخاننده پنوماتیک برای طناب سیم می توانند همان محدوده قطر را مانند پرس هیدرولیک تحمل کنند؟
به طور کلی نه. ابزارهای پنوماتیک به خوبی برای کابل نازکتر و قطر طناب کوچکتر مناسب هستند، در حالی که طناب با قطر بزرگتر به طور معمول نیاز به نیروی گیره بالاتر و ثابت تری دارد که توسط سیستم پرس سیم طناب هیدرولیک تولید می شود.
Q3: چرا تراز قالب برای کیفیت جابجایی اهمیت زیادی دارد؟
اگر قالب ها نامرتب یا فرسوده شوند، قطر آستین تمام شده می تواند ناسازگار باشد، که بر نحوه توزیع یکنواخت بار در بخش فشرده تأثیر می گذارد. بازرسی منظم سطوح قالب به حفظ استحکام پایان مورد نظر در هر مجموعه تولید شده کمک می کند.
Q4: روغن هیدرولیک را هر چند وقت یک بار باید روی سیم کشی چک کرد؟
این به حجم تولید و محیط عملیاتی بستگی دارد، اما یک بازه بازرسی تعریف شده، به جای بازرسی واکنشی، روش کلی توصیه شده برای تجهیزات هیدرولیک است تا قبل از اینکه بر قوام فشار تأثیر بگذارد، آلودگی یا سایش آب بندی را بگیرد.
Q5: قبل از انتخاب دستگاه سیم طناب برای خط تولید چه چیزی باید ارزیابی شود؟
عوامل کلیدی شامل محدوده قطر طناب مورد پردازش، تناژ مورد نیاز پرس، قابلیت تعویض قالب، طراحی سیستم هیدرولیک مانند پمپاژ فشار دوگانه، و در دسترس بودن پشتیبانی فنی برای تعمیر و نگهداری مداوم است.
محصولات ما
محصولات توصیه شده
اخبار
-
-
12 میلی متر سیم طناب، بند 4.5 متری تمام شده و خطای 10 میلی متری در برش. این همان ترتیبی است که بسیاری از اسلنجفروشیها در صبح روز دوشنبه با هم ملاقات میکنند: چشم در جایی که نقاشی میگوید فرود ...
READ MORE -
کارگاهی را تصور کنید که به تازگی قراردادی برای تولید 120 طناب سیمی یکسان با طول هر کدام 3.75 متر با یک آستین آلومینیومی در یک انتها برنده شده است. اپراتور یک چرخ قطع می کند و اولین طناب را با دس...
READ MORE -
سر کویلینگ مجموعه دوار است که طناب سیم، انتهای سیم آنیل شده یا میله سیم را دریافت می کند و آن را به صورت یک سیم پیچ مارپیچی کاملاً کنترل شده تشکیل می دهد. برای سازندگانی که تسمه های طناب سیمی، پ...
READ MORE -
یک پردازنده طناب سیم در جنوب شرقی آسیا اخیراً تقریباً 30 درصد از یک دسته آنیل شده را رد کرد زیرا سیم پیچ ها به هم چسبیده بودند و لایه های بیرونی غیر قابل تعمیر خراشیده شده بودند. مشخصات کوره درس...
READ MORE
با Xingtai در ارتباط باشید.
اگر به تجهیزات هیدرولیک سفارشی یا مشاوره فنی نیاز دارید، لطفا در صورت تمایل با تیم فروش و مهندسی Xingtai تماس بگیرید.
لینک های سریع
دسته بندی محصول
تماس با ما
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 شماره 3 جاده Longgang، خیابان بندر Gaogang، شهر Taizhou، چین.
حق چاپ © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. تمامی حقوق محفوظ است. تولید کنندگان ماشین آلات هیدرولیک سفارشی کارخانه سیم کشی عمده فروشی