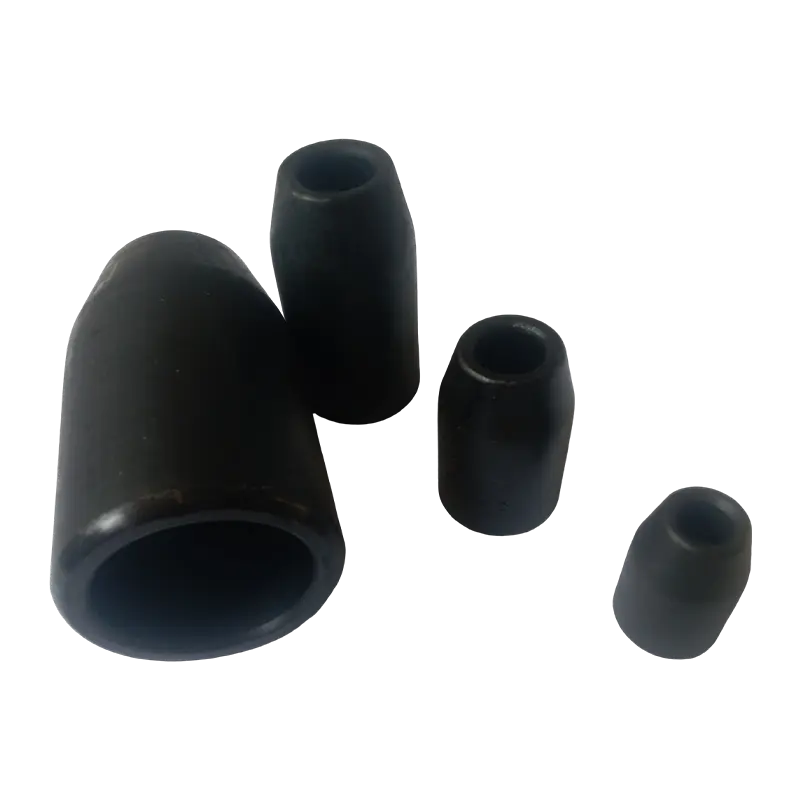
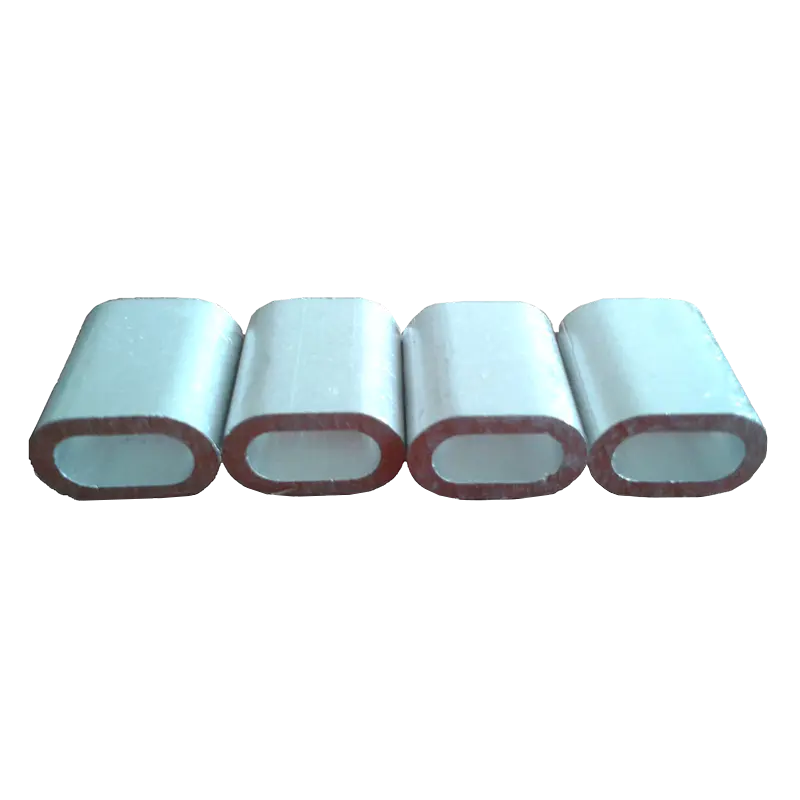
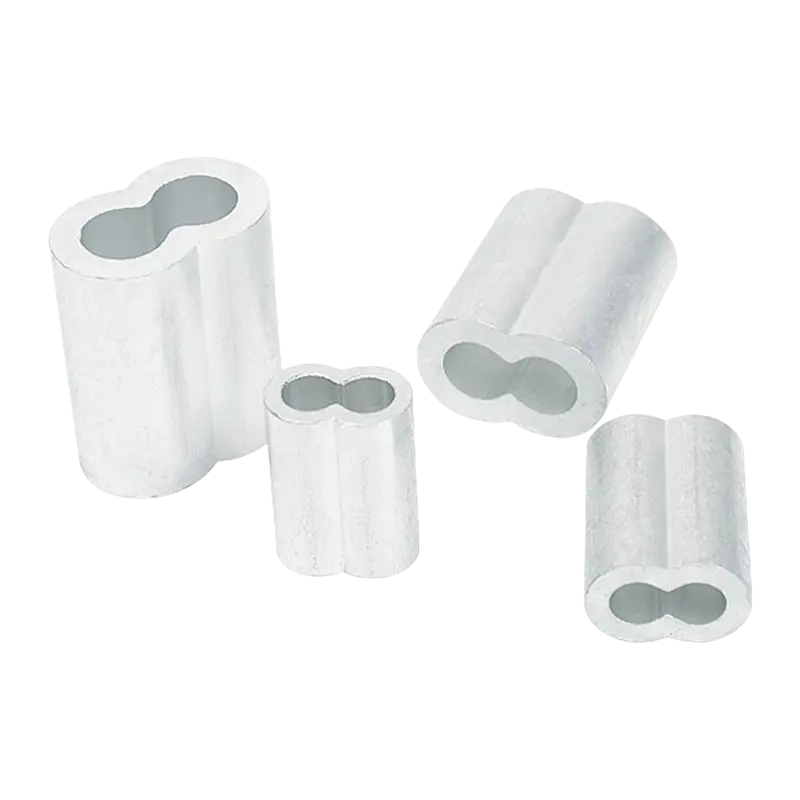
یک بند چشمی می تواند عالی به نظر برسد و همچنان یک تعهد باشد. یک بند طناب سیمی 16 میلیمتری که با یک قالب منطبق در تناژ کامل فشار داده میشود، با استفاده از فرول آلومینیومی دارای گواهی سختی، به س...
READ MORE
لوازم جانبی پردازش طناب سیم یک کابل فولادی ساده را به یک مجموعه باربر قابل اعتماد تبدیل کنید
لوازم جانبی پردازش سیم طناب، از جمله آستینهای ساعت شنی آلومینیومی، فرولهای آلومینیومی، فرولهای فولادی، پایانههای سوگیج و انگشتان سیم طناب، اجزایی هستند که طول سیمطناب خام را به یک سیستم پایانی آماده برای بلند کردن، قلاب کردن یا استفاده ساختاری تبدیل میکنند. این لوازم جانبی سیستم پایانه با هم در انتهای طناب کار می کنند، جایی که بار از کابل به یک اتصالات، چشمی یا نقطه اتصال منتقل می شود، و جایی که یک پایانه بد شکل به مراتب بیشتر از بدنه طناب خراب می شود. یک آستین ساعت شنی آلومینیومی یا فرول آلومینیومی که به مرجعی مانند DIN 3093 ساخته شده است روی دو پایه طناب روی هم قرار می گیرد تا یک اتصال فشاری ایجاد کند، در حالی که یک حلقه فولادی که اتصال چشمی فلاندری را تکمیل می کند، به جای تکیه بر فشرده سازی، یک چشم از قبل متصل شده را تقویت می کند. سپس انگشتان سیم طناب در داخل چشم تعبیه میشوند تا الیاف یا سیمهای طناب را از گیرکردن یا ساییدگی در برابر سنجاق، غل یا قلاب محافظت کنند. انتخاب ترکیب صحیح آستین، فرول و انگشتانه برای یک قطر طناب و کاربرد معین، تنها مهم ترین عامل در ساخت یک پایانه طناب سیمی بادوام است. بخشهای زیر به نحوه عملکرد هر یک از لوازم جانبی، نحوه مقایسه آنها و مکانهایی که ارجاعات ابعادی مانند DIN 3093 در آمادهسازی انتهای طناب قرار میگیرند، میپردازد.
آستین های ساعت شنی آلومینیومی و حلقه های آلومینیومی تحت DIN 3093
آستین ساعت شنی آلومینیومی که به آن حلقه آلومینیومی یا آستین آلومینیومی نیز گفته می شود، نام خود را از نیمرخ ساعت شنی گیره دار گرفته شده است که پس از فشرده شدن آستین روی دو بخش سیمی روی دو قسمت روی هم قرار گرفته از طناب در یک پرس هیدرولیک تشکیل می شود. DIN 3093 یک استاندارد ابعادی با ارجاع گسترده برای این آستینهای آلومینیومی بیضی شکل و ساعت شنی است که به پردازندهها مجموعهای متداول از قطر، طول و تناژ فشار در اندازههای مختلف طناب را میدهد. از آنجایی که آلومینیوم نرم تر از سیم طناب فولادی اطراف است، مواد آستین در حین فشار دادن به شکاف های بین سیم های بیرونی جریان می یابد، که همان چیزی است که چسبندگی مکانیکی ایجاد می کند که دو پایه طناب را در کنار هم نگه می دارد. این روش تاب دادن به طور گسترده برای تسمه های طناب سیم، بند بند، و مجموعه های بلند کردن عمومی استفاده می شود، زیرا در مقایسه با برخی از جایگزین های متصل، یک انتهای فشرده و نسبتا کم مشخصات را تشکیل می دهد. انتخاب صحیح آستین بستگی به تطبیق سوراخ و طول آستین با قطر دقیق طناب و پایان ساخت دارد، زیرا یک آستین کم اندازه یا بزرگتر کارایی اتصال فشاری را کاهش می دهد.
عوامل کلیدی در انتخاب آستین آلومینیومی
- قطر و ساختار طناب، زیرا سوراخ آستین باید با طناب انتهایی مطابقت داشته باشد.
- طول آستین، که تعیین می کند چه مقدار سطح همپوشانی برای فشرده سازی در دسترس است.
- تناژ پرس و مشخصات قالب مطابق با ابعاد مرجع آستین است.
- تعداد پرس های مشخص شده برای طول آستین، به ترتیب صحیح اعمال می شود.
- بازرسی بصری نمایه ساعت شنی تمام شده برای فشرده سازی یکنواخت و کامل.
اتصال چشم فلمیش با فرول های فولادی
یک چشم فلاندری با بازکردن رشتهها در انتهای طناب، تقسیم آنها به دو گروه و بازگرداندن آنها به دور انگشتانه یا سنبه شکل میگیرد تا قبل از اینکه یک حلقه فولادی بر روی مفصل فشار داده شود تا رشتههای جمعشده را در جای خود نگه دارد، به شکل چشمی قفل شونده شکل میگیرد. این روش با انتهای آستین آلومینیومی مستقیم متفاوت است، زیرا بخشی از مسیر بار توسط اتصال مکانیکی خود اتصال حمل می شود، با فرول فولادی که فشرده سازی اضافی را اضافه می کند و انتهای جمع شده را از باز شدن محافظت می کند. پایانه های چشمی فلامیش با فرول های فولادی معمولاً برای قطعات سنگین تر و مجموعه های سیم طناب ساختاری که در آن ها چشمی مستحکم و قابل بازرسی لازم است مشخص می شود. از آنجایی که اسپلایس خود به انتقال بار کمک می کند، یک چشم فلاندری که به درستی شکل گرفته است می تواند در مقایسه با انتهای آستین آلومینیومی صرفاً فشرده سازی با اندازه طناب مشابه، رفتار متفاوتی در زیر بار داشته باشد. انتخاب بین انتهای آستین آلومینیومی و یک چشم فلاندری با فرول فولادی به طور کلی به چرخه کاری مورد انتظار، الزامات بازرسی و استاندارد تجهیز خاص حاکم بر برنامه بستگی دارد.
پایانه های سیم کشی طناب فولادی و بند انگشتی طناب سیمی
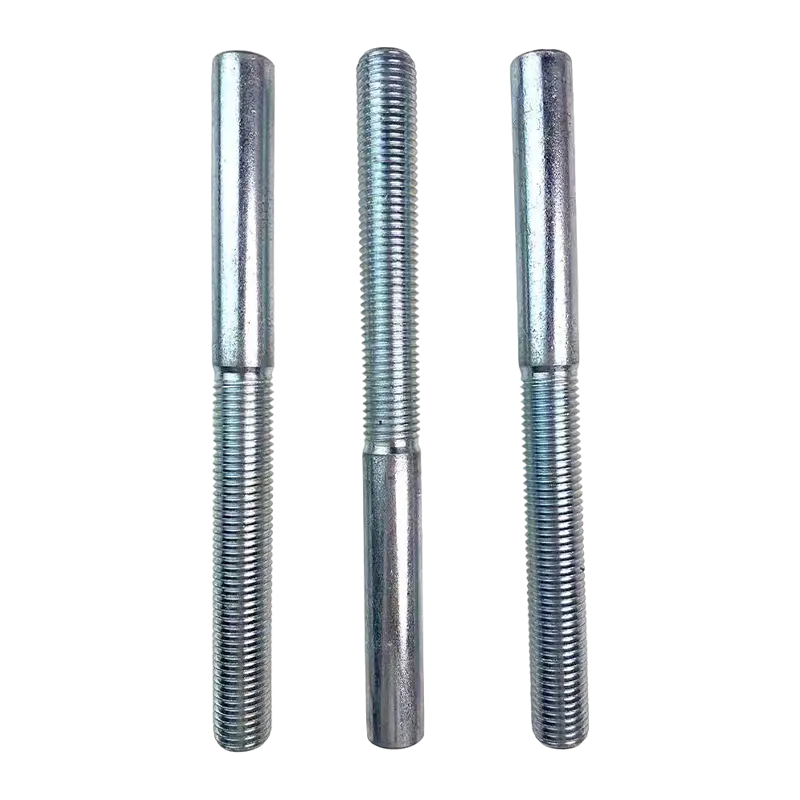
ترمینال های سیم کشی سیم فولادی اتصالات فولادی جامد مانند سوکت ها، ناودانی ها یا چنگال ها هستند که مستقیماً بر روی انتهای یک طناب سیمی در یک ماشین آویزان هیدرولیک فشار داده می شوند تا یک نقطه اتصال دائمی و با استحکام بالا ایجاد کنند. برخلاف آستینی که دو پایه طناب را به هم وصل می کند، ترمینال swage معمولاً انتهای طناب را به یک گل میخ، چشم یا چنگال رزوه دار متصل می کند که برای اتصال مستقیم به سخت افزار ریگ طراحی شده است، که می تواند مونتاژ کلی را در مقایسه با یک چشم متصل به همراه کانکتور جداگانه ساده کند. در همین حال، انگشتان طناب سیمی، درجهای فلزی شکلی هستند که در داخل چشمی شکل قرار میگیرند، خواه آن چشم توسط یک اتصال فلاندری یا یک حلقه آستین آلومینیومی ایجاد شود تا شکل چشم را حفظ کرده و از له شدن یا ساییدگی طناب بر روی بدنه پین یا غل جلوگیری کند. استفاده از انگشتانه با اندازه مناسب در داخل چشمی طناب، روشی ساده برای افزایش طول عمر پایانه با گرد نگه داشتن سطح باربر و توزیع یکنواخت آن است. پایانههای swage و انگشتانهها با هم مجموعه لوازم جانبی پردازش طناب سیمی را تشکیل میدهند که هم اتصالات مستقیم سختافزاری و هم انتهای چشمی محافظتشده را پوشش میدهد.
این نمودار دونات یک تفکیک گویا از نحوه توزیع انواع مختلف پایانه طناب سیمی به طور کلی در کارهای معمولی قلابزنی و بلند کردن، بر اساس شیوههای رایج صنعت به جای یک بررسی تایید شده ارائه میکند. پایانه های آستین آلومینیومی بیشترین سهم را به خود اختصاص می دهند، زیرا به طور گسترده در تسمه های عمومی و مجموعه های اتصال که در آن ترمینال فشرده و کارآمد ترجیح داده می شود، استفاده می شود. پایانههای Swage به دقت دنبال میشوند و منعکسکننده استفاده رایج آنها در هر جا که یک اتصال رزوهای یا سختافزاری مستقیم در انتهای طناب مورد نیاز است، است. پایانه های چشم فلاندری با فرول های فولادی بخش کوچکتر اما همچنان قابل توجهی را نشان می دهد، که مطابق با استفاده مکرر از آنها در کاربردهای سنگین تر یا سخت افزارهای ساختاری است. سهم باقیمانده سایر مجموعههای مبتنی بر انگشتانه را پوشش میدهد که تقریباً در هر نوع پایانی بهعنوان یک جزء محافظ بهجای یک دسته مستقل ظاهر میشوند. مانند هر الگوی کلی صنعت، نسبت های واقعی بر اساس منطقه، محدوده اندازه طناب و استفاده نهایی متفاوت است، بنابراین این نمودار باید به عنوان یک جهت گیری کلی به جای یک آمار دقیق خوانده شود.
مقایسه روش های خاتمه در میان عوامل عملی
انتخاب از میان پایانه های آلومینیومی، یک چشم فلاندری با فرول فولادی، و یک ترمینال اسکیت فولادی به طور کلی شامل وزن کردن سرعت نصب، سهولت بازرسی، ظرفیت بار و نحوه رفتار هر روش تحت بارگذاری چرخه ای مکرر است. پایانه های آستین آلومینیومی زمانی که ترکیب مناسب پرس و قالب تنظیم می شود سریع نصب می شوند، که از توان بالاتر در کارگاه های طناب تولیدی پشتیبانی می کند. اتصالات چشمی فلاندری به نیروی کار ماهر بیشتری برای باز کردن و رله کردن رشته ها قبل از فشار دادن فرول فولادی نیاز دارند، اما بسیاری از استانداردهای تقلب، چشم حاصل را به عنوان یک پایان کاملاً اثبات شده و قابل بازرسی می شناسند. ترمینالهای فولادی swage اتصال را در یک اتصال جامد متمرکز میکنند، که میتواند انتخاب سختافزار پاییندستی را سادهتر کند، زیرا بسیاری از پایانهها با یک رزوه استاندارد یا رابط clevis تولید میشوند. هیچ یک از این روشها برتری جهانی ندارند و انتخاب درست به کد فرمان، ساخت طناب و شرایط خدمات خاص مونتاژ بستگی دارد.
این نمودار رادار معاوضههای عملی کلی بین انتهای آستین آلومینیومی و چشم فلاندری که با یک فرول فولادی تمام شده است را در پنج عامل مرتبط با تصمیمگیریهای طنابفروشی و تقلب نشان میدهد. پایانه های آستین آلومینیومی معمولاً در سرعت نصب و فشردگی مونتاژ امتیاز بالاتری دارند، زیرا فرآیند جابجایی سریعتر انجام می شود و نسبت به چشمی با دست متصل می شود. پایانه های چشم فلاندری با فرول های فولادی در سهولت بازرسی امتیاز خوبی کسب می کنند، زیرا الگوی اتصال قابل مشاهده همراه با فرول به یک بازرس آموزش دیده اجازه می دهد تا کیفیت تاک رشته را در کنار اتصال فشاری بررسی کند. ظرفیت بار برای هر دو روش به شدت به اندازه و تکنیک نصب صحیح بستگی دارد تا به خانواده پایان دادن به تنهایی، به همین دلیل است که دو خط در این تصویر نسبتاً نزدیک به هم در آن محور قرار دارند. مقاومت در برابر خوردگی در این مقایسه بهجای خود روش خاتمه، عمدتاً بهوسیلهی مادهی غلاف یا آستین خاص و پایان انتخابشده هدایت میشود. مانند نمودار قبلی، این مقادیر گویا هستند و برای پشتیبانی از برنامه ریزی عمومی به جای جایگزینی آزمایش یا الزامات یک استاندارد تقلب خاص در نظر گرفته شده اند.
روند سازگاری قطر آستین و طناب
همانطور که قطر طناب افزایش می یابد، آستین آلومینیومی یا سوراخ و طول فرول مربوطه نیز به طور کلی افزایش می یابد، زیرا آستین باید به طور کامل دو پایه طناب با قطر بزرگتر را در بر گیرد تا یک اتصال فشاری موثر ایجاد شود. این رابطه در جداول مرجع مرتبط با استانداردهایی مانند DIN 3093، که ابعاد آستین منطبق و تناژ پرس توصیه شده برای طیفی از قطرهای معمول طناب را فهرست می کند، مستند شده است. افزایش نسبی در تناژ پرس مورد نیاز تمایل به رشد سریعتر از قطر طناب دارد، زیرا آستینهای بزرگتر به مواد آلومینیومی نیاز دارند که در حین فشردهسازی در اطراف سطح مقطع نسبتاً بزرگتری از سیمهای فولادی جریان یابد. این یکی از دلایلی است که پردازندههای طناب به جای استفاده از یک تنظیم فشار در تمام قطرهای طناب، پرسها و قالبهای کالیبرهشده را با محدودههای اندازه آستین خاص مطابقت میدهند. نمودار زیر یک روند تصویری کلی را به جای جدول تنظیم مطبوعات تایید شده برای هر محصول آستین خاص ارائه می دهد.
نمودار روند صعودی کلی در تناژ پرس نسبی را نشان می دهد زیرا قطر طناب از 6 میلی متر به 26 میلی متر افزایش می یابد، که منعکس کننده حجم بیشتری از مواد آلومینیومی است که باید در اطراف سطح مقطع طناب ضخیم تر فشرده شود. منحنی به تدریج در قطرهای کوچکتر افزایش می یابد، جایی که اندازه آستین و نیازهای پرس با افزایش های کوچکتر بین اندازه های طناب مجاور تغییر می کند. در قطرهای بزرگتر، روند رو به بالا ادامه مییابد و افزایش بین اندازهها بارزتر میشود، مطابق با حجم مواد بیشتر درگیر در آستینهای بزرگتر. این الگوی کلی توضیح میدهد که چرا کارگاههای پردازش طناب معمولاً به جای تکیه بر پیکربندی یک پرس برای همه اندازههای طناب، طیفی از قالبها و تنظیمات تناژ مرجع را حفظ میکنند. اپراتورها باید همیشه تناژ واقعی پرس و ابعاد آستین را بر اساس برگه مشخصات سازنده فعلی و استاندارد مربوطه تایید کنند نه اینکه تنها بر یک خط روند کلی تکیه کنند.
بررسی اجمالی مرجع DIN 3093 برای آستین های آلومینیومی و فرول
DIN 3093 یک استاندارد ابعادی با مرجع گسترده است که آستینهای آلومینیومی بیضی شکل و ساعت شنی را پوشش میدهد که برای پایان دادن به طناب استفاده میشود و به پردازندهها و خریداران چارچوبی مشترک برای قطر سوراخ، طول آستین و محدوده کاربرد کلی در اندازههای مختلف طناب میدهد. ارجاع به یک استاندارد شناخته شده مانند DIN 3093 به خریداران این امکان را می دهد که به جای تکیه بر یک کاتالوگ تامین کننده واحد، فرول های آلومینیومی و آستین های ساعت شنی را از منابع مختلف با استفاده از انتظارات ابعادی ثابت مقایسه کنند. جدول زیر اطلاعات دسته بندی کلی مربوط به لوازم جانبی پردازش طناب سیم مرتبط با این نوع استاندارد مرجع را خلاصه می کند و باید در کنار یک نسخه فعلی استاندارد و برگه مشخصات سازنده برای تلورانس های دقیق خوانده شود.
| دسته بندی | مواد معمولی | روش خاتمه | مورد استفاده عمومی |
|---|---|---|---|
| آستین ساعت شنی آلومینیومی | آلیاژ آلومینیوم | سوهان فشاری هیدرولیک | تسمه های عمومی بالابر و مجموعه های اتصال |
| فرول آلومینیومی DIN 3093 | آلیاژ آلومینیوم | سوهان فشاری هیدرولیک | حلقه سیم طناب عمومی و پایان چشم |
| فرول فولادی چشم فلمیش | فولاد | فشرده سازی Spliced Eye Plus | ساخت و سازهای سنگین تر و مجموعه های ساختاری |
| فولاد Wire Rope Swage Terminal | فولاد | چرخاندن مستقیم طناب انتهایی | نقاط اتصال مستقیم سخت افزاری |
| انگشتانه طناب سیمی | فولاد | نصب شده در داخل چشم شکل گرفته | محافظت از چشم طناب در برابر سایش و له شدن |
نمای ساختاری ایزومتریک از مجموعه آستین و بند انگشتی
نمودار ایزومتریک زیر ساختار کلی یک پایانه چشم طناب سیمی را نشان میدهد که با یک آستین آلومینیومی فشرده شده روی دو پایه طناب روی هم قرار گرفتهاند، با یک انگشتانه طناب سیمی که در داخل حلقه حاصل برای حفظ شکل آن نصب شده است. آستین فشرده شده ساعت شنی نشان داده شده است که هر دو پایه طناب را پس از چرخاندن در دست گرفته است، که این ویژگی در اصل مسئول انتقال بار بین دو بخش روی هم قرار گرفته طناب است. انگشتانه در داخل چشم قرار می گیرد و سطح باربری گردی را فراهم می کند که طناب را در حین استفاده از نیشگون گرفتن یا ساییده شدن بر روی پین غل یا بدنه قلاب جلوگیری می کند. پایههای طناب از یک طرف آستین به سمت بیرون کشیده میشوند و از طرف دیگر به داخل چشم اطراف انگشتانه منحنی میشوند و نشان میدهند که چگونه دو لوازم جانبی با هم به عنوان یک پایان کامل کار میکنند. مشاهده مجموعه در این فرم سه بعدی ساده شده به روشن شدن چگونگی عملکرد آستین و انگشتانه دو عملکرد متمایز اما مکمل در یک پایانه طناب سیم کمک می کند.
این تصویر SVG ایزومتریک یک نمایش ساده شده است که به جای اینکه به عنوان یک نقشه تولیدی عمل کند، برای ارتباط عملکرد طراحی شده است. شکل گرد انگشتانه نشان داده شده در داخل چشم نمایانگر نمای کلی مورد استفاده برای حمایت از طناب و توزیع بار به طور مساوی در اطراف خم است. آستین مستطیلی سمت راست نشان دهنده فرول آلومینیومی فشرده پس از چرخاندن است که با یک خط مرکزی ساده نشان داده شده است تا نمایه ساعت شنی را بدون قالب کاملاً دقیق نشان دهد. دو پایه طناب که از آستین امتداد یافته و دور انگشتانه حلقه میشوند، نشان میدهند که چگونه مجموعه تمام شده یک پایانه باربر کامل را تشکیل میدهد. نقشههای واقعی محصول، تلورانسها و برنامههای پرس باید همیشه از برگه مشخصات فعلی برای اندازه آستین، فرول یا سایز انگشتان خاص و ساخت طناب مورد استفاده به دست آید.
درباره شرکت تولیدی هیدرولیک Jiangsu Xingtai
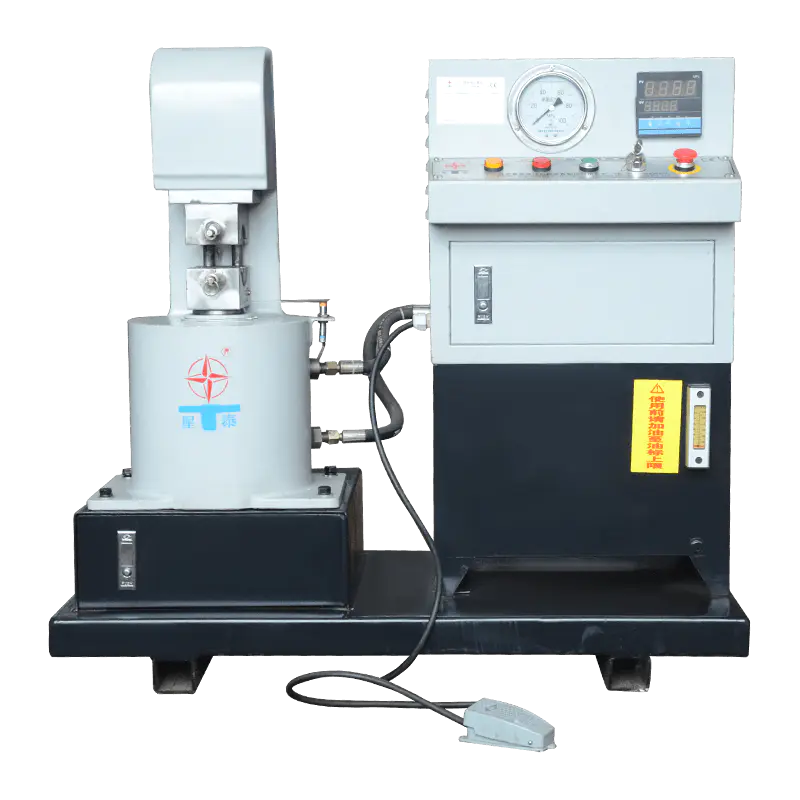
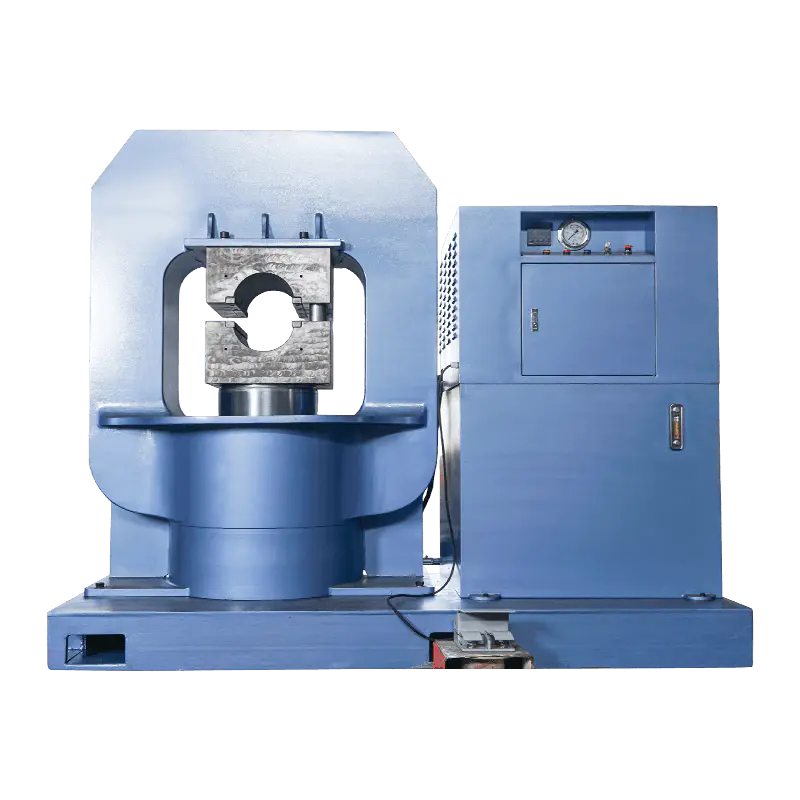
Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. در سال 1992 تاسیس شد و در شهر تایژو، استان جیانگ سو، چین واقع شده است. این شرکت در ساخت ماشینهای پرس طناب سیمی هیدرولیک، ماشینهای بازپخت و مخروطی کردن طناب سیمی، آستینهای آلومینیومی و گیرههای بالابر تخصص دارد و آن را مستقیماً در زنجیره تامین لوازم جانبی پردازش طناب سیمی و لوازم جانبی سیستمهای خاتمه توضیح داده شده در این مقاله قرار میدهد. Xingtai Hydraulic مجهز به امکانات تولید پیشرفته، قابلیت های فنی قوی، تجهیزات تست معتبر و سیستم مدیریت کیفیت جامع است. اجزای swaging مورد استفاده در ماشینهای Xingtai Hydraulic از فولاد آلیاژی با استحکام بالا ساخته شدهاند و بدنه دستگاه از یک قطعه ماده ساخته شده است که از یکپارچگی ساختاری و عمر طولانی پشتیبانی میکند. سیستمهای هیدرولیک مورد استفاده در این ماشینها از سیستم تامین روغن پمپ فشار دوگانه استفاده میکنند که حرکت سریع به سمت بالا و پایین را در حالی که فرآیند پرس صاف را حفظ میکند، امکانپذیر میکند، که از کیفیت پرس ثابت و راندمان تولید در هنگام تشکیل آستینهای ساعت شنی آلومینیومی، فرولهای آلومینیومی و پایانههای مربوطه پشتیبانی میکند. ماشینهای هیدرولیک Xingtai به کشورهای متعددی از جمله بریتانیا، استرالیا، هلند، لتونی، مالزی، تایلند، هند، روسیه، بوتسوانا، و لهستان، از جمله کشورهای دیگر صادر شدهاند که نشاندهنده پایگاه وسیعی از مشتریان بینالمللی است که به این تجهیزات برای کار پردازش طناب سیمی تکیه میکنند.
سوالات متداول
Q1: تفاوت بین آستین ساعت شنی آلومینیومی و فرول فولادی چشم فلاندری چیست؟
A1: یک آستین ساعت شنی آلومینیومی دو پایه طناب روی هم را از طریق فشار دادن به تنهایی به هم متصل می کند، در حالی که یک حلقه فولادی چشمی فلاندری چشمی از قبل متصل شده را تقویت می کند، جایی که خود رشته ها خارج شده و قبل از فشار دادن حلقه، ریل می شوند.
Q2: DIN 3093 چه چیزی را پوشش می دهد.
A2: DIN 3093 یک استاندارد مرجع ابعادی برای آستین های آلومینیومی بیضی شکل و ساعت شنی است که در خاتمه طناب سیمی مورد استفاده قرار می گیرد و هدایت قطر و طول مته معمول را در طیف وسیعی از اندازه های طناب ارائه می دهد.
Q3: چرا از انگشتان طناب سیمی در داخل چشم طناب استفاده می شود؟
A3: انگشتان طناب سیمی شکل چشم را حفظ می کند و سطح باربری گردی را فراهم می کند که طناب را از له شدن یا ساییدگی در برابر سنجاق، غل یا قلاب محافظت می کند.
Q4: چه زمانی یک ترمینال فولادی بر روی یک آستین یا اسپلایس ترجیح داده می شود.
A4: هنگامی که انتهای طناب نیاز به اتصال مستقیم به سخت افزار رزوه دار یا اتصالات کلاویس داشته باشد، ترمینال فولادی معمولا ترجیح داده می شود، زیرا ترمینال نقطه اتصال را به جای یک چشم و ترکیب سخت افزاری جداگانه، در یک اتصال جامد واحد ادغام می کند.
Q5: چه تجهیزاتی برای تشکیل این پایانه ها استفاده می شود.
A5: آستینهای آلومینیومی، فرولها و پایانههای فولادی با استفاده از ماشینهای پرس سیم هیدرولیک مطابق با ابعاد آستین، فرول یا ترمینال خاص و ساخت طناب در حال پردازش تشکیل میشوند.
محصولات ما
محصولات توصیه شده
اخبار
-
-
12 میلی متر سیم طناب، بند 4.5 متری تمام شده و خطای 10 میلی متری در برش. این همان ترتیبی است که بسیاری از اسلنجفروشیها در صبح روز دوشنبه با هم ملاقات میکنند: چشم در جایی که نقاشی میگوید فرود ...
READ MORE -
کارگاهی را تصور کنید که به تازگی قراردادی برای تولید 120 طناب سیمی یکسان با طول هر کدام 3.75 متر با یک آستین آلومینیومی در یک انتها برنده شده است. اپراتور یک چرخ قطع می کند و اولین طناب را با دس...
READ MORE -
سر کویلینگ مجموعه دوار است که طناب سیم، انتهای سیم آنیل شده یا میله سیم را دریافت می کند و آن را به صورت یک سیم پیچ مارپیچی کاملاً کنترل شده تشکیل می دهد. برای سازندگانی که تسمه های طناب سیمی، پ...
READ MORE -
یک پردازنده طناب سیم در جنوب شرقی آسیا اخیراً تقریباً 30 درصد از یک دسته آنیل شده را رد کرد زیرا سیم پیچ ها به هم چسبیده بودند و لایه های بیرونی غیر قابل تعمیر خراشیده شده بودند. مشخصات کوره درس...
READ MORE
با Xingtai در ارتباط باشید.
اگر به تجهیزات هیدرولیک سفارشی یا مشاوره فنی نیاز دارید، لطفا در صورت تمایل با تیم فروش و مهندسی Xingtai تماس بگیرید.
لینک های سریع
دسته بندی محصول
تماس با ما
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 شماره 3 جاده Longgang، خیابان بندر Gaogang، شهر Taizhou، چین.
حق چاپ © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. تمامی حقوق محفوظ است. تولید کنندگان ماشین آلات هیدرولیک سفارشی کارخانه سیم کشی عمده فروشی