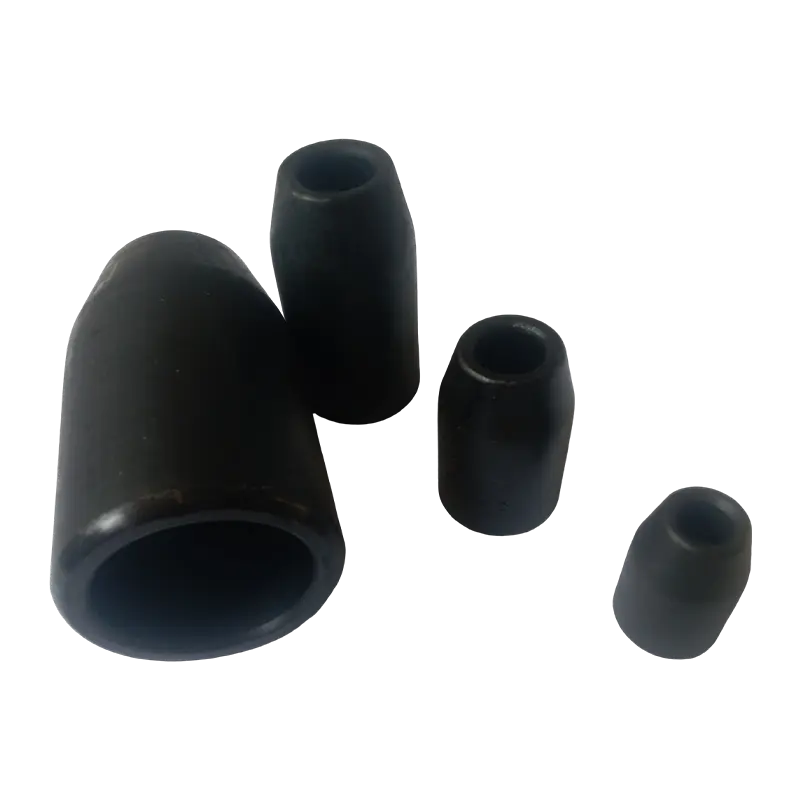
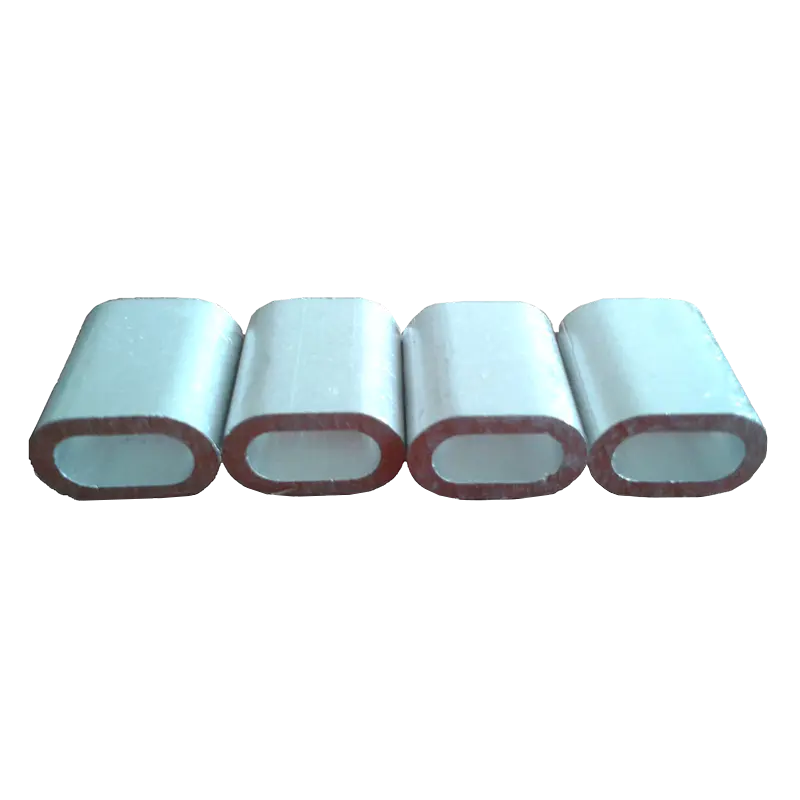
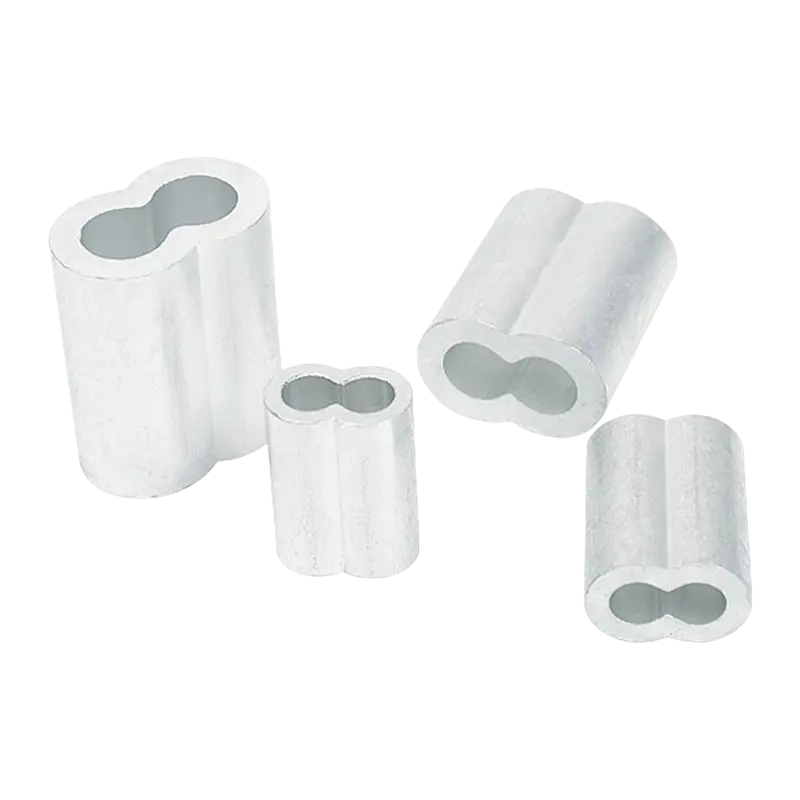
یک بند چشمی می تواند عالی به نظر برسد و همچنان یک تعهد باشد. یک بند طناب سیمی 16 میلیمتری که با یک قالب منطبق در تناژ کامل فشار داده میشود، با استفاده از فرول آلومینیومی دارای گواهی سختی، به س...
READ MORE
دستگاه نورد طناب سیم چیست و چگونه کار می کند
A دستگاه نورد طناب سیم که به آن دستگاه سیم پیچ سیم یا دستگاه سیم بکسل نیز گفته می شود، تجهیزات صنعتی است که برای باد دادن، هدایت و بسته بندی طناب سیم، کابل فولادی یا محصولات فلزی انعطاف پذیر مشابه روی یک قرقره یا درام به صورت یکنواخت و با کشش کنترل می شود. دستگاه یک قرقره جمعآوری را میچرخاند در حالی که یک سیستم راهنمای تراورس طناب را در امتداد عرض درام به جلو و عقب حرکت میدهد، بنابراین هر طناب بهجای انباشته شدن یا عبور از روی خود، بهخوبی در کنار طناب آخر قرار میگیرد. این پاسخ اساسی عملکرد اصلی تجهیزات را پوشش میدهد و بخشهای زیر اصل کار، ساختار، محدوده ظرفیت، گزینههای اتوماسیون و کاربردهای معمولی را با جزئیات بیشتری توضیح میدهند.
از نظر عملی، الف دستگاه سیم طناب این نوع در انتهای خط تولید، درست پس از بستن رشته، گالوانیزه کردن، یا ایستگاه های روغن کاری قرار می گیرد، جایی که طناب تمام شده باید بدون پیچ خوردگی یا آسیب سطح جمع آوری شود. از آنجایی که سیم طناب یک محصول مارپیچی است که از سیم ها و رشته های متعدد ساخته شده است، سیم پیچ ناهموار می تواند استرس داخلی ایجاد کند، سیم های بیرونی را صاف کند یا عمر خستگی را کوتاه کند. به درستی مهندسی شده است دستگاه طناب فولادی این خطرات را با ثابت نگه داشتن کشش و با قرار دادن هر پوشش در یک زمین کنترل شده در سراسر درام کاهش می دهد.
اصل کار یک ماشین سیم پیچ و حلقه زنی
اصل کار دستگاه نورد طناب سیمی را می توان به چهار عمل هماهنگ تقسیم کرد. ابتدا، موتور محرک قرقره را با سرعتی که با سرعت خط سیم طناب ورودی مطابقت دارد، می چرخاند. دوم، یک مکانیزم باد تراورس یا تراز، که معمولاً روی یک ریل راهنما در بالا یا کنار قرقره نصب میشود، مجموعه غلتک راهنما را همگام با چرخش قرقره به چپ و راست حرکت میدهد، بنابراین طناب به جای متمرکز شدن در یک نقطه، به طور یکنواخت در سراسر درام قرار میگیرد. سوم، یک دستگاه کنترل کشش، که ممکن است یک ترمز مکانیکی چرخ دستی، یک کلاچ پنوماتیک یا یک بازوی رقصنده کنترل شده با سروو باشد، طناب را تحت یک نیروی کششی ثابت در حین پیچیدن نگه می دارد و از سیم پیچ های شل که می توانند در حین حمل و نقل شل شوند، جلوگیری می کند. چهارم، یک سیستم کنترل، از یک پانل سوئیچ دستی ساده تا یک کنترلکننده منطقی قابل برنامهریزی، سرعت موتور، موقعیت تراورس و بازخورد کششی را هماهنگ میکند تا کل چرخه بدون دخالت اپراتور در هر بسته اجرا شود.
روی بسیاری دستگاه نورد سیم طناب صنعتی در مدلها، خود قرقره روی یک قاب کج یا چرخان نصب میشود، که اجازه میدهد تا یک قرقره کامل برای تسمهبندی و برداشتن راحتتر نوک شود، سپس برای چرخه بعدی به موقعیت سیم پیچ افقی بازگردانده شود. غلتک های راهنما که قبل از واحد تراورس قرار گرفته اند، به صاف کردن طناب ورودی و حذف پیچ خوردگی های جزئی کمک می کنند، که بیشتر از ماشین سیم بکسل و محصول در برابر سایش غیر ضروری محافظت می کند.
طرح ایزومتریک بالا، شش ناحیه عملکردی موجود در اکثر تجهیزات سیم پیچی و چرخشی از این نوع را نشان می دهد. ریل راهنمای تراورس، با برچسب یک، مجموعه غلتک راهنما، با برچسب دو، را در عرض قرقره حمل می کند تا طناب ورودی در یک زمین کنترل شده قرار گیرد. موتور محرک، با برچسب سه، در پایه نصب شده است و از طریق یک جعبه دنده به محور قرقره متصل می شود تا گشتاور چرخشی ثابتی را ارائه دهد. قرقره یا درام سیمپیچ با برچسب چهار، سیمطناب تمامشده را نگه میدارد و معمولاً روی یک قاب جوشکاری شده سنگین پشتیبانی میشود تا وزن ترکیبی طناب و قرقره را تحمل کند. چرخ کنترل کشش، با برچسب پنج، به اپراتور یا یک سیستم سروو اجازه می دهد تا نیروی ترمز را تنظیم کند تا طناب بدون فشار بیش از حد، کشیده بماند. قاب پایه، با برچسب شش، از فولاد ساختاری ساخته شده است و کل مجموعه را به کف متصل می کند تا لرزش را در طول سیم پیچی با سرعت بالا کاهش دهد.
ساختار ماشین و مرجع محصول
عکس زیر یک نماینده را نشان می دهد دستگاه سیم بکسل مدل XT-1600 که نمایانگر طرح ساختاری شرح داده شده در نمودار بالا است. مجموعه قرقره در سمت چپ روی یک شفت سنگین که توسط بلبرینگهای بلوک بالشی پشتیبانی میشود میچرخد، در حالی که ریل تراورس که در بالای قرقره قرار دارد، طناب سیم را در طول سیم پیچی به طور یکنواخت در سراسر صفحه درام هدایت میکند. موتور محرک در پایین قاب نصب شده است تا مرکز ثقل را نزدیک به زمین نگه دارد، که به دستگاه کمک می کند در هنگام کار با سیم پیچ های سنگین سیم فولادی پایدار بماند. در سمت راست، یک چرخ دستی متصل به یک دیسک اصطکاکی امکان تنظیم دقیق کشش عقب را فراهم می کند، که به ویژه در هنگام پیچیدن طناب هایی با قطرهای مختلف یا سختی مفید است. قاب پایه یک سازه فولادی منفرد ساخته شده است به جای مجموعه پیچ و مهره ای از قطعات جداگانه، که از یکپارچگی سازه طولانی مدت تحت سیکل های بارگذاری مکرر پشتیبانی می کند.
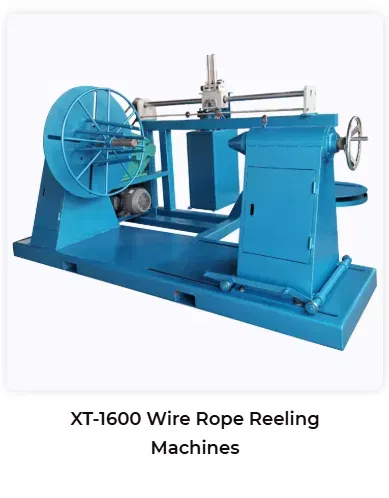
دستگاه چرخاندن طناب سیم XT-1600، با مجموعه قرقره، ریل تراورس، موتور محرک و چرخ کنترل کشش نشان داده شده است.
این پیکربندی به طور کلی نماینده تجهیزاتی است که برای آن استفاده می شود دستگاه سیم پیچ اتوماتیک و دستگاه سیم پیچ اتوماتیک وظایف در سراسر کارخانه های تولید سیم، کابل و طناب. از آنجایی که قرقره به جای محفظه بسته روی یک قاب باز قرار می گیرد، کارکنان تعمیر و نگهداری مستقیماً به یاتاقان ها، زنجیره محرک یا تسمه و مکانیسم تراورس دسترسی دارند که بازرسی معمول را ساده می کند. این طرح همچنین به یک لیفتراک یا جرثقیل سقفی اجازه می دهد تا مستقیماً برای بارگیری و تخلیه سیم پیچ های تمام شده به قرقره نزدیک شود، که در تاسیساتی که حجم زیادی از طناب را در هر شیفت کاری از طریق ایستگاه سیم پیچی جابجا می کنند، مهم است.
فرآیند شکل دهی و سیم پیچی طناب سیمی
فرآیند سیم پیچ در یک معمولی دستگاه ساخت طناب سیمی خط یک توالی تکرارپذیر از ورودی طناب خام تا سیم پیچ بسته بندی شده را دنبال می کند. درک هر مرحله به توضیح اینکه چرا تنش ثابت و همراستایی هدایت کننده اهمیت زیادی برای کیفیت محصول نهایی دارد کمک می کند.
- سیم طناب از خط بسته شدن یا بند آمدن می آید و از غلتک های صاف کننده ای عبور می کند که انحنای جزئی را حذف می کند.
- طناب وارد واحد کنترل تنش می شود، جایی که نیروی ترمز بر اساس قطر طناب و ساختار آن تنظیم می شود.
- راهنمای تراورس طناب را در نقطه شروع روی قرقره خالی قرار می دهد و اولین بسته بندی را آغاز می کند.
- موتور قرقره و موتور تراورس با هم کار می کنند، بنابراین هر روکش بدون شکاف یا همپوشانی در کنار پوشش قبلی قرار می گیرد.
- هنگامی که یک لایه کامل می شود، جهت تراورس به طور خودکار برعکس می شود و سیم پیچی در لایه بعدی ادامه می یابد.
- هنگامی که به طول هدف یا ظرفیت قرقره رسید، دستگاه متوقف می شود، انتهای طناب محکم می شود و سیم پیچ تمام شده برای تسمه و حمل و نقل آماده می شود.
در ماشین های نیمه اتوماتیک، یک اپراتور این چرخه را نظارت می کند و به صورت دستی مراحل توقف و برش طناب را آغاز می کند. در پیشرفته تر دستگاه شکل دهی سیم طناب هیدرولیک و PLC controlled lines, sensors track rope length and layer count automatically, reducing the amount of manual attention needed during long production runs.
ظرفیت تولید و سازگاری مواد
تجهیزات سیم پیچی و چرخاندن در این دسته به طور کلی در حدود قطر و وزن سیم طناب مورد استفاده مهندسی می شوند. بسته به مدل و پیکربندی، ماشینها معمولاً به کلاسهای سبک، متوسط و سنگین تقسیم میشوند که با اندازههای مختلف قرقره، قدرت موتور و استحکام قاب مطابقت دارند. نمودار زیر یک طبقه بندی معمولی را نشان می دهد که در سراسر آن استفاده می شود خط تولید سیم طناب صنعتی بخش، بر اساس مشخصات تجهیزات رایج به جای هر نتیجه آزمایش تایید شده واحد.
این نمودار میله ای تجهیزات را به سه دسته کلی بر اساس حداکثر قطر سیم طناب گروه بندی می کند که هر کدام به طور معمول برای جا دادن ساخته شده اند. ماشینهای سبک معمولاً برای قطرهای تا حدود بیست میلیمتر مشخص میشوند و اغلب برای محصولات کابلی و طناب کوچکتر در تولید عمومی استفاده میشوند. ماشینهای کار متوسط این محدوده را تا حدود سی و پنج میلیمتر گسترش میدهند و اغلب برای ساخت و ساز استاندارد و طناب قلابزنی انتخاب میشوند. ماشینهای سنگین با قابهای تقویتشده و درایوهای گشتاور بالاتر برای رسیدگی به قطرهای نزدیک به پنجاه میلیمتر ساخته میشوند که با الزامات بالابری، معدن، و طناب دریایی در مقیاس بزرگ مطابقت دارد. رقم دقیق برای هر ماشین خاص به قدرت موتور، اندازه قرقره و طراحی قاب آن بستگی دارد، بنابراین این نمودار باید به عنوان یک مرجع کلی به جای یک مشخصات ثابت برای هر مدل خوانده شود. سازگاری مواد در این کلاسها معمولاً شامل سیم فولادی کربنی، سیم فولادی گالوانیزه، سیمهای فولادی آلیاژی مختلف و طناب سیم فولادی ضد زنگ است، زیرا مکانیزم سیم پیچی خود عمدتاً با قطر و سفتی طناب کار میکند تا درجه فولاد خاص.
| کلاس تجهیزات | محدوده قطر معمولی | مواد رایج |
|---|---|---|
| وظیفه سبک | تا 20 میلی متر | سیم فولادی کربن، سیم فولادی ضد زنگ |
| وظیفه متوسط | 20 تا 35 میلی متر | سیم فولادی گالوانیزه، سیم فولادی آلیاژی |
| وظیفه سنگین | 35 تا 50 میلی متر | سیم آلیاژی با کشش بالا، طناب سیم درجه دریایی |
سطح اتوماسیون و سیستم کنترل
مدرن دستگاه سیم پیچ اتوماتیک سیستم ها به طور کلی در تنظیمات نیمه اتوماتیک و تمام اتوماتیک ارائه می شوند. در یک راه اندازی نیمه اتوماتیک، اپراتور تنش را تنظیم می کند و چرخه را شروع می کند، در حالی که همگام سازی تراورس و سرعت به طور خودکار اجرا می شود. در یک راه اندازی تمام اتوماتیک، یک کنترل کننده منطقی قابل برنامه ریزی، شمارش طول طناب، تغییرات لایه، بازخورد تنش و شرایط توقف را مدیریت می کند، که سطح توجه اپراتور مورد نیاز در طول تولید مداوم را کاهش می دهد. نمودار رادار زیر ویژگیهای عملکرد کلی مرتبط با تجهیزات مهندسی شده در این دسته را خلاصه میکند که در مقیاس نسبی ساده برای تصویر به جای نتایج یک آزمایش مقایسهای رسمی ارائه شده است.
نمودار رادار شش ویژگی کلی را ترسیم می کند که خریداران معمولاً هنگام بررسی تجهیزات سیم پیچ و حلقه زدن آن را ارزیابی می کنند، از جمله سطح اتوماسیون، دقت کنترل، دوام ساختاری، انعطاف پذیری ظرفیت، سادگی تعمیر و نگهداری و حتی کیفیت سیم پیچی لایه. سطح اتوماسیون نشان می دهد که پس از شروع فرآیند، چه مقدار از چرخه سیم پیچ بدون ورودی دستی اجرا می شود. دقت کنترل به میزان دقت سیستم های کشش و تراورس به تغییرات قطر یا سرعت طناب پاسخ می دهد. دوام ساختاری نشان دهنده طراحی قاب و اجزای سازنده برای مقاومت در برابر بارهای سنگین مکرر در طول زمان است. انعطاف پذیری ظرفیت نشان می دهد که چگونه یک ماشین واحد می تواند طیف وسیعی از قطر طناب و اندازه قرقره را به جای یک محصول ثابت کنترل کند. سادگی تعمیر و نگهداری و کیفیت سیم پیچ یکنواخت لایه هر دو به راحتی بازرسی، تنظیم و نگهداری تجهیزات در طول استفاده منظم مربوط می شود. این شش بعد با هم ارائه شده اند تا به خوانندگان یک چارچوب کلی برای ارزیابی تجهیزات به جای تخصیص یک امتیاز عددی دقیق به هر ماشینی ارائه کنند.
صنایع کاربردی برای تجهیزات سیم پیچ سیم پیچ
ماشینهای نورد و چرخاندن طناب سیمی در هر جایی استفاده میشوند که طناب تمام شده، کابل یا محصولات فولادی انعطافپذیر مشابه نیاز به پیچیدن روی یک قرقره برای ذخیرهسازی، حمل و نقل یا استفاده مستقیم باشد. صنایع کاربردی رایج عبارتند از: ساخت و ساز، جایی که طناب در جرثقیل ها، بالابرها و سیستم های داربست استفاده می شود، معدن، جایی که طناب بارهای سنگین را در شفت ها و سیستم های حمل و نقل حمل می کند، دریانوردی و کشتیرانی، جایی که پهلوگیری و طناب دکل گیری باید بدون ایجاد پیچ خوردگی سیم پیچ شوند، و عملیات کلی بلند کردن و تقلب در کارخانه های تولیدی. بر اساس یک گزارش تحقیقات بازار که توسط Persistence Market Research منتشر شده است، ساخت و ساز بخش اصلی کاربرد طناب فولادی را نشان می دهد که بیش از 39 درصد از درآمد بازار در سال 2025 را به خود اختصاص داده است و سهم باقی مانده در معدن، دریایی، نفت و گاز و سایر مصارف صنعتی و جرثقیل توزیع شده است.
نمودار دونات بالا این توزیع برنامه را به صورت بصری خلاصه می کند. بخش ساخت و ساز بیشترین سهم را تشکیل می دهد که ناشی از تقاضای مداوم برای جرثقیل، آسانسور و تجهیزات جابجایی مواد در سایت های ساختمانی و زیرساختی است. مجموع سهم باقیمانده بازتاب طیف وسیعی از سایر بخشهایی است که به سیمطناب سیمپیچ مناسب متکی هستند، از جمله سیستمهای حمل و نقل و شفت معدن، عملیات پهلوگیری و بکسل دریایی، حفاری و بلند کردن نفت و گاز، و استفاده از جرثقیل صنعتی عمومی. از آنجایی که این بخشهای مصرف نهایی دارای چرخههای کاری و شرایط محیطی متفاوتی هستند، بسیاری از کارخانهها بیش از یک نوع دستگاه سیم پیچ و حلقهزنی را برای مطابقت با قطر طناب، پوشش و الزامات بستهبندی برای هر بازاری که خدمت میکنند، کار میکنند. این توزیع همچنین دلیل آن را توضیح می دهد تامین کننده تجهیزات نورد طناب سنگین عملیات اغلب طیف وسیعی از اندازه های قرقره را به جای یک پیکربندی ثابت حفظ می کند، زیرا نیازهای مشتری بین طناب درجه ساخت و طناب تخصصی دریایی یا معدنی به طور قابل توجهی متفاوت است.
رول طناب سیم در مقابل ماشین چرخان: تفاوت چیست؟
یک دستگاه نورد یا سیم پیچ سیم طناب و یک دستگاه طناب سیم پیچ مراحل مختلف فرآیند تولید را انجام می دهند و درک این تمایز به مهندسان و خریداران کمک می کند تا تجهیزات صحیح را برای یک خط تولید مشخص انتخاب کنند. یک ماشین تاب، که گاهی به آن ماشین بندکشی یا بستن می گویند، با چرخاندن سیم های جداگانه به رشته ها و سپس چرخاندن آن رشته ها به دور یک هسته، سیم طناب را تشکیل می دهد. یک ماشین نورد یا کلاف پس از تشکیل طناب کار می کند و نقش آن این است که طناب تمام شده را روی یک قرقره یا درام برای ذخیره سازی و حمل و نقل بپیچد.
| جنبه | دستگاه نورد یا کلاف | دستگاه پیچ و تاب یا بستن |
|---|---|---|
| عملکرد اولیه | بادها طناب را روی یک قرقره تمام کردند | با چرخاندن سیم ها و رشته ها طناب را تشکیل می دهد |
| موقعیت در خط | پایین دست، نزدیک به بسته بندی نهایی | بالادست، در طول تشکیل طناب |
| مکانیسم کلیدی | راهنمای تراورس و کنترل کشش | قفس چرخان یا کمان برای چرخاندن |
| خروجی معمولی | حلقه طناب تمام شده به طور یکنواخت پیچیده می شود | طول پیوسته سیم طناب تشکیل شده |
در یکپارچه خط تولید طناب سیمی این دو نوع ماشین معمولاً با فرآیندهای میانی مانند گالوانیزه کردن، روغن کاری یا بازرسی به هم متصل می شوند، بنابراین طناب پیچ خورده قبل از رسیدن به مرحله سیم پیچ و حلقه زدن نهایی از دستگاه بسته شدن از طریق این ایستگاه ها عبور می کند. انتخاب دستگاه نورد یا کلاف مناسب برای انتهای خط عمدتاً به محدوده قطر، وزن و قالب بسته بندی مورد نیاز برای طناب تمام شده بستگی دارد، نه به روش پیچشی که قبلاً در فرآیند استفاده شده بود.
چشم انداز رشد صنعت برای طناب سیمی و تجهیزات مرتبط
تقاضا برای تجهیزات جابجایی سیم طناب، از جمله ماشینهای سیم پیچ و حلقهزنی، رشد کلی را در خود بازار طناب سیمی دنبال میکند، زیرا هر متر طناب تولید شده در نهایت نیاز به پیچیدن و بستهبندی دارد. بر اساس گزارشی از MarketsandMarkets، پیشبینی میشود که بازار جهانی سیم طناب فولادی از حدود ده نقطه و پنج میلیارد دلار آمریکا در سال 2025 به نزدیک به سیزده امتیاز نه میلیارد دلار آمریکا تا سال 2030 با نرخ رشد مرکب سالانه تقریباً پنج درصد و هشت درصد رشد کند. نمودار زیر یک مسیر رشد را نشان می دهد که از این نرخ گزارش شده محاسبه شده است، و نشان می دهد که اگر رشد در طول دوره ثابت بماند، چگونه بازاری با این اندازه ممکن است سال به سال پیشرفت کند.
این نمودار مساحتی یک خط صعودی ثابت را از کمی بیش از ده میلیارد دلار در سال 2025 به نزدیک به چهارده میلیارد دلار در سال 2030 نشان می دهد، که مطابق با نرخ رشد سالانه مرکب گزارش شده توسط MarketsandMarkets برای بازار جهانی سیم طناب فولادی است. شیب تدریجی منعکس کننده یک صنعت بالغ با گسترش مداوم و نه انفجاری است که برای بازارهای مرتبط با تجهیزات سرمایه و زیرساخت معمول است. رشد این نوع عموماً به سرمایهگذاری مستمر در پروژههای ساختوساز، زیرساختها و معدن در سرتاسر جهان، همراه با تقاضای جایگزین ثابت نسبت داده میشود، زیرا طناب موجود به پایان عمر خود میرسد. همانطور که تولید کلی طناب گسترش می یابد، ظرفیت سیم پیچ و حلقه شدن در انتهای خطوط تولید باید در کنار آن افزایش یابد، که از سرمایه گذاری مداوم در دستگاه سیم پیچ اتوماتیک و related handling equipment. Readers should treat the chart as an illustrative trend derived from a single published growth rate rather than an exact year by year forecast, since actual market figures can vary by region and by reporting methodology.
راهنمای تعمیر و نگهداری و طول عمر تجهیزات
تعمیر و نگهداری معمولی نقش مهمی در کارکرد روان دستگاه نورد طناب سیمی در طول عمر مفید آن دارد. یک برنامه تعمیر و نگهداری اولیه عموماً روانکاری یاتاقان ها و اجزای محرک، بازرسی غلطک های راهنما از نظر سایش یا ناهماهنگی، و بررسی های دوره ای مکانیسم کنترل کشش را برای تأیید پاسخ دقیق آن در سراسر محدوده قطر طناب مورد انتظار دستگاه تحت پوشش قرار می دهد.
- سطح روغن گیربکس و یاتاقان های محور قرقره را طبق برنامه سازنده بررسی و روغن کاری کنید.
- غلتک ها و ریل های راهنمای تراورس را از نظر سایش بررسی کنید، زیرا سطوح ناهموار می توانند باعث ایجاد سیم پیچی ناهماهنگ لایه شوند.
- تنظیمات کنترل تنش را به طور دوره ای بررسی کنید، به ویژه پس از تغییر به قطر طناب یا مواد متفاوت.
- کابینت های کنترل برق و اتصالات سیم کشی را بررسی کنید تا خطر خرابی برنامه ریزی نشده را کاهش دهید.
- قاب پایه و محل کار اطراف آن را از زباله هایی که می تواند در چرخش یا چرخش قرقره اختلال ایجاد کند، دور نگه دارید.
تأسیساتی که از یک روال نگهداری مداوم پیروی می کنند، معمولاً وقفه های برنامه ریزی نشده کمتری را تجربه می کنند و می توانند طول عمر عملی آنها را افزایش دهند. دستگاه ساخت طناب سیمی تجهیزات از آنجایی که ماشینهای کویلینگ به طور مداوم در طول شیفتهای تولید کار میکنند، حتی ناهماهنگیهای کوچک در سیستم تراورس میتواند در طول زمان به نقصهای سیمپیچ قابل مشاهده انباشته شود، که باعث میشود بازرسی معمول به جای یک کار اختیاری، بخش مهمی از مدیریت کلی تجهیزات باشد.
درباره شرکت تولیدی هیدرولیک Jiangsu Xingtai
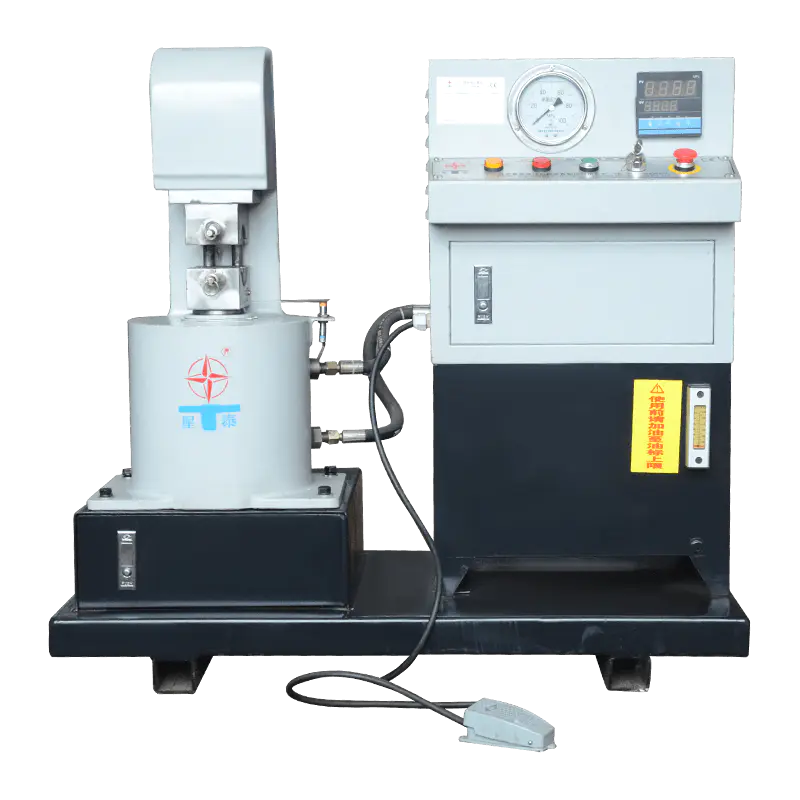
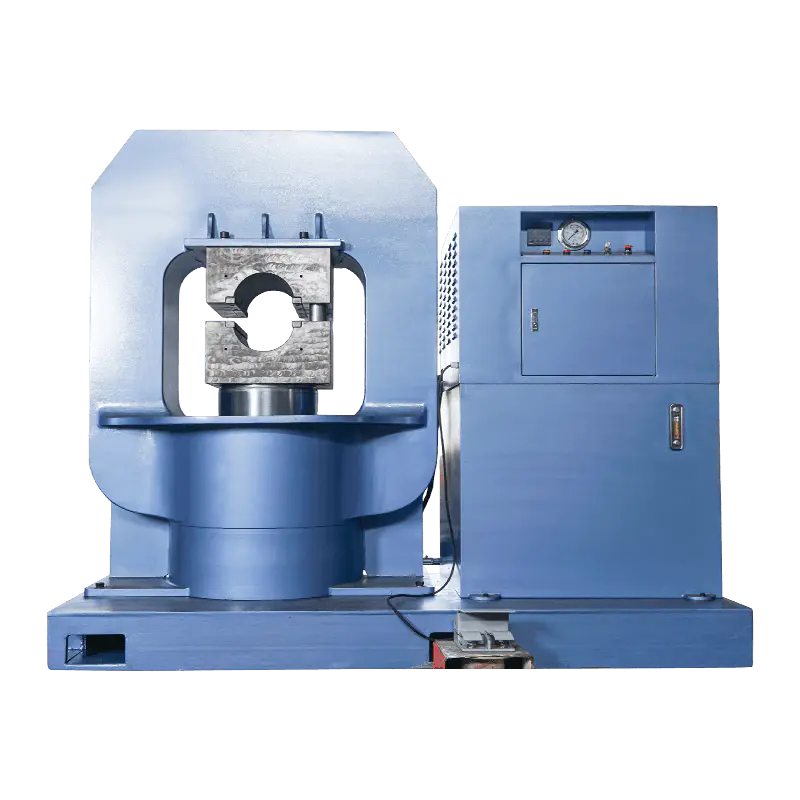
Jiangsu Xingtai Hydraulic Manufacturing Co Ltd در سال 1992 تاسیس شد و در شهر تایژو، استان جیانگ سو، چین واقع شده است. این شرکت در ساخت ماشینهای پرس طناب سیمی هیدرولیک، ماشینهای آنیل و مخروطی کردن طناب سیمی، آستینهای آلومینیومی، گیرههای بالابر و تجهیزات حمل و نقل سیم سیمبناب مرتبط مانند ماشینهای سیم پیچ و حلقهزنی شرح داده شده در این مقاله تخصص دارد. Xingtai Hydraulic با امکانات تولید، کارکنان فنی، تجهیزات تست و یک سیستم مدیریت کیفیت با هدف خروجی ثابت در محدوده تجهیزات خود کار می کند.
اجزای swaging مورد استفاده در ماشینهای Xingtai Hydraulic از فولاد آلیاژی با استحکام بالا ساخته شدهاند و بدنه دستگاه برای تجهیزات پرس آن از یک قطعه ماده برای پشتیبانی از یکپارچگی ساختاری و عمر طولانی ساخته شده است. سیستم های هیدرولیک این شرکت از چیدمان عرضه روغن پمپ فشار دوگانه استفاده می کند، که به گونه ای طراحی شده است که حرکت سریع به سمت بالا و پایین را در عین حفظ فرآیند پرس کنترل شده، کمک می کند و به کیفیت پرس و راندمان تولید در خطوط تولید هیدرولیک آن کمک می کند.
تجهیزات هیدرولیک Xingtai به مشتریان در تعدادی از کشورها از جمله بریتانیا، استرالیا، هلند، لتونی، مالزی، تایلند، هند، روسیه، بوتسوانا و لهستان و غیره ارسال شده است. این شرکت بر اساس فلسفه ای متمرکز بر کیفیت ثابت، موقعیت رقابتی، و تعهد طولانی مدت به روابط با مشتری کار می کند و به خدمات رسانی به مشتریان فعلی و جدید در طیف وسیعی از تجهیزات پردازش و جابجایی سیم سیم کشی خود، از جمله ادامه می دهد. دستگاه سیم طناب supplier روابطی که در طول سالها تجربه صادرات ایجاد شده است.
سوالات متداول
Q1: هدف اصلی دستگاه نورد طناب سیم چیست؟
A1: هدف اصلی آن این است که سیم طناب تمام شده را به طور یکنواخت روی یک قرقره یا درام بپیچد، با استفاده از چرخش هماهنگ قرقره، هدایت تراورس و کنترل کشش برای جلوگیری از گره خوردن یا ناهمواری لایه ها.
Q2: چگونه ماشین نورد طناب سیم با یک دستگاه پیچش متفاوت است
A2: یک ماشین نورد یا کلاف طناب از قبل تشکیل شده را روی یک قرقره می پیچد، در حالی که یک ماشین پیچ و تاب یا بستن طناب را با پیچاندن سیم ها و رشته ها به هم زودتر در خط تولید تشکیل می دهد.
Q3: این نوع تجهیزات معمولاً چه قطر طناب هایی را می توانند تحمل کنند
A3: بسته به مدل و پیکربندی، ماشینهای این دسته معمولاً برای قطرهای حدود ده تا پنجاه میلیمتر ساخته میشوند که کاربردهای سبک، متوسط و سنگین را پوشش میدهند.
Q4: چه موادی با دستگاه های سیم پیچ سیمی سازگار است
A4: این ماشینها معمولاً سیم فولادی کربنی، سیم فولادی گالوانیزه، سیمهای فولادی آلیاژی مختلف و طناب سیم فولادی ضد زنگ را کنترل میکنند، زیرا مکانیسم سیم پیچ عمدتاً به قطر و سفتی پاسخ میدهد.
Q5: دستگاه سیم پیچ سیم به چه تعمیراتی نیاز دارد
A5: تعمیر و نگهداری معمول به طور کلی شامل روغن کاری بلبرینگ و گیربکس، بازرسی غلطک ها و ریل های راهنما، بررسی دوره ای کنترل تنش، و بررسی منظم اجزای کنترل الکتریکی است.
محصولات ما
محصولات توصیه شده
اخبار
-
-
12 میلی متر سیم طناب، بند 4.5 متری تمام شده و خطای 10 میلی متری در برش. این همان ترتیبی است که بسیاری از اسلنجفروشیها در صبح روز دوشنبه با هم ملاقات میکنند: چشم در جایی که نقاشی میگوید فرود ...
READ MORE -
کارگاهی را تصور کنید که به تازگی قراردادی برای تولید 120 طناب سیمی یکسان با طول هر کدام 3.75 متر با یک آستین آلومینیومی در یک انتها برنده شده است. اپراتور یک چرخ قطع می کند و اولین طناب را با دس...
READ MORE -
سر کویلینگ مجموعه دوار است که طناب سیم، انتهای سیم آنیل شده یا میله سیم را دریافت می کند و آن را به صورت یک سیم پیچ مارپیچی کاملاً کنترل شده تشکیل می دهد. برای سازندگانی که تسمه های طناب سیمی، پ...
READ MORE -
یک پردازنده طناب سیم در جنوب شرقی آسیا اخیراً تقریباً 30 درصد از یک دسته آنیل شده را رد کرد زیرا سیم پیچ ها به هم چسبیده بودند و لایه های بیرونی غیر قابل تعمیر خراشیده شده بودند. مشخصات کوره درس...
READ MORE
با Xingtai در ارتباط باشید.
اگر به تجهیزات هیدرولیک سفارشی یا مشاوره فنی نیاز دارید، لطفا در صورت تمایل با تیم فروش و مهندسی Xingtai تماس بگیرید.
لینک های سریع
دسته بندی محصول
تماس با ما
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 شماره 3 جاده Longgang، خیابان بندر Gaogang، شهر Taizhou، چین.
حق چاپ © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. تمامی حقوق محفوظ است. تولید کنندگان ماشین آلات هیدرولیک سفارشی کارخانه سیم کشی عمده فروشی