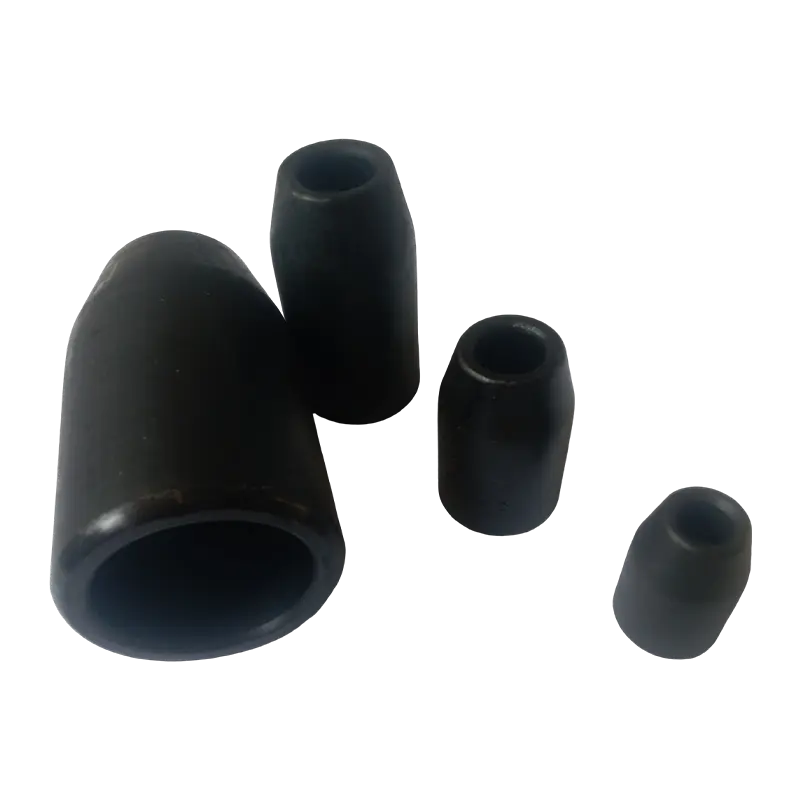
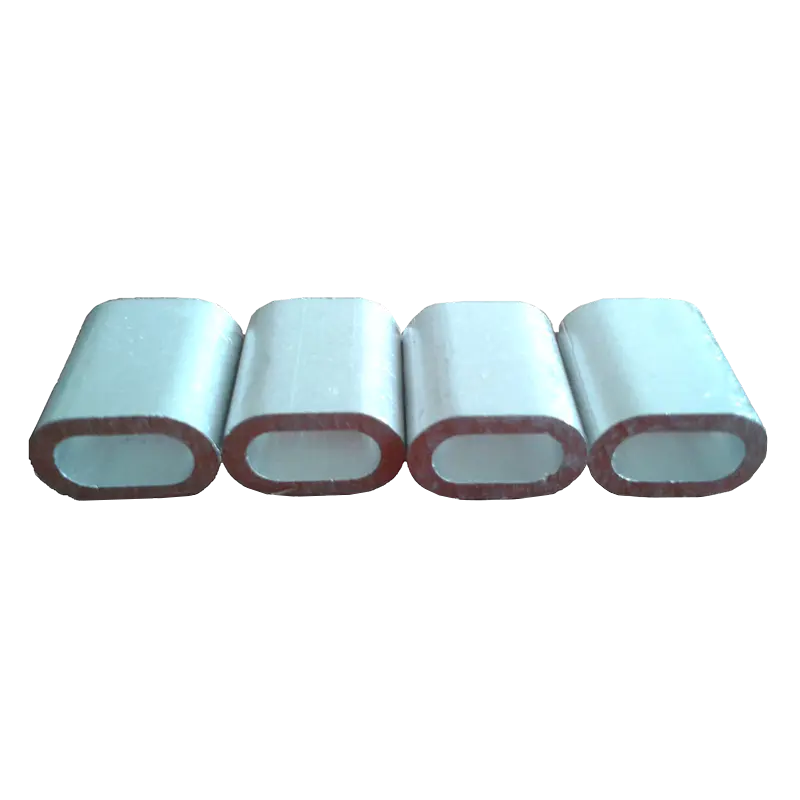
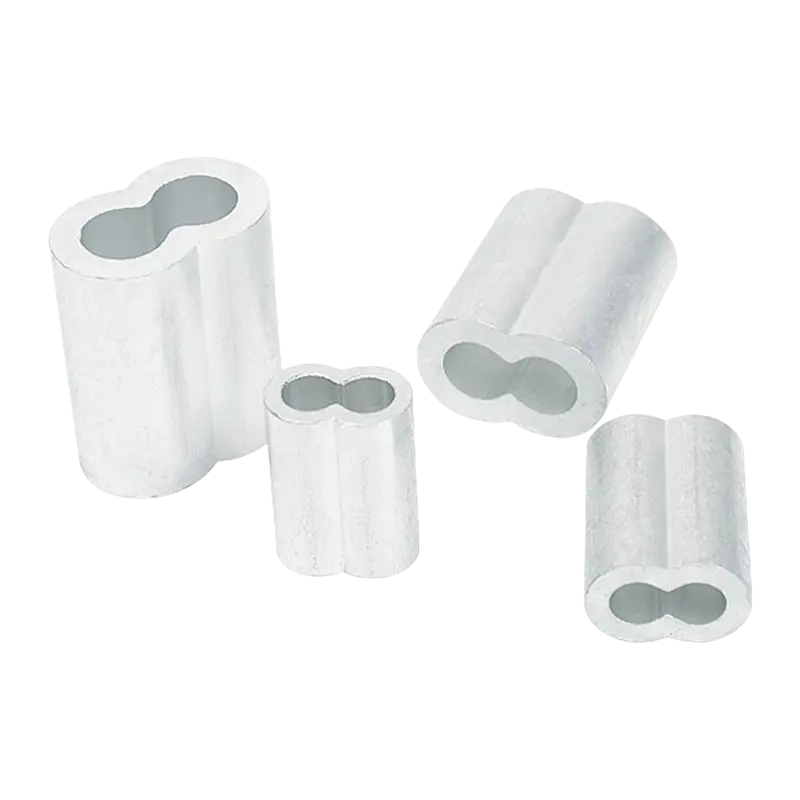
یک بند چشمی می تواند عالی به نظر برسد و همچنان یک تعهد باشد. یک بند طناب سیمی 16 میلیمتری که با یک قالب منطبق در تناژ کامل فشار داده میشود، با استفاده از فرول آلومینیومی دارای گواهی سختی، به س...
READ MORE
کاری که دستگاه آنیل طناب سیمی انجام می دهد
A دستگاه آنیل طناب سیمی قسمت انتهایی یک طناب فولادی را تا دمای کنترل شده گرم می کند و سپس آن را به تدریج خنک می کند و فولاد را نرم می کند تا بتوان آن را بدون ساییدگی برش داد، سوکت کرد یا خاتمه داد. پاسخ مستقیم ساده است: بازپخت سختی در انتهای طناب را کاهش می دهد و پردازش پایین دست را ایمن تر و قابل اطمینان تر می کند. این مرحله در ریگ کردن، تولید کابل جرثقیل، و تولید تجهیزات بالابر ضروری است، جایی که انتهای طناب درمان نشده مستعد شکافتن رشته ها و سایش ناهموار است.
در اکثر خطوط تولید، مرحله آنیلینگ در کنار یک کار می کند دستگاه سیم برش اتوماتیک یا الف دستگاه برش طناب فولادی ، یک فرآیند ترکیبی برش و بازپخت را تشکیل می دهد. سیم طناب از طریق یک سیستم راهنما تغذیه می شود، گیره می شود، توسط یک کوره بازپخت الکتریکی یا گازی گرم می شود، سپس در حالی که فلز هنوز نرم است، به طور تمیز بریده می شود. این توالی سوراخها را به حداقل میرساند و هندسه رشته را دست نخورده نگه میدارد، که مستقیماً بر عملکرد تحمل بار طناب تمام شده تأثیر میگذارد.
فراتر از انتهای طناب، مشابه سیم آنیلینگ و بازپخت سیم فولادی اصول در کل اعمال می شود عملیات حرارتی سیم عملیات، از جمله تولید کابل، تولید سیم فنری، و پردازش سیم بست، که در آن ساختار دانه ثابت شکلدهی پایین دست را بهبود میبخشد.
فرآیند بازپخت چگونه گام به گام کار می کند
این فرآیند آنیل طناب سیمی به طور کلی چهار مرحله را دنبال می کند: تغذیه، گیره، گرم کردن و خنک کردن کنترل شده. هر مرحله دقیقاً زمانبندی میشود زیرا گرمای بیش از حد میتواند هسته سیم را ضعیف کند، در حالی که گرمای کم باعث میشود طناب آنقدر سفت شود که به طور تمیز خاتمه یابد.
- این wire rope is fed into position and clamped firmly to prevent movement during heating.
- یک کوره آنیلینگ یا سیم پیچ القایی انتهای طناب را تا دمای مورد نظر بالا می برد که با قطر سیم و درجه فولاد تعیین می شود.
- این heated section is held at temperature briefly to allow even softening across all strands.
- این rope is cooled gradually, either in open air or with a controlled cooling chamber, to avoid re-hardening too quickly.
تولید کنندگان ارائه دهنده a خط بازپخت مداوم می تواند بخش های طولانی سیم را بدون توقف پردازش کند که برای حجم بالا مناسب است تجهیزات پردازش سیم تنظیمات در مقابل، به سبک دسته ای ماشین آلات آنیل صنعتی برای کارگاههای کوچکتر که در صورت تقاضا با قطرهای مختلف طناب پردازش میکنند، مناسبتر هستند، و بسیاری از امکانات نیز کوره را با دستگاه سیم بکسل برای مدیریت کارآمد کویل های تمام شده پس از درمان.
این chart above illustrates a typical relative time breakdown across the four annealing stages on a continuous line. Heating consistently takes the longest portion of the cycle because temperature uniformity across the rope cross-section requires patience, especially with thicker diameters. Feeding and clamping are comparatively quick mechanical steps that set up the rope for accurate, repeatable processing. Cooling time varies depending on whether ambient air cooling or a dedicated cooling chamber is used, and this stage directly affects how soon the rope can move to the next station. Production planners use these relative durations to estimate throughput when scaling output for larger orders involving a سیم آنیلینگ line اجرای چندین شیفت
چرا آنیلینگ انعطاف پذیری و استحکام طناب سیمی را بهبود می بخشد؟
بازپخت ساختار دانه های داخلی سیم فولادی را تغییر می دهد و استرس ایجاد شده در طول کشش سرد را کاهش می دهد. به همین دلیل است که انتهای طناب که به درستی آنیل شده است، راحت تر خم می شود، آستین ها یا سوکت ها را بدون ترک خوردن می پذیرد و در برابر ترک ناشی از خستگی در نقاط انتهایی مقاومت می کند. بدون این مرحله، انتهای طناب شکننده می شود، که خطر شکستن رشته را دقیقاً در جایی که طناب تحت بیشترین تنش مکانیکی قرار دارد، افزایش می دهد.
این نمودار خطی نمرات انعطاف پذیری بین سیم آنیل شده و درمان نشده را در قطرهای فزاینده مقایسه می کند. سیم آنیل شده افزایش مداوم انعطافپذیری را نشان میدهد، زیرا این فرآیند بدون توجه به ضخامت، استرس داخلی را کاهش میدهد، در حالی که سیم تصفیهنشده به طور مداوم سفت میماند و تنها تغییرات جزئی را نشان میدهد. این شکاف با قطرهای بزرگتر به طور قابل توجهی افزایش می یابد، که توضیح می دهد که چرا صنایع سنگین به a تکیه می کنند دستگاه آنیل طناب سیمی سنگین هنگام پردازش کابل های ضخیم تر برای جرثقیل ها یا دکل های دریایی. انعطافپذیری نه تنها برای سهولت در جابجایی، بلکه برای کاهش تمرکز تنش در خمها، اتصالات و اتصالات سوکت اهمیت دارد. عملیاتی که به درستی رد می شوند بازپخت سیم فولادی در قطرهای بزرگتر اغلب نرخ رد بالاتر را در طول بازرسی کیفیت گزارش می دهند، به همین دلیل است که قابل اعتماد است سیم آنیلینگ machine به عنوان تجهیزات اصلی تولید به جای یک افزونه اختیاری در نظر گرفته می شود.
خط بازپخت مداوم در مقابل کوره دسته ای سنتی
انتخاب بین الف خط بازپخت مداوم و a traditional کوره سیم طناب عمدتاً به حجم تولید و تنوع محصول بستگی دارد. خطوط پیوسته مناسب کارخانههایی است که شیفتهای طولانی را در محدوده باریکی از قطر سیم انجام میدهند، زیرا زمان تغییر حداقل است و توان عملیاتی بالا باقی میماند. در مقایسه، کورههای دستهای، کنترل بیشتری بر روی کارگاههای کوچکتر با قطرهای مخلوط یا آلیاژهای ویژه به اپراتورها میدهند و اغلب به دلیل ردپای فشردهشان در کارگاههایی با فضای کف محدود مورد توجه قرار میگیرند.
| ویژگی | خط بازپخت مداوم | کوره آنیل دسته ای |
|---|---|---|
| بهترین مناسب برای | حجم بالا، قطر ثابت | قطرهای مخلوط، اجراهای کوچکتر |
| زمان راه اندازی | یک بار دویدن را پایین بیاورید | انعطاف پذیر در هر دسته |
| کنترل دما | بسیار یکنواخت | وابسته به اپراتور |
| فضای کف مورد نیاز است | رد پای بزرگتر | فشرده |
برخی از امکانات نیز ارزیابی می شود بازپخت روشن در مقابل آنیل استاندارد زمانی که پرداخت سطح اهمیت دارد، زیرا a بازپخت روشن line سیم را در یک اتمسفر کنترل شده پردازش می کند تا از اکسید شدن و تغییر رنگ جلوگیری کند، که برای محصولات کابلی قابل مشاهده یا پوشش داده شده ارزشمند است.
مقایسه انواع ماشین های بازپخت بر اساس معیارهای کلیدی
مقایسه راداری زمانی که چندین عامل در آن واحد اهمیت دارند، به جای رتبهبندی ماشینها بر روی یک عدد، تصویر واضحتری به دست میدهد. نمودار زیر دو پیکربندی رایج را در پنج معیار عملی که خریداران معمولاً هنگام انتخاب به آنها اهمیت میدهند، امتیاز میدهد تجهیزات آنیل صنعتی .
این radar comparison highlights that continuous lines score higher on throughput and precision, while batch furnaces show an advantage in flexibility and footprint for varied production needs. Neither configuration wins across every category, which is why the right choice depends on what a facility actually produces day to day. A workshop handling frequently changing custom rigging orders may value flexibility more than raw speed, while a high-volume cable plant benefits from the steady output of a دستگاه آنیل پیوسته . استفاده از انرژی نیز به طور معناداری متفاوت است، زیرا سیستم های پیوسته در دمای ثابت کار می کنند در حالی که کوره های دسته ای چرخه بالا و پایین می روند. بررسی این معیارها در کنار هم به خریداران کمک می کند تا تجهیزات را با الگوی تولید واقعی خود مطابقت دهند تا اینکه بر اساس یک مشخصات واحد انتخاب کنند.
قبل از انتخاب سازنده دستگاه آنیلینگ طناب سیمی چه نکاتی را باید بررسی کرد
کار با یک با تجربه سازنده دستگاه آنیل طناب سیمی یا سیم آنیلینگ line supplier خطر عملیات حرارتی ناسازگار و توقف برنامه ریزی نشده را کاهش می دهد. چندین نقطه بازرسی عملی به محدود کردن یک قابل اعتماد کمک می کند تامین کننده دستگاه آنیل صنعتی .
- اطمینان حاصل کنید که بدنه دستگاه از یک بلوک جامد به جای بخش های جوشی ساخته شده است که بر پایداری ساختاری طولانی مدت تأثیر می گذارد.
- بررسی کنید که آیا سیستم هیدرولیک از یک پمپ فشار دوگانه برای چرخههای پرس و بازپخت نرمتر، سریعتر استفاده میکند یا خیر.
- در مورد محدوده قطر سیم و درجه فولاد بپرسید بازپخت سیم فولادی furnace می تواند بدون تغییر اداره کند.
- بررسی کنید که آیا تامین کننده داده های آزمایش و مستندات کیفیت را برای هر واحد تولید شده ارائه می دهد یا خیر.
- به تاریخچه صادرات تامین کننده نگاه کنید، زیرا تجربه حمل و نقل به چندین منطقه اغلب نشان دهنده کیفیت ساخت ثابت و قابل اعتماد است تجهیزات آنیلینگ OEM پشتیبانی کنید.
درباره شرکت تولیدی هیدرولیک Jiangsu Xingtai, Ltd.
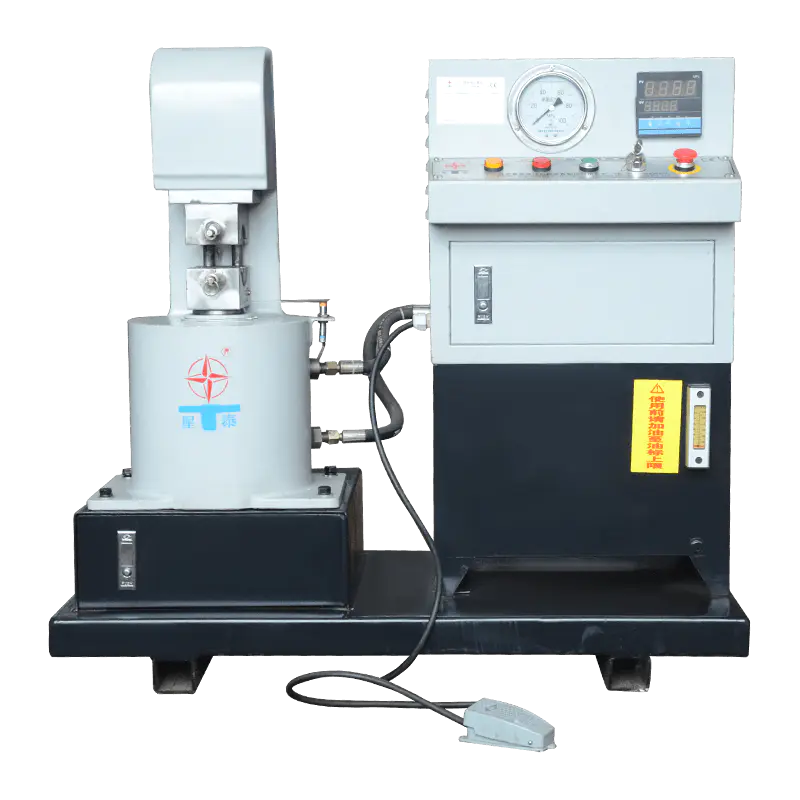
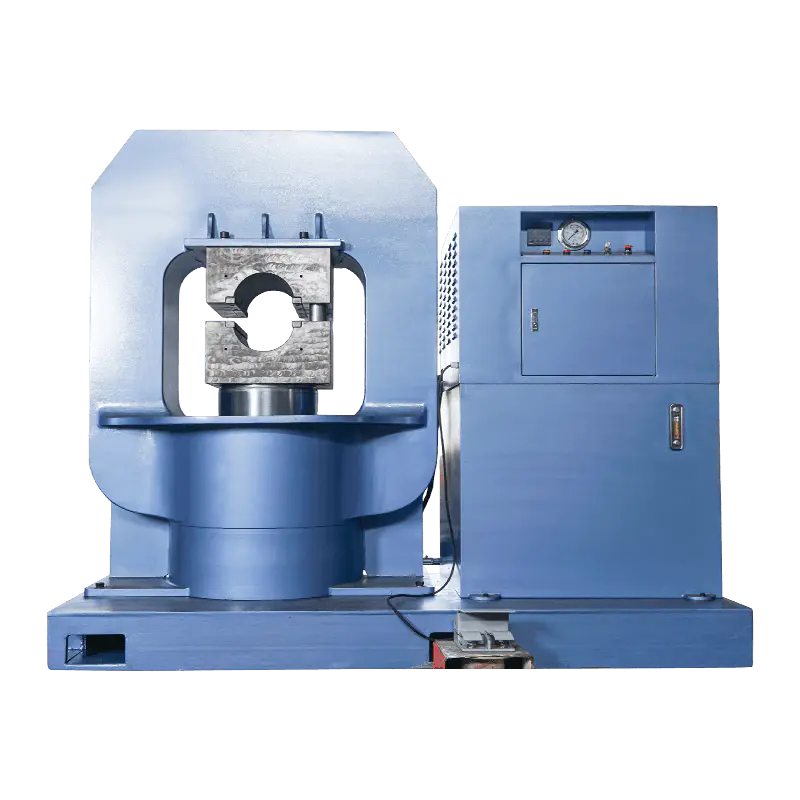
شرکت تولیدی هیدرولیک جیانگ سو زینگتای در سال 1992 تاسیس شد و در شهر تایژو، استان جیانگ سو، چین مستقر است. این شرکت متخصص در ماشین های پرس سیم طناب هیدرولیک ، ماشین آلات آنیل و مخروطی طناب سیم، آستین های آلومینیومی و گیره های بالابر، با پشتیبانی امکانات تولید پیشرفته و سیستم مدیریت کیفیت جامع.
این swaging components of Xingtai Hydraulic machines are forged from high-strength alloy steel, and the machine body is manufactured from a single block of material for structural integrity and long service life. The hydraulic systems use a dual-pressure pump oil supply design that enables fast upward and downward movement while keeping the pressing process smooth, improving both pressing quality and production efficiency.
ماشین های هیدرولیک Xingtai به کشورهایی از جمله انگلستان، استرالیا، هلند، لتونی، مالزی، تایلند، هند، روسیه، بوتسوانا و لهستان صادر شده است. این شرکت با هدایت فلسفه کیفیت بالا، ارزش رقابتی و تعهد پایدار، به همکاری با مشتریان فعلی و جدید ادامه می دهد. عملیات حرارتی سیم equipment و related lifting machinery to support reliable, long-term production.
سوالات متداول
Q1: هدف از بازپخت انتهای طناب سیمی چیست؟
آنیل کردن انتهای طناب را نرم می کند، بنابراین می توان آن را بدون ساییدگی یا ترک خوردگی برش داد، سوکت کرد یا به طور تمیز خاتمه داد.
Q2: بازپخت چه تفاوتی با گرمایش معمولی دارد؟
بازپخت شامل گرمایش کنترل شده و به دنبال آن خنک شدن تدریجی است که به طور خاص به جای گرم کردن فلز، استرس داخلی را کاهش می دهد.
Q3: آیا خط بازپخت مداوم برای کارگاه های کوچک مناسب است؟
این می تواند باشد، اما کوره های دسته ای اغلب برای کارگاه هایی که قطرهای مختلف را در حجم های کوچکتر مدیریت می کنند، کاربردی تر هستند.
Q4: آیا آنیل بر استحکام کلی طناب سیمی تأثیر می گذارد؟
بازپخت در بخش های انتهایی خاصی اعمال می شود، بنابراین طول باربر اصلی طناب استحکام اولیه خود را حفظ می کند در حالی که انتهای درمان شده انعطاف پذیری پیدا می کند.
Q5: قبل از انتخاب دستگاه آنیلینگ چه چیزی را باید بررسی کنم؟
به ساخت بدنه دستگاه، طراحی سیستم هیدرولیک، محدوده قطر سیم پشتیبانی شده و سابقه آزمایش و صادرات تامین کننده نگاه کنید.
محصولات ما
محصولات توصیه شده
اخبار
-
-
12 میلی متر سیم طناب، بند 4.5 متری تمام شده و خطای 10 میلی متری در برش. این همان ترتیبی است که بسیاری از اسلنجفروشیها در صبح روز دوشنبه با هم ملاقات میکنند: چشم در جایی که نقاشی میگوید فرود ...
READ MORE -
کارگاهی را تصور کنید که به تازگی قراردادی برای تولید 120 طناب سیمی یکسان با طول هر کدام 3.75 متر با یک آستین آلومینیومی در یک انتها برنده شده است. اپراتور یک چرخ قطع می کند و اولین طناب را با دس...
READ MORE -
سر کویلینگ مجموعه دوار است که طناب سیم، انتهای سیم آنیل شده یا میله سیم را دریافت می کند و آن را به صورت یک سیم پیچ مارپیچی کاملاً کنترل شده تشکیل می دهد. برای سازندگانی که تسمه های طناب سیمی، پ...
READ MORE -
یک پردازنده طناب سیم در جنوب شرقی آسیا اخیراً تقریباً 30 درصد از یک دسته آنیل شده را رد کرد زیرا سیم پیچ ها به هم چسبیده بودند و لایه های بیرونی غیر قابل تعمیر خراشیده شده بودند. مشخصات کوره درس...
READ MORE
با Xingtai در ارتباط باشید.
اگر به تجهیزات هیدرولیک سفارشی یا مشاوره فنی نیاز دارید، لطفا در صورت تمایل با تیم فروش و مهندسی Xingtai تماس بگیرید.
لینک های سریع
دسته بندی محصول
تماس با ما
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 شماره 3 جاده Longgang، خیابان بندر Gaogang، شهر Taizhou، چین.
حق چاپ © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. تمامی حقوق محفوظ است. تولید کنندگان ماشین آلات هیدرولیک سفارشی کارخانه سیم کشی عمده فروشی